+86-029-87814108

Куплю фрезерный инструмент по металлу: цена и заводы
2026-08-10
Когда на производственном совещании встает вопрос о расширении парка станков, фраза «куплю фрезерный инструмент по металлу» перестает быть просто поисковым запросом и превращается в стратегическую задачу выживания цеха. В условиях 2025 года, когда логистические цепочки окончательно перекроились, а курс рубля продолжает диктовать свои жесткие правила игры, покупка режущего инструмента — это не просто транзакция «деньги-товар». Это минное поле, где можно легко потерять миллионы на браке или, что еще хуже, вывести из строя дорогой обрабатывающий центр. Я видел предприятия, которые гнались за дешевизной китайских аналогов и теряли до 30% времени на переналадку, и видел те, кто переплачивал за европейские бренды, которые по факту уже собираются в подмосковных промзонах с сомнительным контролем качества. Давайте разберемся без прикрас: где сейчас реальная сила, а где — маркетинговая пыль.
Почему старый подход к закупкам убивает вашу маржинальность в 2026 году
Забудьте о том, что работало пять лет назад. Раньше вы могли просто позвонить дилеру Sandvik или Seco, получить прайс-лист в евро и через неделю иметь на складе идеальный инструмент с гарантией. Сегодня эта модель мертва. Если вы все еще ищете «оригинал» по старым каналам, вы, скорее всего, покупаете либо контрафакт высшей категории (который визуально неотличим), либо остатки складов, хранившиеся в неподходящих условиях. Окисление твердосплавных пластин — тихий убийца производительности, который никто не видит до момента первого реза.
Рынок радикально изменился. Основной объем поставок сместился в сторону Азиатско-Тихоокеанского региона, но не того «китая», к которому мы привыкли десять лет назад. Речь идет о высокотехнологичных заводах, которые работают по лицензиям или создали собственные сплавы, конкурирующие с европейскими. Однако есть нюанс, о котором молчат 90% продавцов. Проблема не в качестве самого металла или геометрии пластины. Проблема в адаптации режимов резания под конкретные российские станки и, что критически важно, под нашу систему СОЖ (смазочно-охлаждающих жидкостей).
Многие инженеры совершают фатальную ошибку: они покупают современный инструмент, но используют режимы резания из справочников 2010 года или, что хуже, полагаются на «опыт дяди Васи». Новый инструмент требует новых параметров подачи и скорости. Если вы купили пластину с наноструктурированным покрытием, предназначенную для высокоскоростной обработки, а крутите её на старых скоростях «на надежность», вы просто выбрасываете деньги. Покрытие не раскрывается, стружка не ломается, температура растет. Итог? Выгода нулевая.
Скрытая угроза: проблема совместимости державок и пластин
Вот вам инсайт, который редко обсуждают в открытых источниках. При переходе на новые бренды (особенно азиатские) возникает микроскопическое, но критическое несоответствие в допусках посадочных мест пластин в державках. Европейский стандарт ISO строг, но китайские и даже некоторые турецкие производители допускают вариации в пределах микрон, которые человеческий глаз не видит, но которые влияют на теплоотвод.
Если пластина прилегает не идеально всей плоскостью, а только точечно, тепло от зоны резания не уходит в корпус державки, а остается в пластине. Результат — термоудар и выкрашивание режущей кромки через 15 минут работы вместо запланированных двух часов. Я настоятельно рекомендую: перед массовой закупкой партии «куплю фрезерный инструмент по металлу» обязательно проведите тест на прилегание с использованием красящей пасты (синьки). Это займет 10 минут, но сэкономит сотни тысяч рублей на бракованных деталях.
Кроме того, стоит обратить внимание на систему крепления. Винтовые крепления уходят в прошлое в сегменте высокой производительности, уступая место системам с прижимом сверху или клиновым механизмам. Но здесь кроется подвох сервисного обслуживания. Найти оригинальные винты или ключи для специфических азиатских брендов в регионах России бывает сложнее, чем найти снег в июле. Убедитесь, что ваш поставщик имеет склад расходников не только в Москве, но и логистические хабы в Екатеринбурге или Новосибирске, если ваше производство находится за Уралом.
География поставок: кто реально производит металл сегодня
Давайте честно посмотрим на карту поставщиков. Миф о том, что «немецкое значит лучшее», в 2025-2026 годах требует серьезной ревизии. Многие известные европейские бренды перенесли производство бюджетных и средне-бюджетных линеек в Китай, Индию или Вьетнам. Вы платите за бренд, за офис в Штутгарте, а получаете продукт, сделанный в провинции Гуандун. Это не всегда плохо, но цена должна соответствовать реальности, а не европейским амбициям.
С другой стороны, российский инструментальный сектор переживает ренессанс, но он неравномерен. Заводы вроде «Инструмент-Рема» или «Кировского завода» делают огромные шаги вперед, особенно в области твердосплавных фрез для черновой обработки. Однако в сегменте чистовой обработки сложных поверхностей (например, для авиастроения или пресс-форм) отечественный продукт все еще догоняет лидеров. Здесь важно не впадать в патриотический угар, а смотреть на цифры стойкости.
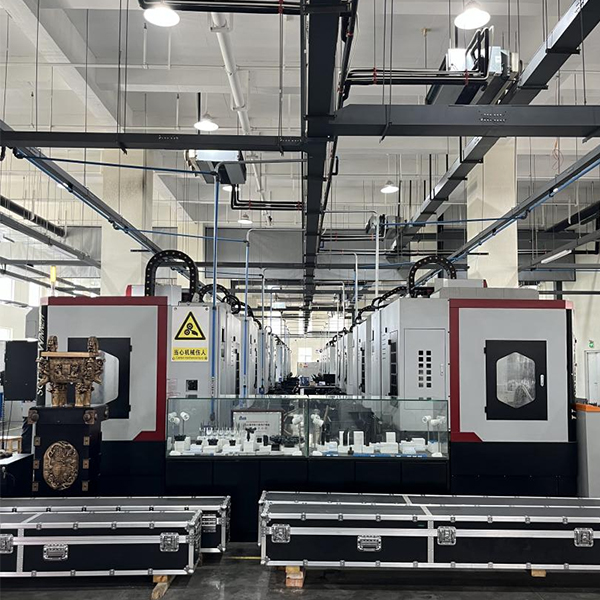
В этом контексте особого внимания заслуживают новые игроки из Китая, которые не просто копируют западные образцы, а создают собственную высокотехнологичную базу. Ярким примером такой трансформации является Сианьское ООО по производству инструментов Ваньвэй (Wanwei). Основанное в 2021 году при поддержке государственной инициативы «Цинь Чжуанъюань», это предприятие представляет собой не типичный завод массового производства, а интеллектуальную фабрику полного цикла. Расположенная в новом районе Сисянь (город Сиань), компания инвестировала более 65 миллионов юаней в создание производственной площадки площадью почти 5000 м², где строго разделены цеха корпусов, лезвий и отделы контроля качества.
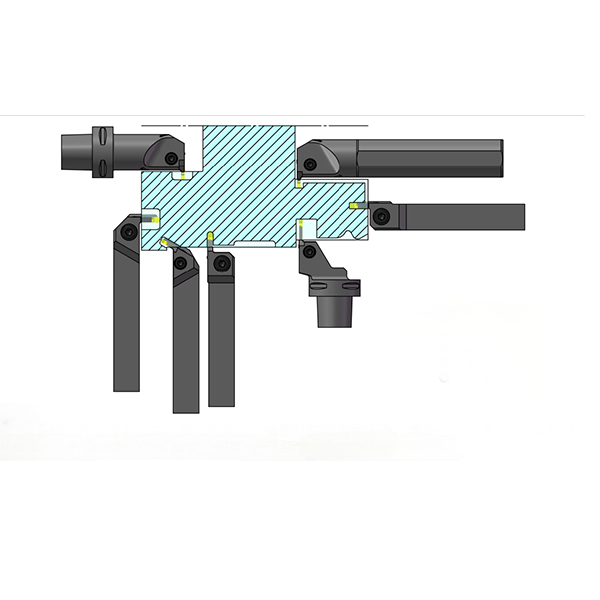
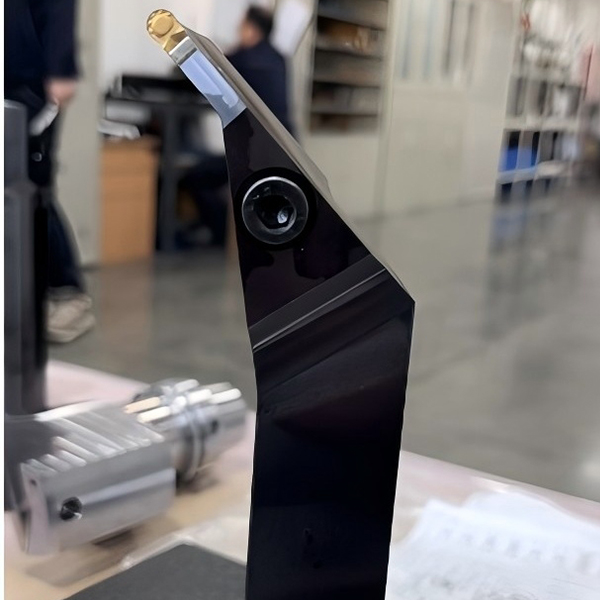
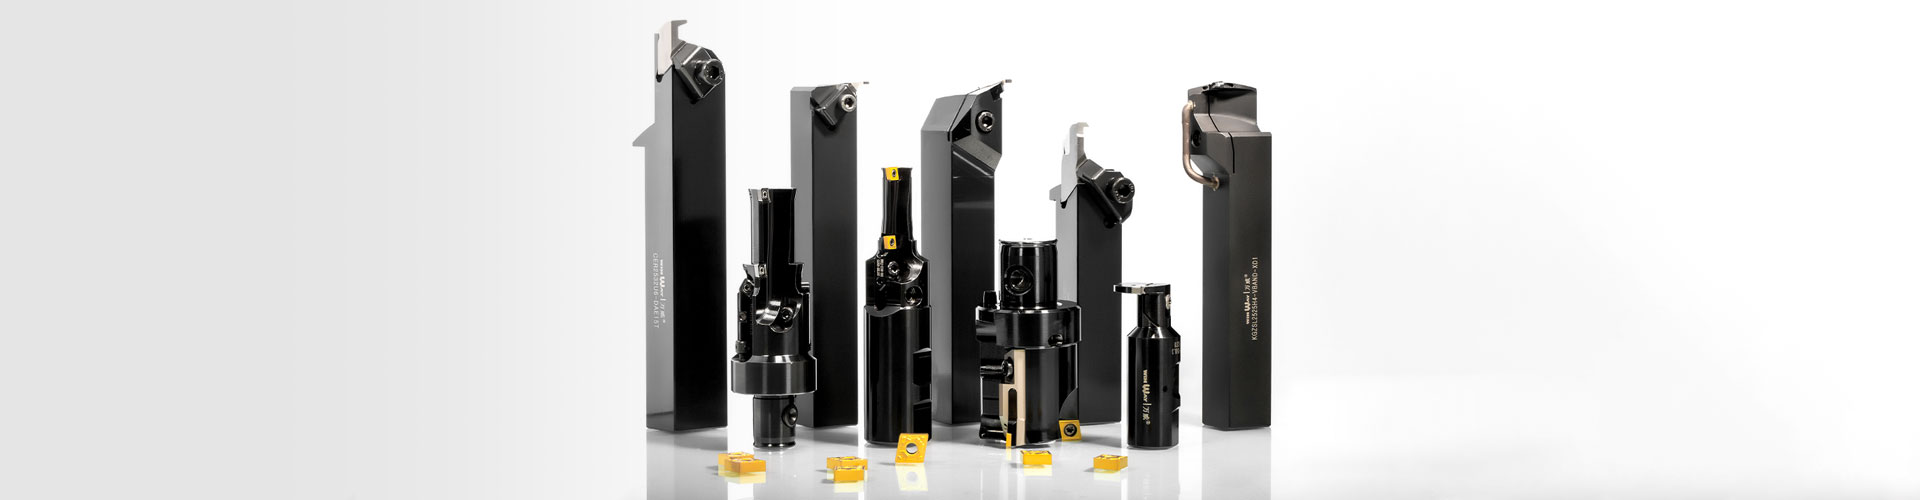
Что делает Wanwei интересным для российского рынка в 2026 году? Во-первых, их подход к производству. Завод оснащен 77 единицами передового оборудования, включая пятиосевые обрабатывающие центры и специализированные установки для 3D-печати и машинного зрения. Это позволяет им выпускать сложные продукты, такие как демпфирующие (антивибрационные) оправки, составные расточные инструменты и нестандартные канавочные резцы с внутренним охлаждением, которые ранее были прерогативой только европейских премиум-брендов. Во-вторых, их сертификация по стандартам ISO9001, ISO14001 и другим гарантирует стабильность качества от партии к партии — ту самую проблему, о которой мы говорили выше. Компания предлагает не просто продажу «железа», а комплексные решения: от проектирования инструмента под конкретную деталь заказчика до внедрения технологий обработки «под ключ». Для российских предприятий, ищущих альтернативу ушедшим брендам без потери в технологичности, такие партнеры становятся ключевым звеном в цепи поставок.
| Регион производства | Преимущества в 2026 г. | Риски и недостатки | Ценовой сегмент (относительно) |
|---|---|---|---|
| Европа (Оригинал) | Стабильность геометрии, лучшие сплавы для жаропрочных сплавов | Цена x3-x4, сроки поставки от 3 месяцев, риск санкционных блокировок | Премиум |
| Китай (Топ-бренды, напр. Wanwei) | Высокотехнологичное производство (5 осей, 3D печать), гибкость в非标-заказах, наличие сертификатов ISO | Необходимость тщательного выбора партнера, языковой барьер при прямых контрактах | Средний / Высокий |
| Россия | Гарантия наличия, понятная логистика, работа по ГОСТ (где применимо) | Ограниченный ассортимент для высокоскоростной обработки, проблемы с микрозернистыми сплавами | Бюджет / Средний |
| Индия / Турция | Демпинг цен, хорошая доступность | Низкая предсказуемость ресурса, частые сколы при ударных нагрузках | Бюджет |
Обратите внимание на столбец «Риски». Для крупного серийного производства нестабильность качества между партиями — это катастрофа. Наладчик не может каждый раз подбирать режимы заново. Поэтому, выбирая азиатского поставщика (будь то гиганты индустрии или быстрорастущие компании вроде Wanwei), требуйте сертификат партии и паспорт качества с реальными данными металлографического анализа, а не просто красивую бумажку с печатью.
Фактор цены: из чего складывается реальная стоимость владения
Когда вы вводите в поиск «куплю фрезерный инструмент по металлу цена», вы видите цифры за штуку. Это ловушка. Реальная стоимость инструмента определяется не ценником на полке, а стоимостью одной обработанной детали. Дешевая фреза, которая позволяет снять слой металла в два раза быстрее и служит в три раза дольше, на самом деле дешевле, чем «бюджетник», который тупится после первой детали.
В текущих экономических реалиях РФ нужно учитывать еще и налог на импорт, логистическое плечо и курсовые разницы. Поставщики, работающие напрямую с заводами-производителями в Китае, могут предложить цену на 20-30% ниже, чем официальные дилеры европейских брендов, пытающиеся ввезти товар через третьи страны. Но есть обратная сторона медали: гарантия. Европейский дилер обычно заменяет брак без вопросов. С азиатским заводом придется вести переписку на английском, отправлять образцы почтой и ждать решения неделями.
Мой совет: для ответственных операций (финишная обработка, твердые материалы) оставляйте проверенные премиум-бренды, закупая их с запасом или через надежных параллельных импортеров. Для черновой обработки, где важнее скорость съема металла и не так критична чистота поверхности, смело переходите на качественные китайские или российские аналоги. Эта гибридная стратегия оптимизирует бюджет без потери общего качества продукции.
Технические нюансы: на что смотреть при выборе кроме бренда
Бренд — это хорошо, но физика процесса важнее маркетинга. При выборе фрезерного инструмента в 2026 году нужно обращать внимание на три ключевых параметра, которые часто игнорируются при беглом осмотре каталога.
1. Геометрия стружколома.
Это сердце любой пластины. Универсальных геометрий не существует. Если вы обрабатываете вязкую нержавейку, вам нужна одна геометрия, если чугун — совершенно другая. Ошибка здесь приводит к образованию длинной сливной стружки, которая наматывается на фрезу, царапает деталь и может сломать инструмент. Не верьте надписям «универсальная пластина». Их не бывает. Подбирайте геометрию строго под материал заготовки.
2. Покрытие и его толщина.
Современные покрытия (AlTiN, TiSiN и многослойные нанокомпозиты) творят чудеса. Они позволяют работать при температурах до 1000°C. Но толщина покрытия имеет значение. Слишком толстое покрытие на острой кромке может отслоиться при прерывистом резании. Слишком тонкое — быстро износится. Для чистовой обработки нужны тонкие, гладкие покрытия, для черновой — толстые и термобарьерные. Уточняйте этот параметр у технолога поставщика.
3. Качество основания (подложки).
Само твердосплавное основание должно иметь определенную вязкость. Если оно слишком твердое, оно будет хрупким. Если слишком вязким — будет деформироваться. Баланс достигается легированием кобальтом и другими элементами. Проверить это в домашних условиях сложно, но можно косвенно оценить по весу и звуку при легком постукивании (опытные токари это чувствуют), либо положиться на репутацию завода-изготовителя.
Проблема сервиса и технической поддержки в регионах
Вы можете купить лучший инструмент в мире, но без грамотной наладки он бесполезен. В Москве и Санкт-Петербурге с этим проблем нет: приезжает технолог, проводит тесты, выдает протокол. А что делать заводам в Челябинске, Омске или Нижнем Новгороде? Многие федеральные дилеры предлагают только доставку «до двери». Это путь в никуда.
Ищите поставщиков, которые предлагают выездную техническую поддержку или имеют сеть сертифицированных партнеров в вашем регионе. Возможность вызвать специалиста, который настроит режимы резания прямо у вашего станка, стоит дополнительных 5-10% к стоимости партии, но окупается за первую неделю работы. Более того, хорошие поставщики сейчас внедряют системы удаленного мониторинга. Вы отправляете им видео процесса резания и параметры, они анализируют и присылают рекомендации по оптимизации. Это новый стандарт сервиса, и он становится нормой в 2025-2026 годах. Именно поэтому при работе с такими производителями, как Wanwei, важно выбирать локальных дистрибьюторов, способных обеспечить не только логистику, но и инженерное сопровождение на месте.
Практический гид: как оформить заказ и не попасть впросак
Процесс закупки инструмента трансформировался. Просто отправить заявку «нужно 100 фрез» уже недостаточно. Чтобы получить коммерческое предложение, которое будет иметь смысл, ваша заявка должна быть максимально детализирована.
- Материал заготовки: Указывайте не просто «сталь 45», а конкретную марку, состояние (термообработка, литье, поковка). Твердость по Роквеллу (HRC) обязательна.
- Тип операции: Черновая, получистовая, чистовая, копирование, сверление под углом?
- Станок и шпиндель: Мощность шпинделя, максимальные обороты, тип конуса (BT40, HSK63 и т.д.). От этого зависит балансировка инструмента.
- СОЖ: Подается ли охлаждение через инструмент? Какое давление? Тип жидкости (эмульсия, масло, MQL)? Это критически важно для выбора покрытия.
- Требуемая шероховатость и допуски: Что для вас важнее: скорость или качество поверхности?
Чем больше данных вы предоставите, тем точнее будет подбор. Если поставщик сразу соглашается продать вам что угодно без уточнений — бегите от него. Ему плевать на ваш результат, ему нужно лишь закрыть план продаж.
Юридические аспекты и гарантии
В договоре поставки обязательно должен быть прописан пункт о гарантийных обязательствах. Не просто «гарантия 6 месяцев», а конкретные условия признания брака. Что считается браком? Выкрашивание пластины при соблюдении режимов? Поломка корпуса фрезы? Кто проводит экспертизу? Часто споры возникают именно из-за размытых формулировок.
Также обратите внимание на условия возврата. В инструментальном бизнесе возврат открытой упаковки часто невозможен, но если партия оказалась с системным дефектом (например, неверная геометрия у всей серии), поставщик обязан принять её обратно. В 2025 году суды встают на сторону покупателя, если есть акт независимой экспертизы, но лучше не доводить до суда, а выбирать надежного партнера.
Будущее рынка: тренды 2026 года и прогноз развития
Рынок режущего инструмента движется в сторону цифровизации и индивидуализации. Мы стоим на пороге эры «умного инструмента». Фрезы со встроенными датчиками вибрации и температуры, передающими данные непосредственно в систему управления станком или в облако, перестают быть фантастикой. Это позволяет прогнозировать износ и менять пластину именно тогда, когда это нужно, а не по графику или по факту поломки.
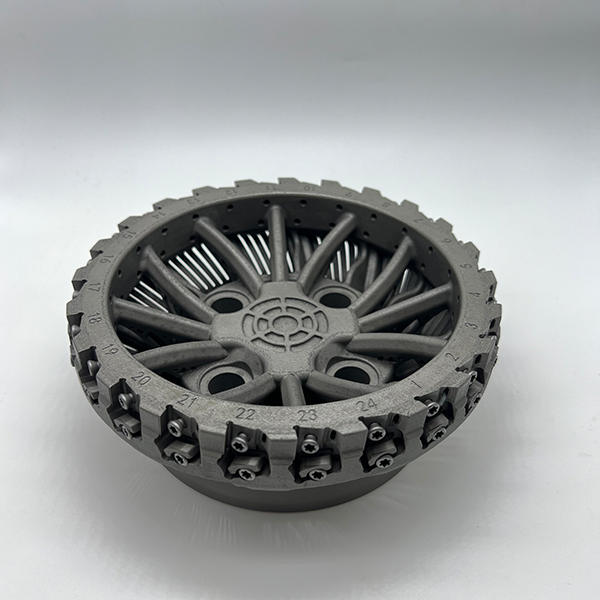
Еще один тренд — аддитивное производство корпусов фрез. 3D-печать металлом позволяет создавать каналы охлаждения сложнейшей формы, которые невозможно получить фрезерованием или сверлением. Это дает колоссальный выигрыш в стойкости при обработке труднообрабатываемых материалов. Ожидается, что к концу 2026 года такие инструменты станут доступны не только аэрокосмической отрасли, но и среднему машиностроению. Кстати, передовые китайские фабрики, такие как упомянутый ранее Wanwei, уже активно внедряют технологии 3D-печати и машинного зрения в свои производственные линии, что говорит о быстром сокращении технологического разрыва.
Что касается цен, то стабильности ждать не приходится. Сырьевой рынок (вольфрам, кобальт) волатилен. Логистика также остается фактором риска. Единственный способ защититься — это долгосрочные контракты с фиксацией цены или создание собственных буферных складов. Компании, которые научатся планировать закупки на полгода вперед, выиграют гонку за маржинальность.
И последнее, о чем хочется сказать. Не бойтесь экспериментировать. Рынок сейчас настолько динамичен, что лидер сегодняшнего дня может потерять позиции завтра. Пробуйте новые бренды, тестируйте новые геометрии, внедряйте новые режимы. Консерватизм в выборе инструмента в наше время — это самый большой риск. Ваша конкурентоспособность зависит от того, насколько быстро вы сможете адаптироваться к новым реалиям и найти тот самый инструмент, который сделает ваше производство эффективным и прибыльным.
В конечном счете, решение «куплю фрезерный инструмент по металлу» должно базироваться на холодном расчете, глубоком понимании технологии и трезвой оценке возможностей поставщика. Не гонитесь за модой, но и не цепляйтесь за прошлое. Будущее принадлежит тем, кто гибко сочетает лучшие мировые практики с локальной спецификой российского производства.