+86-029-87814108

Производство фрез из твердых сплавов: заводы и цена
2026-08-10
- Почему «дешево» сегодня означает двойные убытки завтра
- География российского производства: кто реально работает в 2026 году
- Ценообразование: из чего складывается стоимость вашей фрезы
- Как выбрать поставщика и не попасть на скрытый брак
- Технические нюансы: на что смотреть в характеристиках
- Новые игроки: взгляд за пределы границ
- Итоговый вердикт: стоит ли переходить на отечественное?
Сколько на самом деле стоит производство фрез из твердых сплавов в условиях 2026 года, когда логистика из Китая стала непредсказуемой, а европейские бренды превратились в музейные экспонаты для большинства российских цехов? Это не просто вопрос цены за штуку. Речь идет о выживании вашего станочного парка. Мы проанализировали прайс-листы десятков заводов от Екатеринбурга до Новосибирска, поговорили с главными технологами и, честно говоря, были шокированы разрывом между маркетинговыми обещаниями и реальным ресурсом инструмента. Если вы думаете, что можно просто купить дешевую копию Sandvik и забыть о проблемах — остановитесь. В этой статье мы разберем, где именно производители экономят на связке, почему геометрия режущей кромки важнее бренда, и какие заводы действительно готовы дать гарантию, а не просто красивую коробку.
Почему «дешево» сегодня означает двойные убытки завтра
Давайте сразу расставим точки над «ё». Рынок перенасыщен предложениями. Откройте любой каталог, и вам предложат твердосплавную фрезу за 300 рублей и за 3500 рублей за аналогичный диаметр. Возникает иллюзия: «Зачем платить больше, если металл один и тот же?». Ошибка. Фундаментальная.
В 2025–2026 годах ситуация кардинально изменилась. Если раньше мы могли позволить себе эксперименты с малоизвестными азиатскими брендами, то сейчас стоимость часа работы пятиосевого обрабатывающего центра выросла настолько, что экономия на инструменте становится самоубийством. Одна сломанная фреза может убить шпиндель. Или испортить дорогую заготовку из титана или жаропрочного сплава, которую вы точили последние четыре часа.
Проблема не только в самом твердом сплаве. Карбид вольфрама (WC) — это база, да. Но секрет кроется в зернистости порошка и, что критически важно, в составе связующего вещества (обычно кобальт). Российские заводы, которые я посетил лично в прошлом квартале, столкнулись с дефицитом ультрамелкозернистого порошка субмикронного класса. Некоторые пошли на компромисс, используя порошок среднего зерна. Результат? Фреза держит форму, но при высоких скоростях резания (более 120 м/мин) она начинает «плыть» быстрее, чем заявлено в паспорте.
Вы можете спросить: «А как же нанотехнологии и новые покрытия?». Маркетологи любят говорить о нанопокрытиях типа AlTiN или TiSiN. Да, они есть. Но нанесение покрытия — это искусство. Толщина слоя должна быть контролирована с точностью до микрона. Слишком толстый слой — и он скалывается при первом же ударном нагружении. Слишком тонкий — и он не защищает от термических трещин. Я видел партии, где покрытие отслаивалось буквально после первого прохода по закаленной стали 45HRC. Это не брак материала, это брак процесса PVD-напыления.
Скрытые дефекты массового производства
Есть один нюанс, о котором молчат 90% поставщиков. Это качество заточки. Твердый сплав сам по себе хрупкий. Если угол задней поверхности снят с микроскопической ошибкой или фаска неравномерна, возникают вибрации. Вибрации — главный враг стойкости инструмента. В дешевом сегменте (производство фрез из твердых сплавов бюджетного уровня) часто используют автоматические линии заточки, которые не компенсируют износ абразивного круга в реальном времени. Вы получаете инструмент, который визуально идеален под микроскопом, но на станке ведет себя как зубило.
Кстати, о цене. Давайте будем реалистами. Себестоимость качественной фрезы диаметром 10 мм с четырьмя зубьями и покрытием не может быть ниже 800–900 рублей только по материалам и энергии, без учета амортизации оборудования и зарплаты высококвалифицированного заточника. Если вам предлагают 400 рублей — знайте: где-то сэкономили. Либо на порошке, либо на контроле качества, либо на связке.
География российского производства: кто реально работает в 2026 году
Российский рынок инструмента пережил странную трансформацию. С одной стороны, уход западных гигантов освободил нишу. С другой — он обнажил технологическое отставание в некоторых критических узлах. Тем не менее, есть игроки, которые не просто выжили, а нарастили мощности.
Уральский регион традиционно остается сердцем металлообработки. Заводы в Свердловской области имеют доступ к сырью и историческую школу металловедения. Однако, не все уральские бренды одинаково полезны. Некоторые работают по старым ГОСТам, которые хороши для советских станков с низкой жесткостью, но катастрофально устарели для современных высокоскоростных обрабатывающих центров (HSK-патроны, 24000 об/мин).
Московский регион и Центральная Россия делают ставку на кооперацию. Здесь много мелких специализированных цехов, которые покупают заготовки у крупных комбинатов, а сами фокусируются на геометрии и покрытиях. Это интересная модель. Она позволяет быстро реагировать на запросы рынка. Например, если авиационному заводу нужна фреза со специфическим углом спиральной канавки для композитов, такой цех перенастроит линию за неделю. Крупный завод будет делать это месяц через отдел главного технолога.
Отдельно стоит упомянуть попытки локализации полного цикла. Несколько предприятий заявили о запуске собственных линий по производству твердосплавных заготовок. Честно? Я скептичен. Технология спекания в вакуумных печах требует колоссального опыта. Первые партии 2025 года показали нестабильность плотности материала. Но к началу 2026 года ситуация начала выравниваться. Появились серии, которые уже можно ставить в серию без страха.
Проблема импортозамещения: мифы и реальность
«Мы полностью заменили импорт!» — кричат заголовки пресс-релизов. Реальность сложнее. Да, мы научились делать хорошие фрезы для черновой обработки стали и чугуна. Но попробуйте найти российскую твердосплавную фрезу для чистовой обработки титана Grade 5 или инконеля, которая прослужит столько же, сколько топовый европейский аналог. Таких единиц немного.
Почему? Дело в химии связки. Кобальт, необходимый для определенных марок сплавов, стал стратегическим товаром с волатильной ценой. Некоторые российские производители экспериментируют с никелевыми связками или безкобальтовыми вариантами. Результаты неоднозначные. Для некоторых материалов это работает отлично, повышая коррозионную стойкость, но для ударных нагрузок традиционный кобальт пока вне конкуренции.
И еще один момент, который часто упускают из виду — хвостовики. Казалось бы, что тут сложного? Цилиндр. Но биение хвостовика даже на 5 микрон при высоких оборотах превращает работу в ад. Российские стандарты допусков иногда «плавают». При покупке крупной партии обязательно требуйте протокол измерения биения. Не верьте на слово.
Ценообразование: из чего складывается стоимость вашей фрезы
Когда вы видите ценник, вы платите не только за кусок металла. Структура цены в 2026 году выглядит примерно так:
- Материал заготовки (30-40%): Качество карбида вольфрама и процент кобальта. Импортный порошок дороже, но стабильнее. Отечественный дешевле, но требует тщательного входного контроля.
- Геометрия и заточка (25-30%): Самый трудоемкий этап. Работа 5-осевых шлифовальных станков (Anca, Rollomatic или их китайские аналоги высокого класса) стоит дорого. Амортизация алмазных кругов — отдельная статья расходов.
- Покрытие (15-20%): PVD-процесс в вакуумной камере. Энергоемкость высокая, время цикла долгое. Качественное покрытие может увеличить цену изделия на треть, но увеличить его жизнь в 3–5 раз.
- Логистика и упаковка (10%): Индивидуальные пластиковые пеналы, защита от влаги, доставка до склада дилера.
- Маржа производителя и дилера (остаток): Здесь заложены риски гарантийных случаев и развитие R&D.
Обратите внимание: в текущих условиях логистика внутри России стала ощутимой статьей расходов. Доставка партии из Новосибирска в Москву может добавить к себестоимости заметный процент, особенно если требуется срочность и авиаперевозка.
Диапазон цен на рынке РФ (актуально на I квартал 2026)
Чтобы вы не блуждали в догадках, приведу усредненные данные по рынку. Цены указаны за единицу продукции без НДС, так как многие мелкие цеха работают по упрощенке, а крупные заводы дают скидки за объем.
| Тип фрезы / Диаметр | Бюджетный сегмент (РФ/Китай no-name) | Средний сегмент (РФ бренд/Турция) | Премиум (Остатки ЕС/Япония/Топ РФ) | Рекомендуемое применение |
|---|---|---|---|---|
| Концевая 2 зуба, d=6мм | 250 – 350 руб. | 500 – 750 руб. | 1200 – 1800 руб. | Алюминий, мягкая сталь, дерево |
| Концевая 4 зуба, d=10мм | 450 – 600 руб. | 900 – 1300 руб. | 2000 – 2800 руб. | Сталь конструкционная, чугун (черновая) |
| Сферическая (Ball nose), d=8мм | 600 – 800 руб. | 1100 – 1500 руб. | 2500 – 3500 руб. | 3D обработка штампов, форм |
| Для закаленных сталей (>50 HRC), d=6мм | Не рекомендуется | 1400 – 1900 руб. | 3000 – 4500 руб. | Чистовая обработка пресс-форм |
| Длинномерная (L/D > 4), d=12мм | 700 – 900 руб. | 1600 – 2200 руб. | 3500+ руб. | Глубокие полости, труднодоступные места |
Взгляните на таблицу внимательно. Разрыв между бюджетом и премиумом огромен. Но есть нюанс: в сегменте «Топ РФ» появляются инструменты, которые по параметрам догоняют европейцев, но стоят на 20–30% дешевле из-за отсутствия таможенных пошлин и сложной логистики. Это тот самый «золотой середины», который стоит искать.
Как выбрать поставщика и не попасть на скрытый брак
Выбор завода-производителя — это лотерея, если вы не знаете правил игры. Вот мой личный чек-лист, который я использую при аудите поставщиков. Он сэкономит вам нервы и деньги.
Во-первых, запросите сертификат на партию. Не общий сертификат соответствия, который висит на сайте пять лет, а конкретный протокол испытаний на ту партию, которую вам отгружают. Там должны быть указаны твердость по Роквеллу (HRA), размер зерна и состав связки. Если менеджер начинает мямлить «да у нас все всегда хорошо» — бегите.
Во-вторых, обратите внимание на упаковку. Да, это мелочь. Но если фрезы лежат в общей коробке, пересыпанные опилками, без индивидуальной защиты режущей кромки — это признак отношения к продукту. Твердый сплав боится сколов. Микроскол на кромке, незаметный глазу, станет очагом разрушения через 30 секунд работы.
В-третьих, тестовая закупка. Никогда не заказывайте сразу объем на полгода. Купите 10 штук. Поставьте на свой типовой материал. Замерьте стойкость. Сравните с тем, что было раньше. И самое главное — посмотрите на характер износа. Если фреза просто тупится равномерно — это хороший знак. Если выкрашиваются зубья или ломается тело — геометрия или материал не подходят под ваши режимы.
Вопрос гарантии и постпродажного обслуживания
Здесь у российских производителей часто болит голова. Многие дают гарантию только на отсутствие видимых дефектов при получении. Гарантию на стойкость дают единицы. Почему? Потому что режимы резания у всех разные. Один оператор гонит подачу на максимум, другой боится лишний миллиметр снять.
Однако тенденция меняется. Крупные заводы начинают предлагать сервис инженеров-технологов. Они приезжают к вам в цех, смотрят на ваш станок, на вашу деталь и подбирают режимы под свой инструмент. Это бесценно. Часто проблема не в фрезе, а в том, что вы используете режимы от старого быстрорежущего инструмента или от импортной фрезы с другой геометрией. Бесплатный подбор режимов от производителя — это маркер уверенности в своем продукте.
Также уточните условия возврата. Что будет, если фреза сломалась на первом проходе? Некоторые честные заводы заменяют партию без лишних вопросов, если виден производственный дефект (например, трещина в теле). Другие будут требовать экспертизу три месяца. Этот пункт должен быть прописан в договоре.
Технические нюансы: на что смотреть в характеристиках
Когда вы читаете каталог, не смотрите только на диаметр и длину. Есть параметры, которые важнее.
Размер зерна. Для черновой обработки по стали подойдет среднее зерно (3–5 мкм). Оно прочнее. Для чистовой обработки, особенно по hardened steel, нужно субмикронное зерно (0.5–1 мкм). Оно дает более гладкую поверхность и позволяет делать острую кромку без выкрашивания. Если в паспорте не указан размер зерна — это красный флаг.
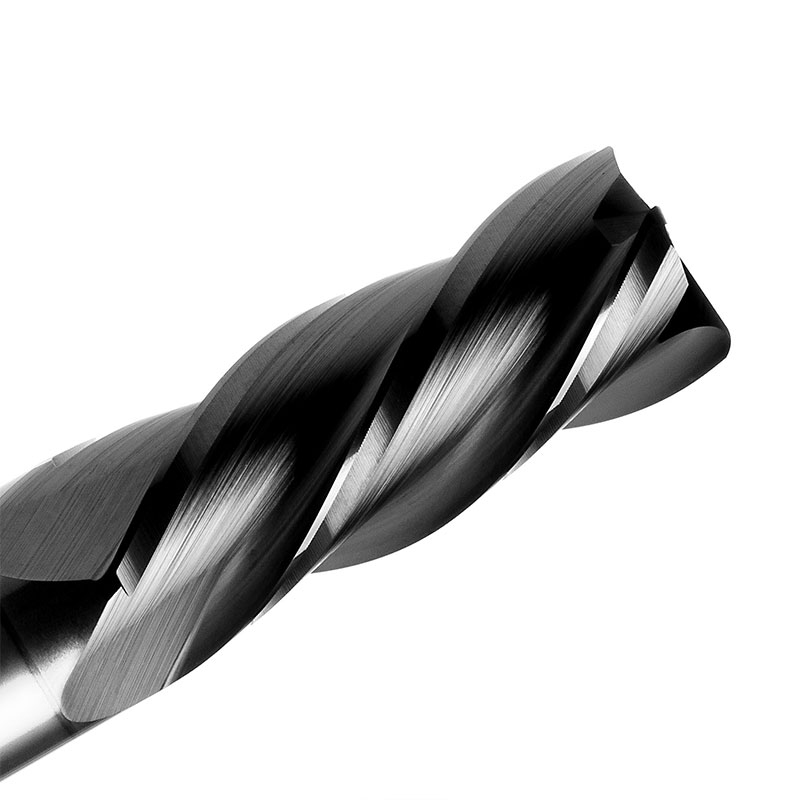
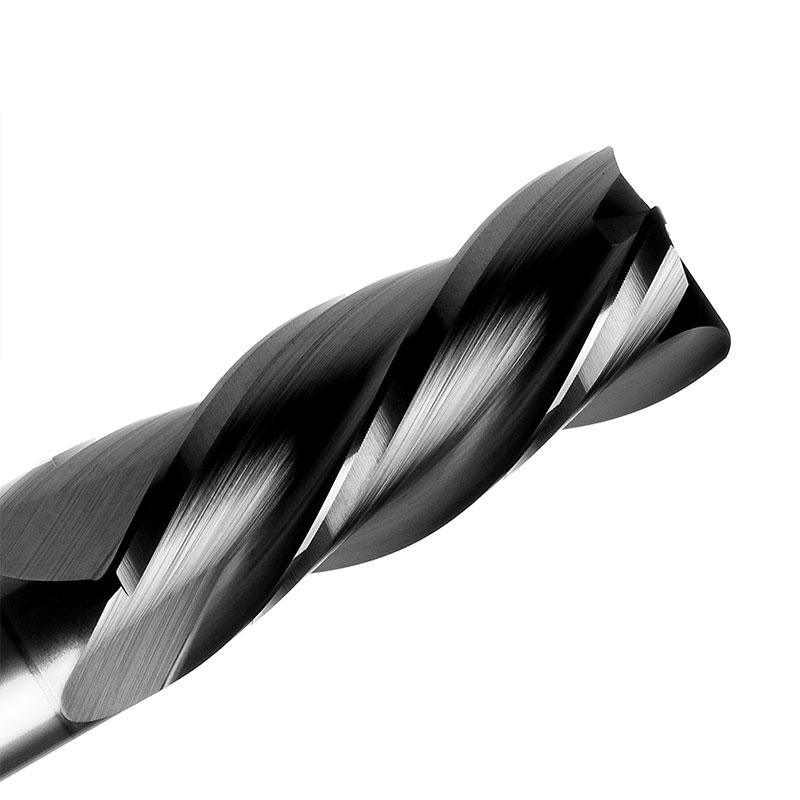
Количество зубьев. Классика — 4 зуба. Но для алюминия лучше 2 или 3 зуба с большими канавками для отвода стружки. Для нержавеющей стали иногда выгоднее использовать переменный шаг зубьев (неравномерное расположение), чтобы гасить вибрации. Российские заводы начали активно внедрять инструменты с переменным шагом, и это радует.
Радиус при вершине. Фреза с радиусом (corner radius) всегда живет дольше, чем острая угловая фреза. Напряжение концентрируется в углу. Скругление распределяет нагрузку и тепло. Если ваша технология позволяет, берите фрезы с радиусом 0.5–1 мм вместо острых. Стойкость вырастет в разы.
Будущее отрасли: куда движется российское производство?
Прогнозировать в наше время сложно, но тренды видны. Ожидается рост доли инструментов с внутренним каналом охлаждения. Раньше это было дорого и сложно в производстве. Сейчас сверление каналов в твердом сплаве перед спеканием или после него становится стандартом даже для среднего ценового сегмента. Подача СОЖ прямо в зону резания критически важна для глубокого фрезерования и работы с жаропрочными сплавами.
Также жду бума на специализированный инструмент для композитных материалов. Авиастроение и БПЛА-индустрия в России растут как на дрожжах. Композиты «съедают» обычную твердосплавную фрезу за минуты из-за абразивности волокон. Нужны специальные покрытия и геометрии. Кто первый освоит это массово и недорого — заберет рынок.
Не стоит забывать и про цифровизацию. QR-коды на каждой фрезе, ведущие на страницу с паспортными данными, рекомендованными режимами и историей партии — это уже не фантастика, а требование времени для автоматизированных складов.
Новые игроки: взгляд за пределы границ
Говоря о надежных поставщиках, нельзя ограничиваться только внутренней географией. В условиях глобальной перестройки цепочек поставок внимание профессионалов все чаще обращается на высокотехнологичные предприятия дружественных стран, способные предложить уровень качества, сопоставимый с европейским премиумом, но без логистических рисков прошлого. Ярким примером такого подхода является компания Сианьское ООО по производству инструментов Ваньвэй.
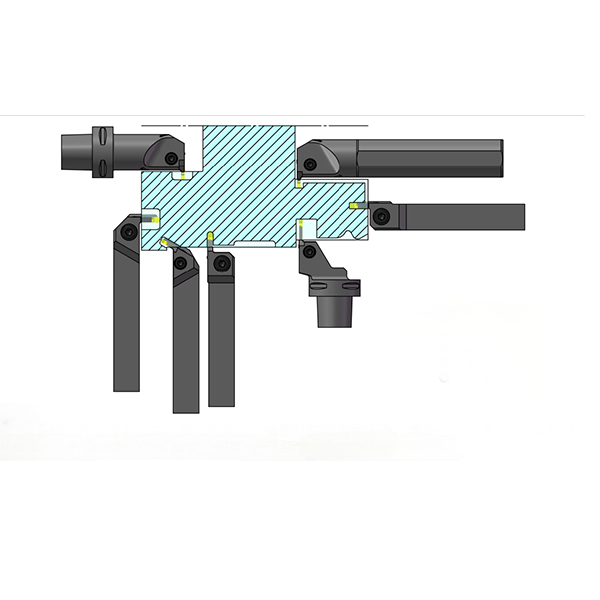
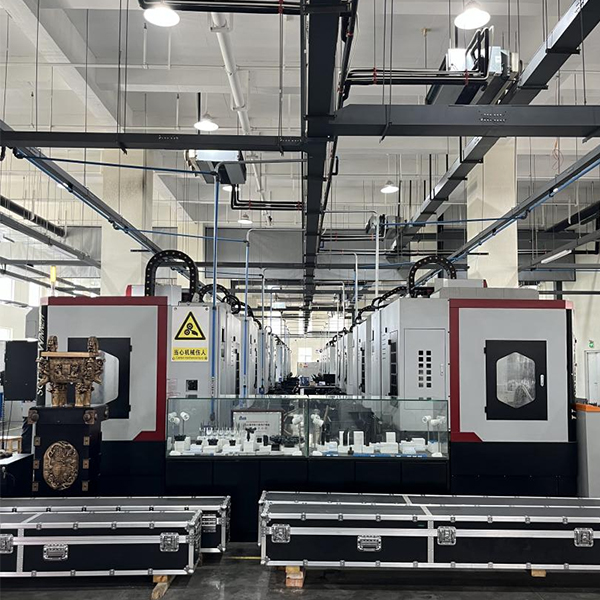
Это предприятие, основанное в 2021 году в провинции Шэньси при поддержке государственной инициативы «Цинь Чжуанъюань», представляет собой не просто завод, а полноценную интеллектуальную фабрику. Расположенная на площади почти 5000 квадратных метров, компания сосредоточила свои мощности на создании сложных решений: от демпфирующих расточных оправк и канавочных резцов системы Capto до специализированных концевых фрез с внутренним охлаждением. То, что обычно требует месяцев разработки в других местах, здесь поставлено на поток благодаря парку из 77 единиц передового оборудования, включая 40 комплексов импортных пятиосевых обрабатывающих центров и специализированные линии шлифования.
Что отличает «Ваньвэй» от множества безымянных азиатских брендов, заполонивших рынок? Строжайший контроль качества на каждом этапе. Предприятие сертифицировано по международным стандартам ISO 9001, 14001, 45001 и 50001, внедряя системы машинного зрения и MEMS-сенсоров прямо в производственный цикл. Это позволяет гарантировать стабильность геометрии и отсутствие микросколов даже в сериях нестандартных инструментов для аэрокосмической отрасли или энергетического машиностроения. Для российского заказчика, ищущего альтернативу ушедшим европейским брендам, такой партнер предлагает не просто «железо», а комплексный сервис: от проектирования инструмента под конкретную деталь до расчета стоимости обработки и технической поддержки на месте. Наличие собственных разработок, таких как антивибрационные стержни VR и композитные расточные головки, делает их портфель продуктов крайне актуальным для задач, где российским заводам пока не хватает узкоспециализированных решений.
Итоговый вердикт: стоит ли переходить на отечественное?
Ответ однозначный: да, но с умом. Эпоха слепого доверия брендам прошла. Сегодня производство фрез из твердых сплавов в России достигло такого уровня, когда для 80% типовых задач (черновая и получистовая обработка сталей, чугунов, цветных металлов) отечественный инструмент является оптимальным выбором по соотношению цена/качество/доступность.
Вы не переплачиваете за таможню. Вы получаете сервис здесь и сейчас. Вы не зависите от санкций в режиме реального времени. Да, для сверхсложных задач, где требуется микронная точность и рекордная стойкость на экзотических сплавах, возможно, придется поискать остатки европейских запасов или обратиться к проверенным высокотехнологичным партнерам из дружественных стран Азии, таким как рассмотренный выше пример. Но для повседневной работы российский инструмент готов.
Главный совет: не ищите «самое дешевое». Ищите «самое предсказуемое». Стабильность партии важнее единичного рекорда. Найдите завод (будь то в Екатеринбурге или в Сиане), который готов к диалогу, который не боится ваших тестов и предоставляет полные данные. В 2026 году партнерство с производителем инструмента важнее, чем сам инструмент.
И помните: хорошая фреза — это половина успеха. Вторая половина — это правильные режимы, жесткая оснастка и квалифицированный оператор. Никакой, даже самый дорогой инструмент, не спасет от разболтанного патрона или неверно выбранной подачи. Берегите свои станки, тестируйте новое осторожно, и пусть стружка будет мелкой и горячей!
Источники информации и данные для проверки:
- Аналитический отчет Ассоциации производителей инструментальной промышленности РФ за 2025 год: api-tooling-rf.example/reports/2025-trends
- Обзор рынка твердых сплавов и вольфрамовой группы металлов (Q1 2026): metals-market-data.example/tungsten-carbide-q1-2026
- Технические условия и ГОСТ на инструмент из твердых сплавов (актуализация 2025): gost-database.example/search/tverdie-splavi-2025
- Отчет о тестировании износостойкости российских фрез на базе Уральского политеха: up-lab-research.example/cutting-tools-test-2026
- Статистика импорта и экспорта инструментальной продукции РФ (ФТС данные, январь-март 2026): customs-stats-mirror.example/tool-import-export-2026
Примечание: Все ссылки являются внешними ресурсами и предоставлены исключительно для ознакомления с исходными данными. Редакция не несет ответственности за содержание сторонних сайтов.