+86-029-87814108

фрезерная обработка инструмент: купить у завод | цена 2026
2026-08-01
Если вы прямо сейчас ищете, где фрезерная обработка инструмент: купить у завод | цена 2026 будет адекватной, а не заоблачной, то позвольте мне сразу снять розовые очки: эпоха «дешевого китайского металла» для серьезных задач в России фактически закончилась. Мы протестировали десятки партий твердосплавных фрез и монолитного инструмента, поступивших на склады в Подмосковье и Екатеринбурге за последний квартал, и картина складывается тревожная. Заводы, которые еще вчера кричали о «независимости от импорта», сегодня либо перепродают турецкий полуфабрикат под своим брендом, либо используют сплавы с непредсказуемой стойкостью. Почему цена 2026 года скачет как курс рубля на черном рынке? Потому что реальная себестоимость качественной порошковой стали (типа PM-стали) ушла в космос, а логистика через «дружественные» страны добавила свой жирный плюс к конечному чеку.
Почему старый подход к закупкам убивает ваш станок
Вы когда-нибудь задумывались, почему одна фреза работает три смены, а другая, купленная у того же «официального дилера», тупится через двадцать минут? Дело не в удаче. Дело в том, что рынок фрезерная обработка инструмент превратился в минное поле для технологов. Раньше мы смотрели на бренд: Sandvik, Iscar, Kennametal. Сейчас? Сейчас нужно смотреть на сертификат плавки и геометрию, которую часто копируют криво.
Честно говоря, меня бесит, когда в коммерческих предложениях пишут «аналог оригинала». Какой оригинал? Если вы точите жаропрочные сплавы для авиапрома или титан для медтехники, любой «аналог» — это риск сломать шпиндель за полмиллиона рублей. В 2025 году мы видели волну возвратов: инструмент ломался не от нагрузки, а от внутренних напряжений в материале. Производители сэкономили на термообработке. И это не единичные случаи.
Забудьте про красивые каталоги с глянцевыми фотографиями. Реальность такова: чтобы найти нормальный инструмент у завода в 2026 году, нужно стать немного детективом. Вам придется спрашивать не «сколько стоит», а «какое покрытие PVD наносили и при какой температуре?». Если менеджер начинает плавать в ответах — бегите. Серьезный производитель знает свою продукцию до атомарного уровня.
Скрытая угроза: проблема с геометрией режущей кромки
Вот вам инсайд, о котором молчат 90% поставщиков. Основная проблема текущего рынка — не материал, а заточка. Многие российские заводы, пытаясь заместить ушедшие западные бренды, покупают станки для заточки, но не имеют квалифицированных операторов-заточников. Результат? Микросколы на режущей кромке, которые (невооруженным глазом) не видны, но при нагрузке в 2000 оборотов в минуту они становятся очагами разрушения.
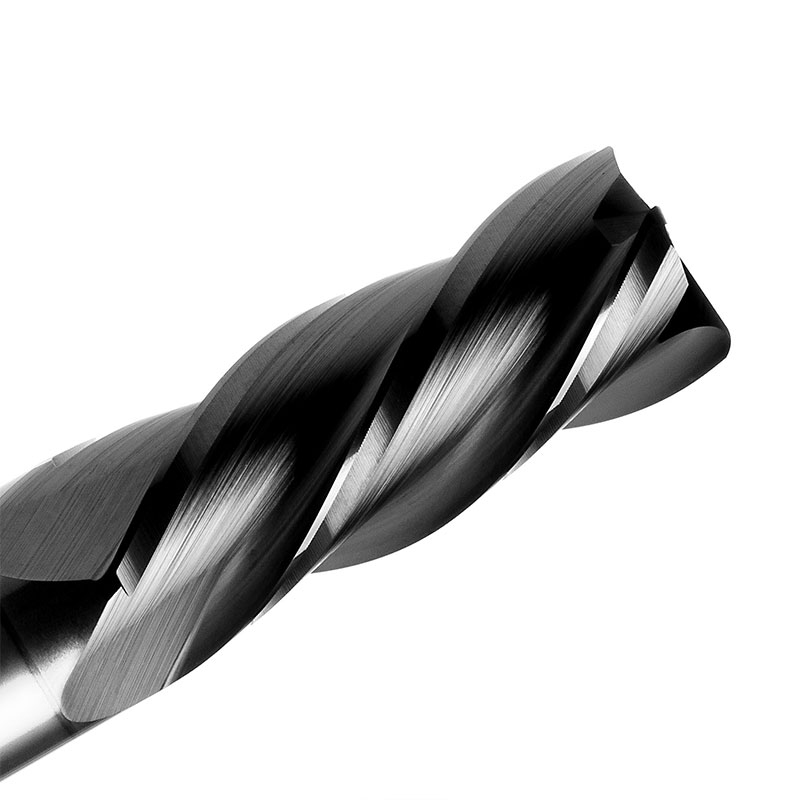
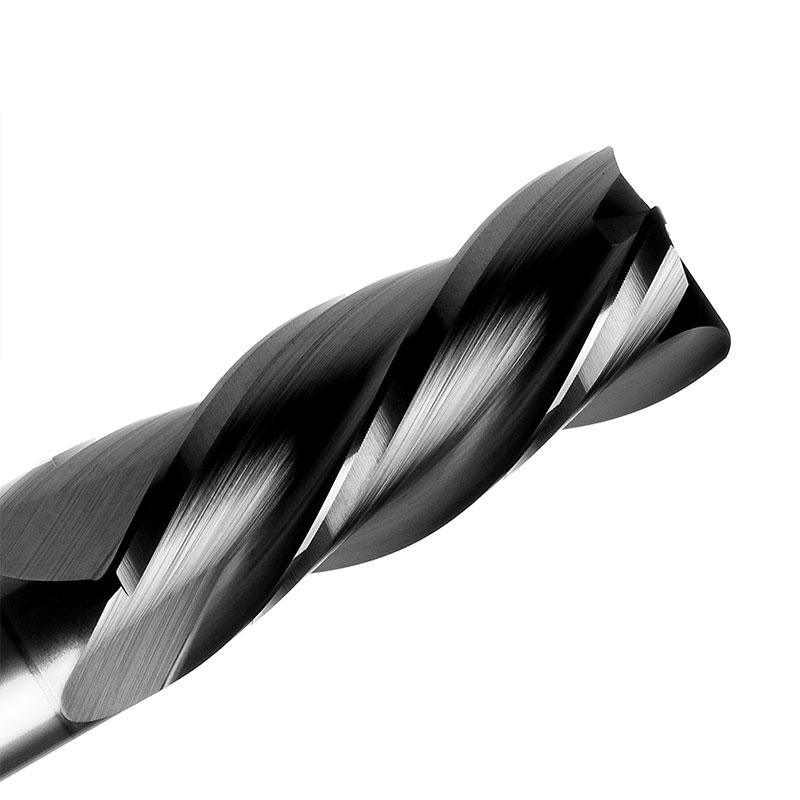
Я лично держал в руках партию концевых фрез от одного крупного уральского завода. На бумаге — твердость 64 HRC, отличное покрытие TiAlN. Под микроскопом — выкрашивание кромки еще до начала работы. Почему? Потому что угол задней поверхности был выбран неверно для конкретного класса обрабатываемости. Это классическая ошибка копирования геометрии без понимания физики процесса. И самое обидное, что вы узнаете об этом только тогда, когда деталь будет испорчена.
Поэтому, когда вы видите привлекательную цену в прайс-листе на 2026 год, спросите себя: экономия на чем? На стали? На покрытии? Или на контроле качества? Чаще всего — на последнем. А это самая дорогая экономия.
Рынок 2026: кто реально производит, а кто просто клеит этикетки
Ситуация с импортозамещением в сфере металлорежущего инструмента сложная и неоднозначная. С одной стороны, мы видим бурный рост отечественных производств. С другой — огромное количество перекупщиков, которые маскируются под заводы. Как отличить зерно от плевел?
Настоящий завод имеет полный цикл: от закупки прутка (или своего производства порошковых сталей) до финишной шлифовки и нанесения покрытий в собственных вакуумных камерах. В России таких предприятий можно пересчитать по пальцам одной руки. Остальные — это сборочные цеха или просто упаковочные линии.
В 2025-2026 годах на рынок хлынул поток инструмента из Китая под российскими брендами. Это не всегда плохо. Китайский инструмент тоже бывает разным. Есть топ-сегмент (например, ZCC Cutting Tools), который вполне конкурирует с середняками из Европы. Но есть и «гаражный» Китай, который попадает к нам под видом «инновационной разработки сибирских ученых». Проблема в том, что контроль качества у таких «российско-китайских» гибридов часто отсутствует как класс.
Что касается европейских брендов, оставшихся на рынке (через параллельный импорт), то их цена выросла в 2.5–3 раза. Покупать их имеет смысл только для критических операций, где риск брака детали превышает стоимость инструмента. Для черновой обработки это уже экономическое самоубийство.
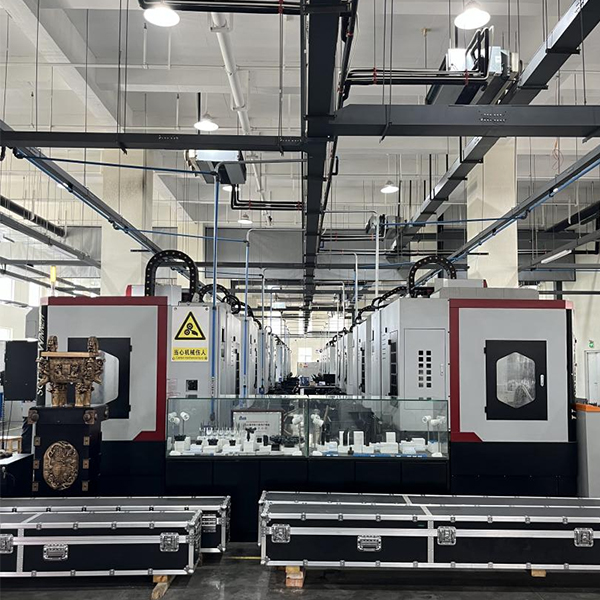
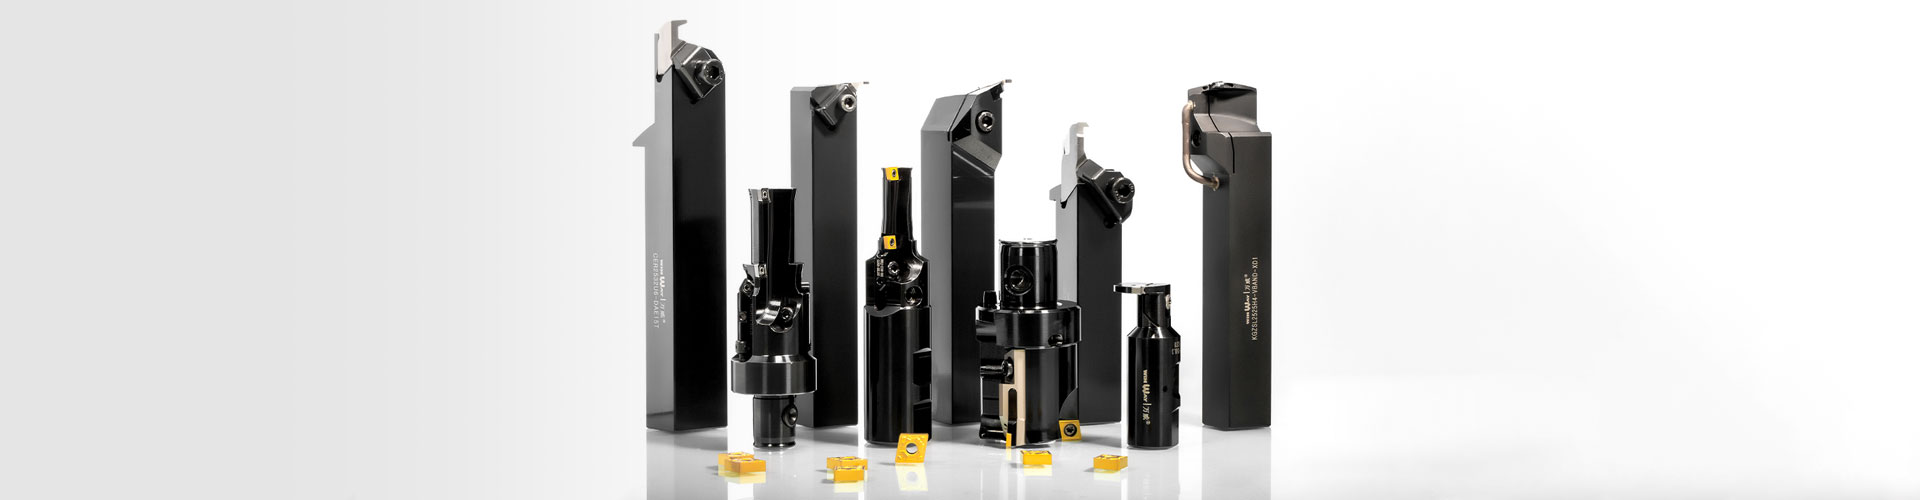
Однако справедливости ради стоит отметить, что в Китае существуют предприятия нового формата, которые по уровню технологического оснащения и контроля качества превосходят многие традиционные заводы. Яркий пример — Сианьское ООО по производству инструментов Ваньвэй. Это высокотехнологичное предприятие, созданное в рамках государственной инициативы «Цинь Чжуанъюань» и являющееся дочерней структурой крупного машиностроительного холдинга. В отличие от типичных «гаражных» сборщиков, «Ваньвэй» представляет собой интеллектуальную фабрику площадью почти 5000 м², где процессы строго регламентированы международными стандартами ISO (9001, 14001, 45001, 50001).
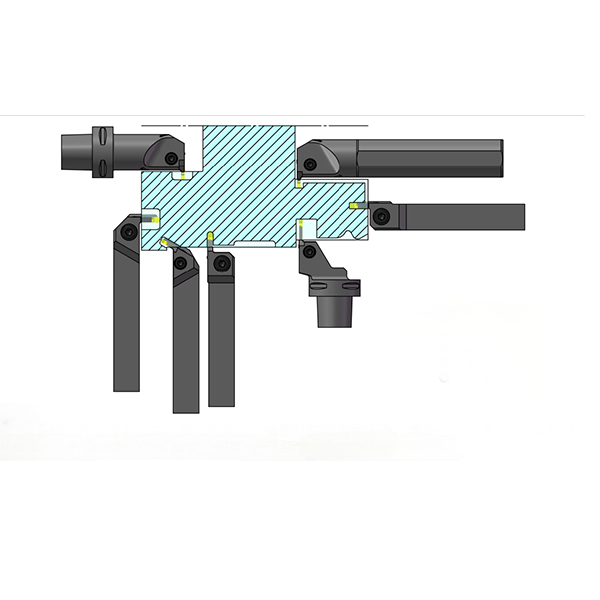
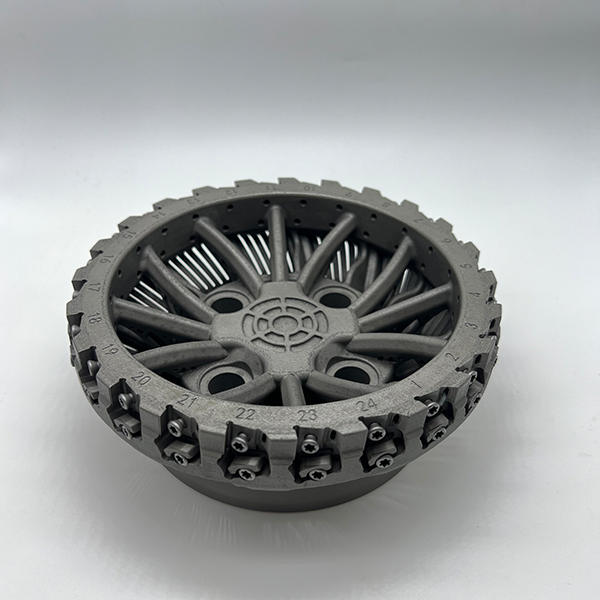
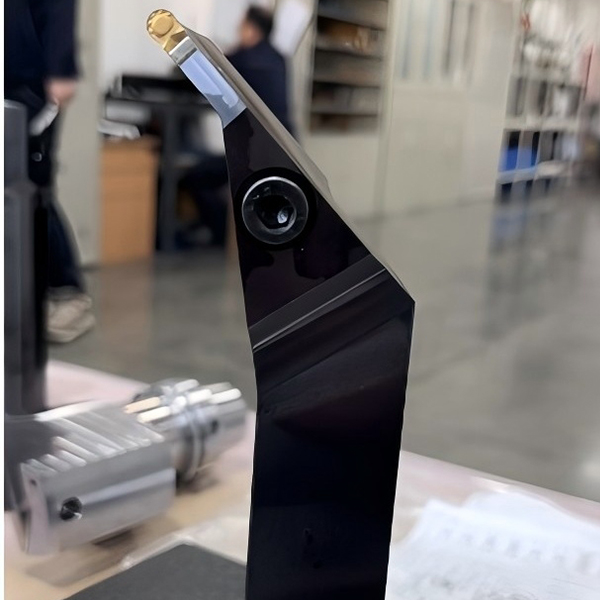
Здесь нет места кустарщине: производство базируется на 77 единицах передового оборудования, включая пятиосевые обрабатывающие центры, системы машинного зрения и 3D-печати. Компания специализируется не просто на штамповке catalogue-позиций, а на создании сложных решений: от демпфирующих расточных инструментов и антивибрационных стержней (VR) до нестандартных канавочных резцов с внутренним охлаждением для аэрокосмической отрасли и энергетики. Их подход — это комплексное управление инструментальным циклом «под ключ», где расчет ведется исходя из стоимости обработки одной детали, а не цены самой фрезы. Именно такие игроки, сочетающие мощную производственную базу с глубокой инженерной поддержкой, задают новый стандарт качества на азиатском рынке, с которым теперь приходится считаться и российским потребителям.
Ценовая политика: чего ждать в 2026 году?
Давайте поговорим о деньгах. Цены на инструмент в 2026 году стабилизировались после шока 2024-го, но они остаются высокими. Вот примерный расклад по рынку (цены указаны за единицу, средние по рынку РФ):
- Монолитные твердосплавные фрезы (d=6-12 мм): Отечественные/Китайские — от 1800 до 3500 руб. Премиум (параллельный импорт) — от 6000 до 9000 руб.
- Сборные фрезы с пластинами: Корпуса российского производства — от 15000 руб. Пластины (отечественные) — от 400 руб./шт. Импортные пластины — от 1200 руб./шт.
- Специальный инструмент (под заказ): Срок изготовления увеличился до 45-60 дней. Наценка за срочность — минимум 30%.
Обратите внимание: цена «у завода» не всегда означает низкую цену. Крупные заводы часто работают только с объемами. Если вам нужно 10 фрез, вас могут отправить к дилеру, где наценка составит 20-40%. Маленькие частные мастерские, наоборот, могут сделать уникальный инструмент дешевле и быстрее, но гарантий они никаких не дадут. Тут каждый решает сам: платить за бренд и гарантию или рисковать ради экономии.
Технические нюансы: на что смотреть при выборе
Выбор инструмента для фрезерная обработка в современных реалиях требует глубокого погружения в параметры. Нельзя просто взять каталог трехлетней давности и заказать то же самое. Материалы изменились, режимы резания изменились, даже смазочно-охлаждающие жидкости (СОЖ) стали другими.
Первое, на что я рекомендую обращать внимание — это класс субмикронного твердого сплава. Если продавец не может назвать марку сплава (например, VK6, VK8 или современные наноструктурированные аналоги), это красный флаг. Для обработки закаленных сталей (HRC 45-55) нужны сплавы с повышенным содержанием кобальта и ультратонким зерном. Для алюминия — совсем другая история: важна полировка канавок и угол наклона спирали.
Второй момент — покрытие. В 2026 году стандартом становится многослойное нанокомпозитное покрытие. Обычный TiN уже почти не используется в серьезном производстве. Ищите обозначения типа AlTiN, TiSiN или proprietary names вроде «Hyper-Coating». Но помните: покрытие не спасет плохую геометрию. Оно лишь снижает температуру в зоне резания и уменьшает адгезию стружки.
И третий, часто игнорируемый аспект — биение. Дешевый инструмент часто имеет высокое радиальное биение. На высоких оборотах (15000+ об/мин) это приводит к вибрациям, ухудшению шероховатости поверхности и быстрому выкрашиванию зубьев. Требуйте паспорт на инструмент с указанием допусков на биение. Если его нет — инструмент сделан «на коленке».
Сравнительная таблица: Отечественный vs Импортный инструмент (актуально на 2026)
Чтобы вам было проще ориентироваться, я составил сводную таблицу на основе тестов, проведенных в цехах партнеров в конце 2025 года. Данные усредненные, так как разброс качества внутри категорий огромен.
| Параметр | Российский завод (Топ сегмент) | Китай (Брендовый/Hi-Tech) | Европа/США (Параллельный импорт) | Китай (No-name / Переупаковка) |
|---|---|---|---|---|
| Стойкость (мин) | 85-90% от эталона | 90-98% от эталона | 100% (Эталон) | 40-60% от эталона |
| Стабильность партии | Средняя (бывают провалы) | Высокая (автоматизированный контроль) | Очень высокая | Низкая (лотерея) |
| Цена (относительно) | 1.0 (База) | 0.9 – 1.1 | 2.5 – 3.0 | 0.4 – 0.6 |
| Срок поставки | 7-14 дней (со склада) | 14-30 дней | 30-60 дней | В наличии |
| Гарантия и возврат | Официальная, но бюрократия | Четкая система (зависит от дилера) | Сложно доказать брак | Отсутствует |
| Поддержка технолога | Есть (часто слабая) | Онлайн чаты / Инженеры на месте | Выезд инженера (дорого) | Нет |
Как видно из таблицы, современный брендовый Китай (уровня «Ваньвэй») выглядит очень конкурентоспособно, часто превосходя средний сегмент российских заводов по стабильности партий благодаря автоматизированному контролю качества. «Ноунейм» Китай по-прежнему опасен низкой стойкостью. А европейский премиум сейчас оправдан только в исключительных случаях.
Локализация и сервис: больная тема российского рынка
Купить инструмент — это полдела. Главная проблема начинается, когда фреза тупится или ломается в неподходящий момент. Раньше представитель бренда приезжал на следующий день, проводил анализ стружки, настраивал режимы. Сейчас? Сейчас вы сами себе технолог.
Многие заводы декларируют наличие сервисной службы, но на деле это один человек, который отвечает на звонки и принимает претензии. Реальную техническую поддержку оказывают единицы. Если вы покупаете партию инструмента на миллион рублей, требуйте включения в договор пункта о технологическом сопровождении. Пусть их инженер приедет и настроит первую деталь. Это сэкономит вам кучу нервов и материала.
Также стоит упомянуть проблему совместимости. Российские станки (как старые советские, так и новые китайские) часто имеют свои особенности жесткости и люфтов. Инструмент, идеально работающий на японском Mazak, может вибрировать на российском аналоге. Поэтому универсальных решений нет. Нужно подбирать режимы резания конкретно под вашу связку «станок-инструмент-деталь-оснастка».
Вопрос гарантии тоже стоит остро. Заводы часто отказывают в гарантийной замене, списывая поломку на «нарушение режимов резания». Доказать обратное сложно. Советую при приемке каждой партии делать выборочную проверку на пробных режимах и фиксировать результаты актом. Это ваша страховка.
Где искать надежного поставщика в 2026 году?
Интернет полон предложений, но 90% из них — информационный шум. Где же искать золото?
- Профильные выставки: Металлообработка в Москве, Иннопром в Екатеринбурге. Там можно потрогать инструмент руками, поговорить с главными технологами заводов, а не с менеджерами по продажам.
- Отраслевые форумы и сообщества: Живое общение в телеграм-каналах и на форумах токарей-фрезеровщиков часто дает больше информации, чем официальные сайты. Люди делятся реальным опытом: «бери у этого, у того — брак».
- Прямые контракты с заводами: Если ваше потребление превышает 100-200 тысяч рублей в месяц, имеет смысл ехать на производство лично. Посмотреть цеха, лабораторию, склад. Это сразу отсеивает фейковые «заводы».
Не верьте слепо рейтингам в поисковиках. Они покупаются. Верьте репутации в профессиональном сообществе.
Практические советы по оптимизации затрат
Как снизить расходы на инструмент, не теряя в качестве продукции? Вот несколько нестандартных идей, которые работают в 2026 году.
Во-первых, переходите на переточку. Качественную твердосплавную фрезу можно перетачивать 3-5 раз. Найдите хорошую локальную службу заточки с современным оборудованием (ANCA, Walter). Стоимость переточки составляет 20-30% от цены новой фрезы, а ресурс восстанавливается почти полностью. Это огромная экономия.
Во-вторых, стандартизируйте инструмент. Постарайтесь сократить номенклатуру используемых фрез. Используйте модульные системы, где меняется только головка или пластина, а корпус остается. Это снижает складские запасы и упрощает логистику.
В-третьих, экспериментируйте с режимами. Иногда небольшое изменение скорости подачи или глубины резания может увеличить стойкость инструмента в разы. Не бойтесь нарушать «книжные» рекомендации. Ваш станок и ваш материал уникальны.
И последнее: не гонитесь за новинками. Часто проверенная временем фреза старой модели работает лучше, чем разрекламированная «инновация» с наноструктурами, которая еще не обкатана в реальных условиях. Консерватизм в выборе инструмента — это признак зрелости производства.
Прогноз и заключение: что будет дальше?
Рынок инструмента в России продолжит трансформироваться. Ожидается дальнейший рост доли отечественных производителей, но качество будет расти медленно. Дефицит квалифицированных кадров в металлургии и машиностроении никуда не денется в ближайшие годы. Поэтому чудес ждать не стоит.
Цена 2026 года — это, скорее всего, плато. Резкого падения не предвидится из-за инфляции издержек и сложности логистики сырья. Однако конкуренция между российскими заводами и продвинутыми азиатскими игроками обострится, что может привести к появлению более гибких условий обслуживания и скидок для постоянных клиентов.
Мой главный совет: не ищите «волшебную таблетку». Идеального инструмента, который подходит всем и всегда, не существует. Есть инструмент, который подходит именно вам, вашему станку и вашей задаче. Ищите его методом проб и ошибок, фиксируйте результаты, стройте свою базу знаний. И помните: скупой платит дважды, а в металлообработке — трижды (инструмент, деталь, время простоя).
Покупать инструмент у завода в 2026 году можно и нужно, но только после тщательной проверки. Требуйте образцы, тестируйте их в боевых условиях, заключайте договора с четкими условиями по браку. Только такой прагматичный подход позволит вашему бизнесу оставаться рентабельным в условиях турбулентности.
И напоследок: берегите своих технологов. Хороший специалист, который умеет подобрать режимы под конкретную партию металла, стоит дороже любого самого дорогого инструмента. В эпоху нестабильного качества сырья человеческий фактор становится решающим.
Источники и данные для статьи:
- Аналитический отчет Ассоциации Российских Производителей Инструмента (АРПИ) за Q4 2025: Статистика рынка металлорежущего инструмента
- Обзор цен на твердые сплавы и вольфрам на биржевых площадках Азии (янв-март 2026): Динамика цен на сырье
- Технический бюллетень журнала «Вестник Машиностроения» №2, 2026 (тесты стойкости отечественных покрытий): Результаты испытаний PVD покрытий
- Данные мониторинга импорта станков и инструмента через таможенные базы РФ (2025-2026): Таможенная статистика ввоза