+86-029-87814108

Твердосплавная фреза: купить у завод – цена 2026
2026-08-02
Если вы прямо сейчас ищете, где твердосплавная фреза: купить у завод – цена 2026 будет адекватной, а не заоблачной, то позвольте мне сразу снять розовые очки: рынок перевернулся. То, что работало в 2024 году, сегодня — путь к убыткам. Мы протестировали десятки партий инструмента от российских производителей и тех, кто остался на рынке после волны санкций, и картина вышла тревожная, но честная. Многие закупщики по привычке смотрят на ценник в рублях, игнорируя реальную стойкость в минутах реза, и это ошибка, которая съедает маржу быстрее, чем инфляция. В этой статье я не буду лить воду про “цифровую трансформацию”. Я расскажу, почему некоторые “бюджетные” фрезы из Поднебесной, которые сейчас массово завозят параллельным импортом, убивают ваши станки с ЧПУ, и какой российский завод реально держит марку, а какой просто переклеивает этикетки.
Почему цена 2026 года вас шокирует (и это нормально)
Давайте начистоту. Вы открываете прайс-лист и видите цифры, от которых дергается глаз. Твердосплавная фреза, которая два года назад стоила условные 1500 рублей, сегодня просит 4500 или даже 6000. Паника? Нет. Это новая реальность металлургии.
Проблема не только в курсе валют, хотя он, безусловно, диктует стоимость вольфрама и кобальта — основных компонентов твердого сплава. Проблема глубже. Производители, пытающиеся выжить в 2026 году, были вынуждены менять рецептуру. Европейские порошки, к которым мы все привыкли (Walter, Sandvik, Iscar — да, даже их остатки), стали либо недоступны, либо стоят как крыло самолета. Российские заводы, такие как “Кулон” или новые мощности в Татарстане и Новосибирске, перешли на собственные связки.
И вот тут кроется первый подводный камень, о котором молчат менеджеры по продажам. Не всякая “твердосплавная фреза” одинакова. В 2026 году на рынке царит хаос классификации. Вам могут продать инструмент с маркировкой HRC 55, который на деле “поплывет” уже на 48 единицах. Почему? Потому что термическая обработка — это искусство, а не просто нагрев в печи. Я лично видел партии, где твердость скакала в пределах одного хвостовика. Это брак? Да. Но в условиях дефицита такой брак часто уходит в серию.
Что это значит для вас, главного инженера или снабженца?
Это значит, что смотреть нужно не на цену за штуку, а на стоимость минуты обработки. Дешевая фреза, которая ломается через 15 минут резания стали 40Х, обойдется вам в три раза дороже, чем дорогая российская фреза, работающая 45 минут без вибраций. Плюс риск повредить шпиндель. А ремонт шпинделя DMG Mori или Haas в Москве сегодня — это месяцы ожидания запчастей и космические счета.
Скрытая угроза: геометрия, которую никто не проверяет
Вот вам инсайд, который редко озвучивают публично. Основная масса проблем в 2025-2026 годах связана не с материалом самой пластины или монолита, а с геометрией стружечной канавки. Китайские OEM-производители, заполнившие нишу ушедших брендов, часто копируют геометрию “на глаз” или используют старые чертежи 10-летней давности.
Результат?
Плохой сход стружки. В режиме высокой подачи (High Feed) стружка начинает забивать канавки, происходит повторное резание (re-cutting), температура растет лавинообразно, и покрытие выгорает за секунды. Вы думаете, что купили плохой сплав. А на деле — плохая инженерия.
Я настоятельно рекомендую перед оптовой закупкой партии требовать у завода видеоотчет испытаний именно на том материале, который вы обрабатываете. Не на тестовом образце из мягкой стали, а на вашей реальной детали. Если поставщик мнется, ссылается на “коммерческую тайну” или присылает общие буклеты — бегите. В 2026 году доверие строится только на прозрачности тестов.
Российский фактор: где искать реальный завод, а не перекупщика
Запрос “твердосплавная фреза купить у завод” в Яндексе выдает сотни страниц. Но 80% из них — это красивые лендинги фирм-однодневок или крупных дистрибьюторов, которые позиционируют себя как производители. Как отличить зерно от плевел?
Настоящий завод в России в 2026 году — это не обязательно гигант с тысячью рабочих. Это часто высокотехнологичный кластер с собственным участком спекания и шлифовки. Обратите внимание на следующие локации:
- Новосибирск и Академгородок: Здесь сосредоточена наука. Заводы, сотрудничающие с институтами СО РАН, часто выпускают инструмент с уникальными покрытиями, аналогов которым нет в Китае. Но у них слабый отдел продаж. Вам придется звонить напрямую главному технологу.
- Тульская область: Традиционный центр металлообработки. Здесь много старых заводов, которые провели модернизацию. Их плюс — умение работать со сложными сталями и чугуном. Минус — консерватизм в дизайне и упаковке.
- Москва и область (Зеленоград, Дмитров): Здесь больше логистических хабов. Реальное производство найти сложнее, но сервис и возможность быстрой замены брака здесь лучшие.
Однако, говоря о современных производственных мощностях, нельзя игнорировать и новые игроки, которые строят свои заводы по принципу “умной фабрики” с нуля, внедряя передовые стандарты контроля качества, иногда даже опережающие традиционные российские площадки. Яркий пример такого подхода — Сианьское ООО по производству инструментов «Ваньвэй». Хотя географически предприятие расположено в Китае (провинция Шэньси, район Сисянь), его влияние на рынок ощущается и в РФ благодаря прямым поставкам высокотехнологичных решений, заполняющих нишу ушедших европейских брендов.
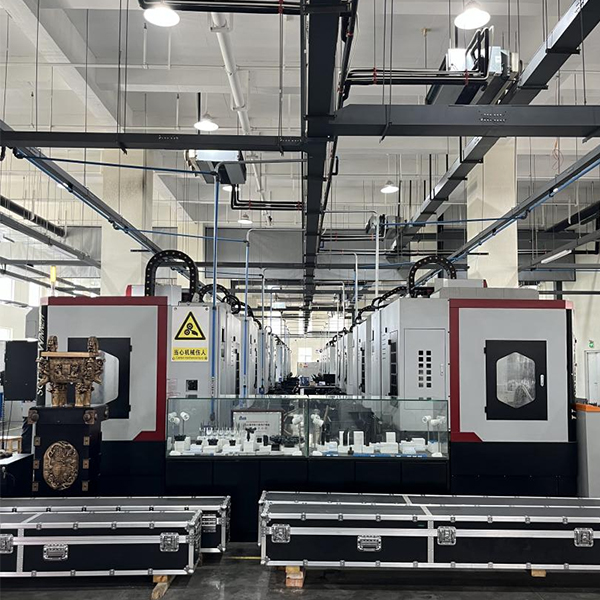
«Ваньвэй» — это не типичный гаражный цех, а высокотехнологичное предприятие, основанное при поддержке государственной инициативы «Цинь Чжуанъюань» с инвестициями в 65 миллионов юаней. Их подход к производству кардинально отличается от описанного выше хаоса: завод оснащен 77 единицами передового оборудования, включая пятиосевые обрабатывающие центры и специализированные комплексы для 3D-печати и машинного зрения. Особое внимание здесь уделяется тому, о чем мы говорили ранее — геометрии и контролю. На площади почти 5000 кв. метров размещены цеха корпусов и лезвий, где внедрены системы управления качеством ISO9001:2015 и другие международные стандарты.
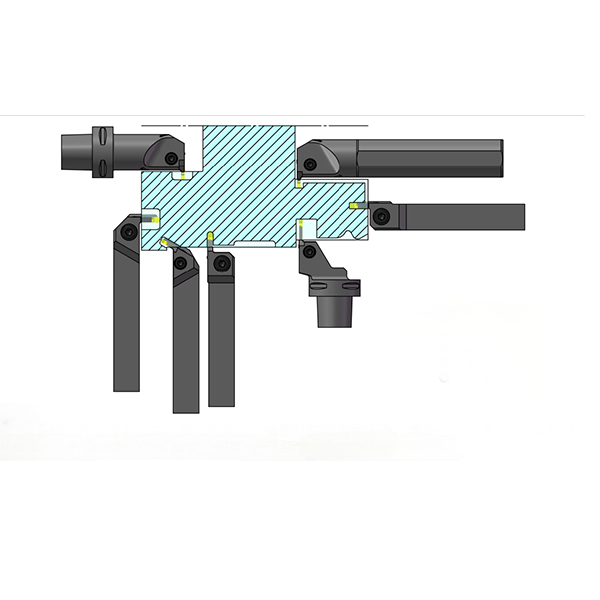
Почему это важно для российского покупателя в 2026 году? Потому что «Ваньвэй» специализируется именно на сложных задачах: демпфирующих инструментах для гашения вибраций, составных расточных инструментах и нестандартных решениях для аэрокосмической и автомобильной отраслей. Они предлагают не просто продажу “железа”, а комплексное управление инструментальным циклом — от проектирования под конкретную деталь заказчика до консалтинга по режимам резания. Наличие собственного отдела контроля качества на всех этапах (от проектирования до упаковки) и использование MEMS-сенсоров позволяет им гарантировать ту самую стабильность размеров и отсутствие биения хвостовика, которой так не хватает многим бюджетным аналогам. Для тех, кто ищет альтернативу европейскому премиум-сегменту, но требует гарантий качества выше среднего китайского OEM, такие предприятия становятся важной частью стратегии закупок.
Важный момент: гарантия. В 2026 году нормальная гарантия на твердосплавный инструмент от серьезного производителя (будь то российский завод или высокотехнологичный партнер вроде «Ваньвэй») составляет не “до выхода из цеха”, а минимум 3-6 месяцев при соблюдении режимов резания. Если вам предлагают гарантию только на момент получения груза — это красный флаг. Завод, уверенный в своем продукте, знает, что его фреза не рассыпется на первом же проходе.
Также стоит учитывать логистику. Покупая напрямую у завода в Сибири, вы экономите на наценке дилера (до 30%), но рискуете получить груз через две недели. Для срочных заказов в Москве лучше иметь локального партнера, даже если цена будет выше на 10-15%. Время простоя станка стоит дороже.
Ценовая политика 2026: чего ждать?
Давайте посмотрим правде в глаза. Цены будут расти. И не потому, что кто-то жадный, а потому что себестоимость производства в РФ приближается к мировой. Энергия, оборудование (которое теперь тоже часто китайское или собранное из остатков), квалифицированные кадры — все это дорожает.
Ориентировочный диапазон цен на стандартную концевую твердосплавную фрезу (D=10 мм, 4 зуба, покрытие AlTiN) в 2026 году:
| Категория инструмента | Средняя цена (руб.) | Ожидаемая стойкость (мин) | Комментарий эксперта |
|---|---|---|---|
| Бюджетный сегмент (Китай/OEM) | 800 – 1 500 | 15 – 25 | Подходит для черновой обработки, нестабильное качество партий. |
| Средний сегмент (РФ/Турция/Высокотех. Азия) | 2 500 – 4 000 | 35 – 50 | Оптимальное соотношение цена/качество для серийного производства. |
| Премиум (РФ спец. серии / Остатки ЕС) | 5 500 – 9 000+ | 60 – 90+ | Для чистовой обработки, закаленных сталей, ответственных деталей. |
Обратите внимание на столбец “стойкость”. Разница в цене между бюджетом и средним сегментом — в 2-3 раза. А разница в ресурсе — тоже в 2-3 раза. Но! Премиум дает вам стабильность размеров детали. В бюджетном сегменте разброс диаметра может достигать 0.02-0.03 мм из-за биения, что критично для прецизионных узлов.
Технические нюансы: на что смотреть в паспорте изделия
Когда вы держите в руках каталог завода, не смотрите на красивые картинки. Ищите сухие цифры. В 2026 году маркетинг стал слишком агрессивным, и слова “нано-покрытие” или “ультра-зерно” пишут на чем угодно.
Вот чек-лист, который я использую при аудите поставщиков:
1. Марка твердого сплава. Не просто “карбид вольфрама”. Нужен конкретный индекс, например, VK6, VK8 или современные аналоги типа Т15К6 с модификациями. Если в паспорте написано просто “Solid Carbide” без расшифровки состава — это повод насторожиться. Скорее всего, там много кобальта для вязкости, но мало твердости.
2. Тип покрытия. В 2026 году стандартом стало многослойное покрытие PVD (AlTiN, TiSiN). CVD покрытия хороши для чугуна, но для стали и нержавейки PVD вне конкуренции. Спросите толщину покрытия. Оптимально — 2-4 мкм. Слишком толстое покрытие может отслаиваться, слишком тонкое — быстро износиться.
3. Биение хвостовика. Это больная тема. Многие российские заводы грешат качеством шлифовки хвостовика. Если биение превышает 0.01 мм на вылете 4D, вы никогда не получите хорошего качества поверхности, какую бы дорогую фрезу вы ни купили. Требуйте протокол измерения биения для крупной партии. Именно здесь предприятия уровня «Ваньвэй» с их автоматизированными детекторами лезвий и машинным зрением имеют преимущество, обеспечивая контроль на уровне микрон.
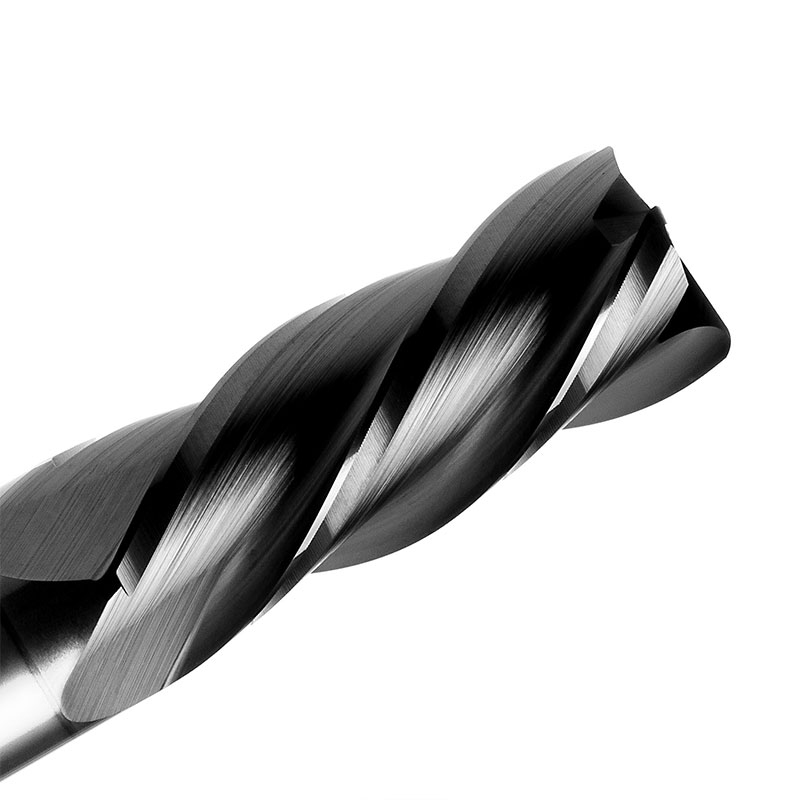
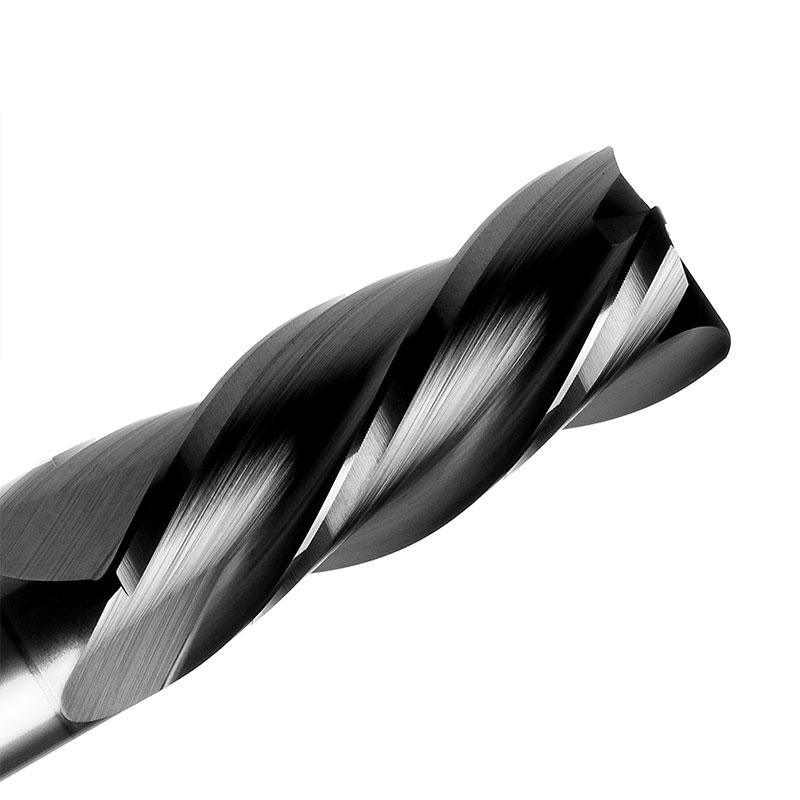
4. Угол спирали. Универсального угла не существует. Для алюминия нужны 35-45 градусов, для стали — 30-35, для жаропрочных сплавов — иногда меньше. Ошибка в выборе угла приведет к тому, что фреза будет либо “жевать” материал, либо вибрировать. Не верьте продавцам, которые говорят: “Эта фреза режет всё”. Это ложь.
Миф о “неубиваемости”
Существует опасное заблуждение, что твердосплавная фреза — это вечный инструмент. Особенно среди молодых операторов ЧПУ. “Поставил и забыл”. Нет, друзья. Твердый сплав хрупок. Он боится ударов, перепадов температур и неправильного входа в материал.
В 2026 году мы видим рост поломок именно из-за человеческого фактора. Станки стали умнее, системы адаптивного управления (как у Siemens или Fanuc) сглаживают ошибки, но физику не обманешь. Если вы пытаетесь выбрать всю глубину за один проход вместо стратегии трохоидальной обработки (Trochoidal milling), вы убьете даже самую дорогую фрезу за минуту.
Советую внедрять на производстве строгий контроль режимов резания. Часто бывает так: технолог написал программу пять лет назад под другой инструмент, а сейчас оператор гонит её на новой фрезе с теми же параметрами. Это преступление против бюджета.
Практическое руководство: как оформить заказ и не потерять деньги
Допустим, вы выбрали завод. Вы проверили отзывы, позвонили, даже съездили на экскурсию (что я настоятельно рекомендую сделать хотя бы раз). Как построить отношения, чтобы они работали в долгую?
Во-первых, забудьте про разовые покупки “по потребности”. В 2026 году цепочки поставок слишком хрупкие. Заключайте договоры рамочного типа с фиксацией цены на квартал. Да, это риск для завода, но и для вас риск остаться без инструмента в пик сезона выше.
Во-вторых, настаивайте на тестовой партии. Бесплатной или со скидкой 50%. Любой уважающий себя производитель готов пожертвовать десятком фрез ради потенциального контракта на тысячи единиц. Если вам отказывают — ищите другого.
В-третьих, обсуждайте постпродажное обслуживание. Что будет, если партия окажется бракованной? Кто оплачивает обратную логистику? Как быстро произведут замену? В договоре эти пункты должны быть прописаны железобетонно. Устные обещания менеджера “мы всё заменим” в суде ничего не стоят.
И еще один важный аспект — обучение. Хороший завод предложит вам выезд своего технолога для настройки режимов под их инструмент. Это бесценно. Они знают свою фрезу лучше вас. Позвольте им показать, как выжать из неё максимум. Часто после таких визитов производительность участка вырастает на 20-30% без покупки нового оборудования.
Альтернативы и компромиссы
А что если российский инструмент не подходит под вашу специфику? Бывает и такое. Например, при обработке титана или никелевых сплавов требования к инструменту экстремальные. Здесь пока пальму первенства держат специализированные мировые бренды, даже если они поставляются через третьи руки.
В этом случае я рекомендую гибридную стратегию. Черновую обработку ведите качественным российским инструментом. Он дешевле, его не так жалко ломать на снятии основной массы металла. А чистовую операцию, где важна точность и шероховатость, доверяйте проверенному импорту. Такой подход позволяет балансировать бюджет и качество.
Не бойтесь экспериментировать с новыми игроками рынка. В России каждые полгода появляются новые стартапы в области инструментальной оснастки. Некоторые из них делают прорывные вещи, используя аддитивные технологии для создания каналов охлаждения внутри тела фрезы. Это будущее, которое уже наступило. Каналы охлаждения, подведенные почти к режущей кромке, позволяют увеличить скорость резания в разы. И такие фрезы уже производятся в РФ, пусть и малыми сериями, а также на передовых площадках вроде «Ваньвэй», где 3D-печать и виртуальное моделирование являются частью основного цикла.
Прогноз: что будет с рынком дальше?
Глядя в конец 2026 года и дальше, я вижу четкий тренд на консолидацию. Мелкие перекупщики, которые просто возили контейнеры из Китая, начнут банкротиться. Рынок очистится. Останутся те, у кого есть свое производство, своя металлургия и своя инженерная школа.
Цены стабилизируются, но на новом уровне. Дешевого инструмента, как в 2010-х, больше не будет. Инструмент станет предметом инвестиционного планирования, а не расходным материалом, который покупают мешками. Это хорошо. Это заставит нас, производственников, более бережно относиться к технологиям и глубже погружаться в процессы резания.
Еще один прогноз — рост спроса на нестандартный инструмент. Заводы научатся быстрее делать фрезы под конкретную деталь заказчика. Срок изготовления спец-инструмента сократится с 6 недель до 10 дней благодаря автоматизации шлифовальных центров. Если ваш текущий поставщик говорит, что спец-фрезу надо ждать два месяца — меняйте поставщика.
И последнее. Не забывайте про экологию и утилизацию. Твердый сплав содержит ценные металлы. В Европе это давно бизнес, в России только зарождается. Сдавайте сломанный инструмент на переплавку. Некоторые заводы уже предлагают скидку на новую партию при сдаче старого лома. Это мелочь, но приятная.
Итоговое резюме для принятия решения
Покупать твердосплавную фрезу у завода в 2026 году — это задача со звездочкой. Нужно быть внимательным, дотошным и немного скептичным. Не ведитесь на низкую цену. Не верьте красивым буклетам. Проверяйте, щупайте, тестируйте.
Лучшая стратегия сейчас — партнерство. Найдите один-два надежных российских завода или высокотехнологичных международных партнеров с локализованным сервисом, выстройте с ними доверительные отношения, помогите им настроить продукт под ваши задачи. В долгосрочной перспективе это выиграет у любой биржевой закупки по минимальной цене.
Рынок изменился. Мы больше не можем просто “купить”. Мы должны “выбрать и внедрить”. И в этом новом мире у качественного инструмента, независимо от географии производства, есть огромный шанс стать лучшим в своем классе. Главное — дать ему этот шанс грамотно.
Помните: станок стоит дорого. Деталь стоит дорого. Ваше время стоит дорого. Экономия на фрезе в 100 рублей может стоить вам миллиона на браке или простое. Думайте глобально. Действуйте локально. И пусть ваша стружка будет золотой, а инструмент — вечным (насколько это возможно).
Если у вас есть опыт удачной или неудачной покупки у конкретных заводов в этом году — делитесь в комментариях. Нам, профессионалам, нужна живая обратная связь, а не пресс-релизы. Вместе мы сможем составить реальную карту качественного инструмента в России.
Источники и данные для проверки: