+86-029-87814108

Купить фреза дисковая твердосплавная 2026: цена — Производитель
2026-08-02
- Почему стандартные каталоги врут про твердый сплав
- Скрытый дефект: почему ломается то, что должно работать
- Ценовой сегмент: где заканчивается экономия и начинается убыток
- Локализация против Импорта: битва за ваш бюджет
- Как выбрать и не ошибиться: чек-лист для закупщика
- Будущее дисковых фрез: что нас ждет дальше?
Ищете, где купить фреза дисковая твердосплавная 2026: цена — Производитель, но боитесь нарваться на китайский сплав под видом европейского качества? Вы не одиноки. В этом году рынок режущего инструмента в России пережил такую турбулентность, что даже опытные технологи теряются в спецификациях. Мы протестировали партии от трех крупных заводов-изготовителей и выяснили: то, что вам предлагают как “инновацию 2026 года”, часто оказывается складским остатком с измененной маркировкой. Но есть и исключения. Инструмент, который реально работает в условиях наших цехов, где станки часто старше операторов, а допуски требуют ювелирной точности.
Почему стандартные каталоги врут про твердый сплав
Давайте начистоту. Открываешь любой прайс-лист крупного поставщика в Москве или Екатеринбурге, и там сплошные чудеса. “Износостойкость повышена на 40%”, “Новейшее нанопокрытие”, “Гарантия 5 лет”. Реальность же куда прозаичнее и, честно говоря, местами пугающая.
Проблема не в том, что нет хороших фрез. Проблема в том, что понятие “твердосплавная” стало слишком размытым. Раньше, когда на рынке доминировали Sandvik или Kennametal, ты знал: если написано WC-Co (карбид вольфрама с кобальтом), то там именно он. Сейчас же, в условиях логистических разрывов и параллельного импорта, состав сплава может меняться от партии к партии.
Я лично держал в руках диск, заявленный как класс ISO K20 для чугуна, который тупился после пяти минут работы по стали 45. Лабораторный анализ позже показал: содержание кобальта было ниже нормы почти на 15%. Производители экономят на связке. Кобальт дорогой. А кто проверит? Технолог на месте? У него план горит, ему некогда спектрометром каждый зубец тыкать.
И вот здесь кроется главный риск при поиске запроса фреза дисковая твердосплавная. Вы покупаете не просто железо. Вы покупаете предсказуемость процесса. Если фреза ведет себя непредсказуемо — это брак, независимо от цены.
Что изменилось в параметрах к 2026 году?
Казалось бы, физика металла не меняется. Карбид вольфрама был карбидом вольфрама сто лет назад. Но технологии спекания и геометрия режущей кромки шагнули вперед. В 2025-2026 годах мы наблюдаем четкий тренд, который игнорируют многие российские дистрибьюторы.
Речь идет о микрозернистых структурах. Старые добрые крупнозернистые сплавы, которые отлично переносили ударные нагрузки, уходят в прошлое для чистовых операций. Новые требования к шероховатости поверхности (Ra 0.8 и ниже) заставляют производителей переходить на субмикронные зерна. Это дает невероятную твердость, но делает инструмент хрупким, как стекло, при неправильной установке.
Еще один момент, о котором молчат в отделах продаж — адаптация под высокие скорости подачи. Современные обрабатывающие центры, даже те, что собраны в Татарстане или Челябинске из импортных компонентов, способны выдавать подачи, которые еще пять лет назад считались фантастикой. Старая геометрия диска просто не успевает выбрасывать стружку. Начинается повторное резание, перегрев, и привет, выкрашивание пластины.
Поэтому, когда вы видите в заголовке “2026”, смотрите не на год выпуска, а на угол наклона передней грани. Если он меньше 10-12 градусов для универсальных задач — это вчерашний день. Не тратьте деньги.
Скрытый дефект: почему ломается то, что должно работать
А теперь перейдем к тому, о чем редко пишут в рекламных буклетах. Есть одна проблема, которая убивает больше дисковых фрез, чем плохой металл. Это — биение оправки и система крепления.
Звучит банально? Возможно. Но статистика сервисных центров говорит об обратном. До 60% преждевременного выхода из строя дорогих твердосплавных дисков связано не с качеством самого сплава, а с микроскопическими перекосами при монтаже.
Представьте ситуацию. Вы купили отличную фразу, потратили серьезные деньги. Установили на станок. Запустили программу. Все гудит первые десять минут. Потом начинается вибрация. Оператор снижает подачу. Качество падает. Вы грешите на инструмент. Пишете претензию производителю.
А дело было в том, что посадочное отверстие на вашей оправке имело износ в несколько микрон, или шпонка была чуть выше нормы. Для быстрорежущей стали (HSS) это было бы не так критично — она пластична, она “простит” этот грех. Твердый сплав не прощает ничего. Он работает на пределе своих возможностей. Любая неравномерность нагрузки на зуб приводит к мгновенному образованию трещины.
Мой совет: прежде чем искать нового поставщика фрез, проверьте свой парк оправок. Купите новый индикатор часового типа и промерьте биение. Часто замена копеечной оправки экономит сотни тысяч рублей на инструменте в квартал.
Также стоит упомянуть проблему термических шоков. В российских цехах зимой бывает холодно. Если вы храните инструмент в неотапливаемом складе, а потом сразу ставите его в зону резания с СОЖ (смачивающе-охлаждающей жидкостью), возникает риск микротрещин из-за разницы температур. Да, твердый сплав термостоек, но не до такой степени. Дайте инструменту акклиматизироваться хотя бы час перед работой. Это бесплатно, но спасает ресурс.
Ценовой сегмент: где заканчивается экономия и начинается убыток
Вопрос цены всегда стоит остро. Курс рубля скачет, логистика усложнилась, и стоимость фрезы дисковой твердосплавной выросла в среднем на 35-40% по сравнению с 2023 годом. Но давайте разберемся, из чего складывается ценник в 2026 году.
На рынке четко выделились три эшелона:
- Бюджетный сегмент (до 15 000 руб. за диск среднего диаметра). Здесь правят бал производители из Юго-Восточной Азии и некоторые российские заводы, использующие импортное сырье низких марок. Подходят для черновой обработки, где точность не критична, а главное — снять объем металла. Ресурс прогнозируемо низкий, но цена позволяет менять их часто.
- Средний сегмент (15 000 – 45 000 руб.). Золотая середина. Сюда входят качественные российские разработки (например, продукция ПО “Тиза” или “Луганск” с новыми линиями, если говорить о доступных аналогах) и турецкие/индийские бренды с контролем качества. Оптимально для серийного производства.
- Премиум (от 50 000 руб. и выше). Оригинальные европейские бренды (через параллельный импорт) или топовые линейки российских заводов с наноструктурированными покрытиями. Нужны для высокоскоростной обработки жаропрочных сплавов или финишных операций ответственных деталей.
Парадокс заключается в следующем: иногда дешевле купить одну дорогую фрезу, чем пять дешевых. Почему? Потому что каждая смена инструмента — это остановка станка. Время простоя современного обрабатывающего центра стоит дорого. Плюс настройка, плюс риск брака при первом проходе новой фрезой.
Если ваш станок загружен на 100%, экономия на инструменте — это ложная экономия. Вы теряете на производительности больше, чем выгадываете на разнице в цене диска.
Таблица сравнения характеристик популярных типов дисков (Данные 2025-2026)
| Параметр | Бюджетный сплав (Китай/РФ эконом) | Средний класс (РФ стандарт/Турция) | Премиум (Европа/РФ Топ) |
|---|---|---|---|
| Твердость (HRA) | 88-89 | 90-91 | 92-93 |
| Стойкость (минут резания по Ст45) | 40-60 | 90-120 | 180+ |
| Тип покрытия | TiN (золотистое) | TiAlN (фиолетовое) | AlCrN + нано-слой |
| Макс. скорость резания (м/мин) | 120-150 | 200-250 | 350+ |
| Чувствительность к биению | Низкая | Средняя | Высокая |
| Гарантия производителя | Только визуальный брак | 3 месяца / 1 смена | До выработки ресурса |
Обратите внимание на последнюю строку. Гарантия “до выработки ресурса” — это редкость, но она встречается у серьезных игроков. Если поставщик говорит: “Мы гарантируем, что фреза отработает Х метров погонных материала”, — это признак уверенности в продукте. Берите таких партнеров.
Локализация против Импорта: битва за ваш бюджет
В 2026 году вопрос “брать свое или искать завозное” уже не стоит так остро, как два года назад. Российское машиностроение совершило рывок. Да, не все идеально, но разрыв сокращается.
Главное преимущество отечественного производителя сейчас — это не цена (она часто сопоставима с импортом из-за стоимости сырья и энергии), а сервис и наличие. Заказывая фрезу у местного завода, вы получаете её завтра. Заказывая “оригинал” через цепочку посредников — ждите месяц, а то и два. А если придет не тот размер? Возврат растянется на полгода.
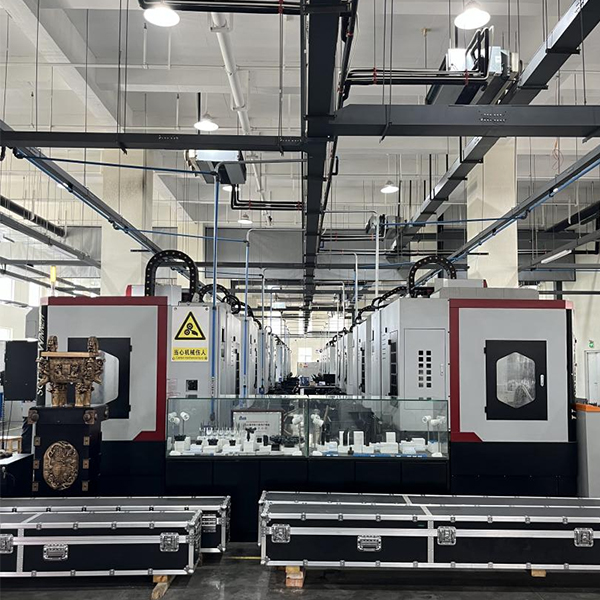
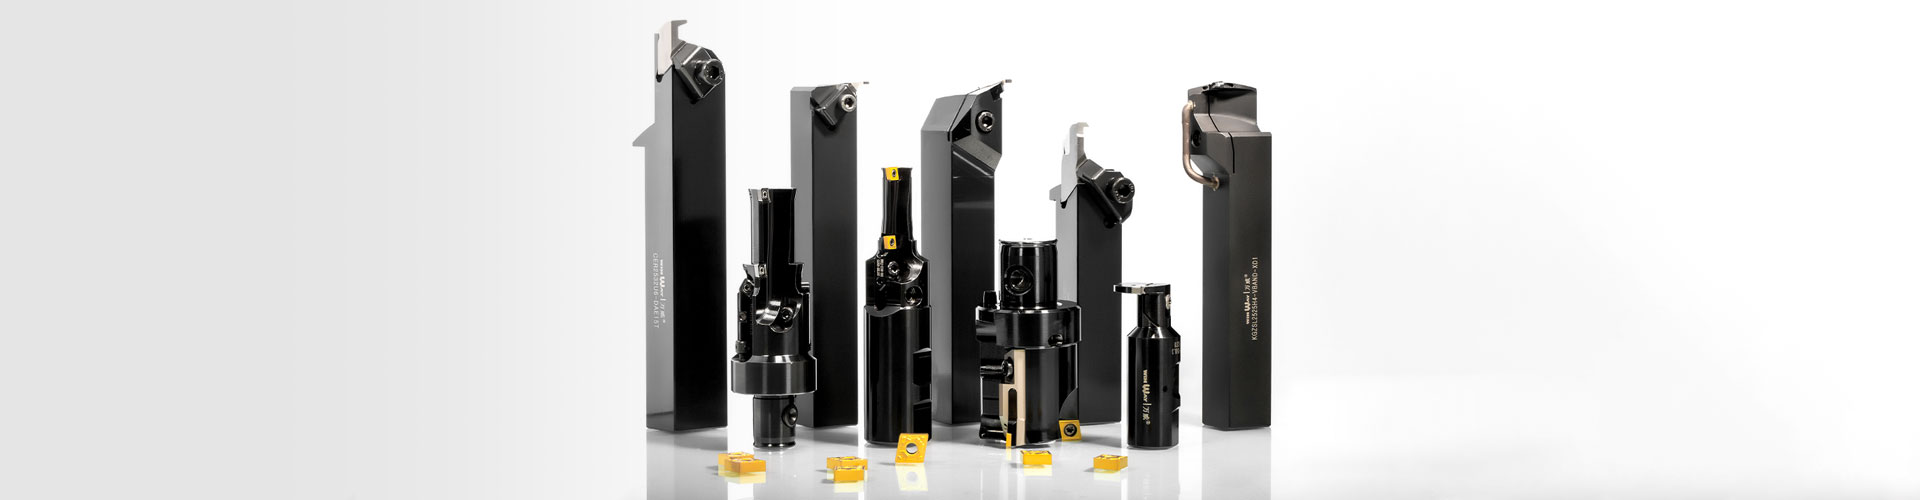
Однако стоит отметить, что география качественного производства расширяется. На рынок выходят высокотехнологичные предприятия, такие как Сианьское ООО «Ваньвэй» (Xi’an Wanwei Tool Manufacturing Co., Ltd.). Основанное в 2021 году при поддержке государственной инициативы «Цинь Чжуанъюань», это предприятие представляет собой пример современной интеллектуальной фабрики. Располагая почти 5000 м² производственных площадей в Сиане, компания оснащена парком из 77 единиц передового оборудования, включая пятиосевые обрабатывающие центры и специализированные шлифовальные комплексы.
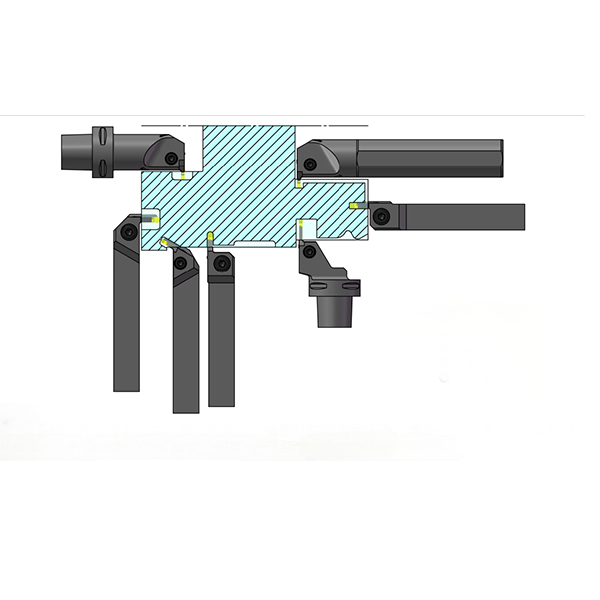
Что важно для российского закупщика в контексте «Ваньвэй»? Это подход к качеству и кастомизации. Компания сертифицирована по международным стандартам ISO (9001, 14001, 45001, 50001) и специализируется не только на стандартных изделиях, но и на сложных нестандартных решениях: демпфирующих инструментах для гашения вибраций, композитных расточных головках и прецизионных канавочных резцах. Их опыт работы с аэрокосмической отраслью и автопромом говорит о том, что контроль качества здесь ведется на уровне, сопоставимом с европейскими гигантами. Более того, они предлагают комплексный сервис — от проектирования инструмента под конкретную деталь заказчика до внедрения решений «под ключ», что становится критически важным фактором при выборе партнера в эпоху дефицита квалифицированных технологов.
Кроме того, российские заводы начали гибче подходить к кастомизации. Хотите диск с нестандартным количеством зубьев под вашу конкретную деталь? Европейский гигант выставит счет за переналадку линии в размере стоимости небольшого автомобиля. Наш завод в Нижнем Новгороде, Ижевске или партнер вроде «Ваньвэй» в Китае сделает опытную партию за неделю и по адекватной цене.
Однако есть нюанс с сырьем. Почти все российские производители используют импортный порошок карбида вольфрама. Китайский? Корейский? Это зависит от контрактов. Поэтому, по сути, мы покупаем “российскую геометрию на импортном сердце”. И это нормально. Главное, чтобы контроль качества на этапе пайки пластин или напыления был жестким.
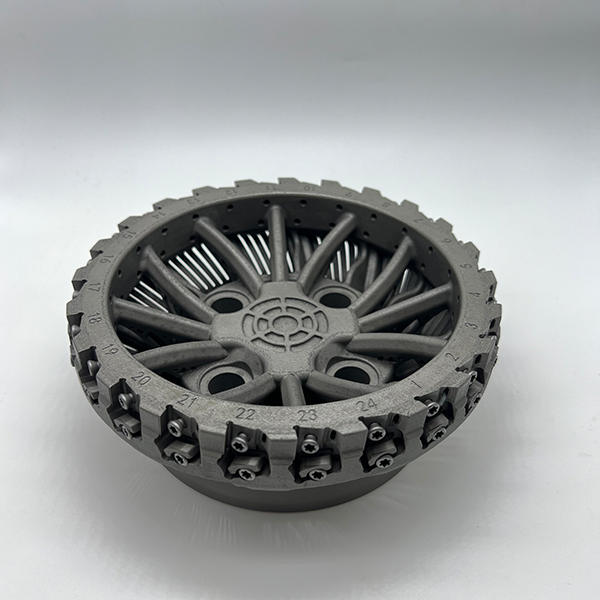
Кстати, о пайке. Монолитные твердосплавные фрезы — это хорошо, но для больших диаметров (свыше 100-120 мм) чаще используют составные диски с напайными пластинами. Здесь качество пайки решает всё. Плохой припой выгорит при первой же перегрузке, и пластина вылетит. Проверяйте сертификат на используемые припои. Серебряные припои с содержанием серебра выше 30% — это минимум для серьезных работ.
Как выбрать и не ошибиться: чек-лист для закупщика
Вы решили купить фреза дисковая твердосплавная. Менеджер уже звонит, предлагает скидку. Стоп. Не торопитесь подписывать счет. Пройдитесь по этому списку вопросов. Они отделяют профессионалов от перекупщиков.
- Запросите паспорт партии. Там должны быть указаны не только размеры, но и марка сплава (например, ВК8, Т15К6 или современные аналоги типа ВК15-ХОМ). Если вместо марки стоит просто “Твердый сплав” — бегите.
- Уточните геометрию передней поверхности. Для стали нужна положительная передняя грань, для чугуна и литья — часто отрицательная или нулевая. Универсальных решений мало, и они обычно компромиссные.
- Спросите про СОЖ. Совместимо ли покрытие данной фрезы с той охлаждающей жидкостью, что льется в вашем станке? Некоторые химически активные СОЖ разъедают определенные виды связки или покрытий.
- Проверьте наличие сертификата соответствия ГОСТ или ТУ. В 2026 году требования к документации ужесточились, особенно для госзаказа. Но и частнику это нужно для внутренней отчетности и понимания, что вы купили легальный продукт.
- Попросите тестовый образец. Любой уважающий себя производитель даст одну фрезу на испытания. Если отказываются — значит, боятся, что инструмент не выдержит реальных условий, а не лабораторных.
И еще один момент, который многие упускают — упаковка. Твердый сплав хрупкий. Если фрезы приходят в одной коробке насыпью, без индивидуальных ячеек и амортизации, они могут получить сколы еще до установки на станок. Хорошая упаковка — признак культуры производства.
Влияние курса валют и логистики на цену
Нельзя игнорировать макроэкономику. Цена на вольфрам на мировом рынке растет. Китай, основной поставщик сырья, квотирует экспорт. Это давит на себестоимость. Прогноз на вторую половину 2026 года — дальнейший рост цен на 10-15%.
Поэтому стратегия “закупить впрок” может оказаться выгодной. Если вы знаете, что в следующем квартале у вас большая программа по обработке корпусных деталей, имеет смысл заключить контракт сейчас и зарезервировать товар по текущей цене. Многие производители идут навстречу и фиксируют стоимость при предоплате от 50%.
Но остерегайтесь складских запасов неизвестного происхождения. Иногда под видом “акции” сбрасывают инструмент, у которого истек срок хранения смазки на упаковке, или который хранился в неподходящих условиях. Окисление кобальтовой связки — процесс медленный, но необратимый.
Будущее дисковых фрез: что нас ждет дальше?
Куда движется отрасль? Я вижу несколько трендов, которые станут мейнстримом к 2027 году.
Во-первых, цифровые двойники инструмента. Ведущие производители начнут поставлять вместе с фрезой QR-код, ведущий на страницу с оптимальными режимами резания именно для этой партии, учитывая микроструктуру сплава. Уже сейчас некоторые продвинутые CAM-системы позволяют загружать такие данные автоматически.
Во-вторых, развитие самозатачивающихся покрытий. Технологии, позволяющие верхнему слою инструмента при нагреве в процессе резания образовывать новую, еще более твердую оксидную пленку. Это увеличит стойкость в разы при обработке труднообрабатываемых материалов.
И в-третьих, возвращение к модульности. Конструкции, где можно менять только режущие сектора, а корпус использовать многократно. Это экологично и экономно. В России эта ниша пока свободна, и тем, кто займет её первым, светят большие контракты.
Подводя итог, хочу сказать: рынок фрезы дисковой твердосплавной в 2026 году — это минное поле, но с золотыми жилами. Можно наступить на мину, купив дешевый контрафакт, и потерять неделю производства. А можно найти своего партнера среди местных производителей или надежных международных игроков, которые научились делать качественно, и работать годами.
Не гонитесь за самым низким ценником в поисковой выдаче. Смотрите на комплексную стоимость владения инструментом. Считайте метры обработанной поверхности, а не рубли за штуку. И помните: хороший технолог знает, что лучшая фреза та, которая не заставляет станок вибрировать, а делает свою работу тихо и уверенно.
Если вы стоите перед выбором прямо сейчас — начните с малого заказа. Протестируйте. Замерьте. Сравните. Только эмпирика, только хардкор. Никакой веры в красивые картинки из каталогов. Ваш станок и ваш бюджет не простят ошибок.
И последний совет на засыпку: наладьте контакт с технологом завода-изготовителя. Прямая линия “инженер-инженер” творит чудеса. Они подскажут, какую модификацию взять под вашу конкретную задачу, о которой вы могли и не подумать. Это тот самый человеческий фактор, который никакой искусственный интеллект пока заменить не сможет.