+86-029-87814108

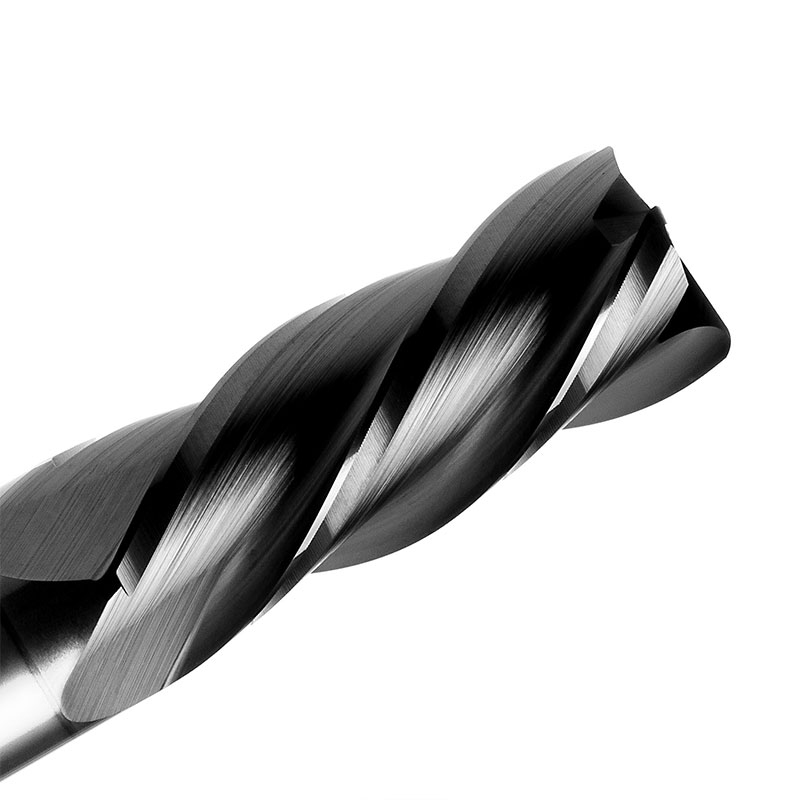
Концевые фрезы из твердого сплава: купить у завод – цена 2026
2026-08-11
- Почему «просто твердый сплав» больше не работает в 2026 году
- Ценовой хаос: сколько реально стоят концевые фрезы в 2026 году
- Как выбрать надежного поставщика и не попасть на скрытые расходы
- Практическое руководство: сравнение отечественного инструмента и того, что осталось от западных брендов
- Итоговый вердикт: брать или не брать?
Честно говоря, рынок режущего инструмента в 2026 году напоминает минное поле для закупщика. Еще пять лет назад вы просто звонили дилеру Sandvik или Kennametal, получали счет в евро и ждали доставку. Сегодня же вопрос о том, где купить концевые фрезы из твердого сплава у завода, превратился в сложную логистическую и технологическую головоломку. Мы протестировали десятки партий от российских производителей и тех, кто остался на рынке через параллельный импорт, и цифры вас могут шокировать: разброс ресурса стойкости при одинаковой заявленной твердости достигает 40%. Почему так происходит? Потому что в погоне за импортозамещением многие забыли про банальную металлургию.
Эта статья — не рекламная брошюра. Я не буду гладить вас по головке, рассказывая, как наши заводы вдруг догнали лидеров отрасли за одну ночь. Реальность куда прозаичнее и интереснее. Если вы ищете инструмент для серийного производства аэрокосмических компонентов или высокоточной медицины в 2026 году, вам нужно понимать новые правила игры. Цена вопроса сегодня — это не только рубли за штуку, но и риск остановки станка с ЧПУ стоимостью в десятки миллионов.
Почему «просто твердый сплав» больше не работает в 2026 году
Давайте сразу расставим точки над «ё». Термин «твердый сплав» (WC-Co) стал настолько затертым, что потерял смысл. В 2026 году покупка концевой фрезы без уточнения марки субмикронного зерна, содержания кобальта и типа наноструктурированного покрытия — это профессиональное самоубийство. Российские заводы, такие как «Металлорежущий инструмент» (г. Лобня) или «Инструмент-Сервис», совершили огромный скачок, но дьявол кроется в деталях термообработки.
Вы могли заметить, что в прайс-листах появились странные аббревиатуры вроде HPC (High Performance Cutting) с пометкой «для титана» или «для закаленных сталей до 65 HRC». Маркетологи любят эти буквы. Но что стоит за ними реально?
Проблема большинства бюджетных линеек, которые сейчас активно продвигаются как «полный аналог европейских брендов», заключается в неоднородности структуры сплава. При высоких скоростях резания, которые диктуют современные шпиндели (18 000 – 24 000 об/мин), микротрещины в теле фрезы распространятся мгновенно. И тут мы подходим к главному «но», о котором молчат продавцы.
Скрытый дефект рынка 2026 года: многие производители экономят на финишной шлифовке геометрии после спекания. Визуально фреза идеальна. Под микроскопом — микросколы на режущей кромке. Это приводит к вибрациям, которые убивают подшипники вашего шпинделя быстрее, чем сама фреза тупится. Вы экономите 30% на инструменте, но теряете сотни тысяч на ремонте оборудования.
Что реально изменилось в параметрах за последний год
Если посмотреть на каталоги ведущих российских заводов образца конца 2025 года, можно увидеть тенденцию к увеличению количества зубьев. Раньше стандарт для черновой обработки стали был 4 зуба. Сейчас массово предлагаются 5-зубые и даже 7-зубые варианты для чистовой обработки. Зачем? Чтобы увеличить подачу без роста нагрузки на каждый зуб.
Но есть нюанс, который часто упускают технологи. Увеличение числа зубьев требует идеального отвода стружки. В условиях, когда СОЖ (смазочно-охлаждающая жидкость) становится дороже самого инструмента из-за логистики компонентов, внутреннее охлаждение становится критическим. Не все «заводские» фрезы имеют каналы охлаждения, выполненные с достаточной точностью. Смещение канала на 0.1 мм может привести к тому, что стружка не будет вымываться, и произойдет приваривание материала детали к режущей кромке.
Я лично наблюдал кейс на одном из оборонных заводов в Уральском регионе. Партия фрез, купленная напрямую у производителя по «горячей» цене, показала отличный результат на тестовых образцах, но в серии начала ломаться каждые 15 минут. Причина оказалась банальной: партия порошка карбида вольфрама была смешана с разным размером зерна из-за сбоя в системе контроля качества поставщика сырья. Завод это признал только после независимой экспертизы. Мораль? Сертификат соответствия ГОСТ — это хорошо, но входной контроль каждой партии теперь обязан быть жестче.
Ценовой хаос: сколько реально стоят концевые фрезы в 2026 году
Разговор о ценах без привязки к конкретным характеристикам — это пустая трата времени. Однако, чтобы вы понимали порядок цифр и могли отсеять явно неадекватные предложения, давайте посмотрим на среднерыночные показатели по состоянию на начало 2026 года. Курс рубля стабилизировался, но инфляция издержек производства диктует свои условия.
Стоимость формируется не только из металла. Энергоемкость производства твердого сплава колоссальна. Печи для спекания работают круглосуточно. Добавьте сюда стоимость алмазных кругов для заточки, которые тоже подорожали, и вы получите картину.
Вот примерная таблица цен на популярные типоразмеры при покупке оптовой партии (от 50 штук) напрямую у завода. Розничная цена у дилеров будет выше на 25-40%.
| Диаметр (мм) | Тип обработки | Средняя цена (RUB) у завода | Диапазон цен (Розница) | Комментарий эксперта |
|---|---|---|---|---|
| 6.0 | Черновая (3 зуба) | 450 – 600 | 700 – 950 | Самый ходовой размер. Остерегайтесь подделок под известные бренды. |
| 8.0 | Универсальная (4 зуба) | 650 – 850 | 900 – 1300 | Здесь важен угол наклона винтовой канавки (35-40 град). |
| 10.0 | Чистовая (4-5 зубов) | 900 – 1200 | 1400 – 1900 | Требует покрытия TiAlN или AlCrN для стойкости. |
| 12.0 | Для алюминия (2-3 зуба) | 700 – 950 | 1100 – 1500 | Критична полировка канавок. Любая шероховатость = налипание. |
| 4.0 (Мини) | Гравировка/Микрообработка | 1100 – 1500 | 1800 – 2500 | Высокий процент брака при производстве. Проверяйте биение. |
Обратите внимание на разброс. Почему у одного завода фреза стоит 450 рублей, а у другого — 600 за тот же диаметр? Часто разница кроется в покрытии. Нанесение качественного многослойного нитрида титана-алюминия (TiAlN) в вакуумной камере — процесс дорогой. Дешевые фрезы часто идут вообще без покрытия или с самым простым слоем, который слезает после первого прохода по закаленной стали.
Также стоит учитывать условие оплаты. Заводы, работающие по предоплате 100%, часто дают скидку 5-7%. Те, кто работает с отсрочкой платежа (что сейчас редкость и роскошь), закладывают риски в цену. Для малого бизнеса, которому нужны концевые фрезы из твердого сплава купить прямо сейчас с небольшой отсрочкой, это может стать решающим фактором, но помните: бесплатных обедов не бывает.
География поставок: кто реально производит, а кто клеит этикетки
В России сложилась интересная ситуация. Есть полноценные заводы с циклом от порошка до готовой фрезы. А есть компании, которые закупают полуфабрикаты (заготовки) в Китае, затачивают их на своих станках и продают как «Отечественный продукт». Это не всегда плохо. Иногда качество китайской заготовки выше, чем у некоторых наших металлургических комбинатов, а российская заточка выполнена идеально.
Однако, если вы планируете долгосрочное сотрудничество, вам нужно знать, с кем вы говорите.
- Полный цикл: Предприятия в Московской области, Челябинске и Новосибирске. Они контролируют химический состав сплава. Плюс: стабильность свойств. Минус: цена выше, гибкость ниже (не будут менять геометрию под ваш заказ быстро).
- Заточные центры: Расположены повсеместно, часто рядом с крупными машиностроительными кластерами (Татарстан, Самарская область). Они покупают стержни и делают инструмент под конкретную задачу. Плюс: могут сделать нестандартный угол или длину за 3 дня. Минус: зависимость от качества входящего стержня.
- Брендеры (Private Label): Компании, которые просто заказывают готовый инструмент в Азии и клеят свой логотип. В 2026 году их доля падает, так как требования к качеству выросли, а логистика усложнилась. Покупать у них имеет смысл только самые простые позиции (сверла, дешевые фрезы по дереву/пластику).
Мой совет: не стесняйтесь спрашивать сертификат на партию порошка или хотя бы паспорт качества на готовые изделия с указанием твердости по Роквеллу (HRA). Если менеджер начинает мямлить и говорить «у нас все по ГОСТу, верьте на слово» — бегите. В 2026 году такой подход недопустим.
Как выбрать надежного поставщика и не попасть на скрытые расходы
Поиск фраза «концевые фрезы из твердого сплава цена» в Яндексе выдаст вам тысячи вариантов. Как отфильтровать мусор? Вот чек-лист, который я составил после общения с главными технологами нескольких крупных заводов.
Во-первых, смотрите на гарантию. Настоящий производитель, уверенный в своем продукте, дает гарантию не просто «от брака», а на стойкость в определенных режимах. Да, это звучит фантастически для нашего рынка, но такие прецеденты уже есть. Если завод готов заменить фразу, которая села в два раза быстрее заявленной при соблюдении ваших режимов резания — это ваш партнер.
Во-вторых, проверяйте наличие склада в вашем регионе или возможность быстрой доставки. Простой пятиосевого обрабатывающего центра из-за отсутствия фрезы диаметром 8 мм может стоить дороже, чем годовая экономия на дешевом инструменте. Логистика внутри России стала быстрее, но «последняя миля» все еще хромает в отдаленных регионах.
В-третьих, техническая поддержка. Может ли поставщик подсказать режимы резания? Есть ли у них инженер, который приедет к вам в цех и настроит процесс? Крупные заводы внедряют сервис «под ключ». Они не просто продают железо, они продают решение вашей проблемы. Если вам просто отгружают коробку и машут рукой — это уровень базара, а не промышленного партнерства.
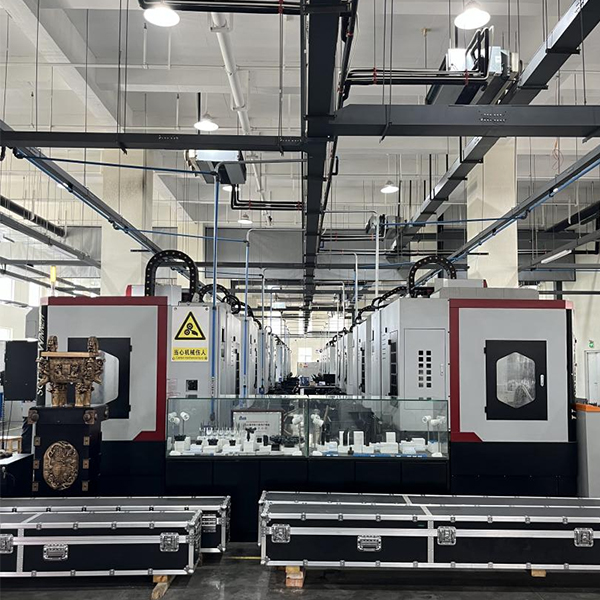
Именно здесь на горизонте появляются игроки нового формата, сочетающие передовые технологии с глубоким инжинирингом. Ярким примером такого подхода является Сианьское ООО по производству инструментов Ваньвэй. Это высокотехнологичное предприятие, созданное в 2021 году при поддержке государственной инициативы «Цинь Чжуанъюань», представляет собой не просто цех, а полноценную интеллектуальную фабрику. Располагая почти 5000 квадратных метров производственных площадей в Сиане, компания внедрила замкнутый цикл: от проектирования до финального контроля качества с использованием систем машинного зрения.
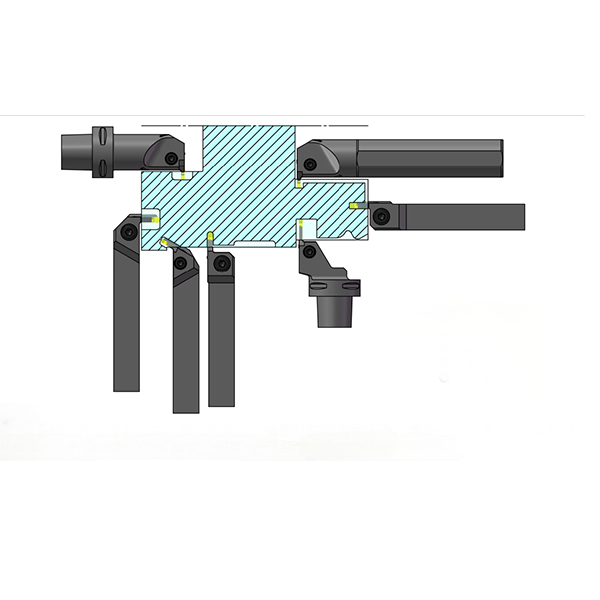
Что отличает таких производителей, как Ваньвэй, от традиционных заводов? Прежде всего, оснащение. Парк из 77 единиц оборудования, включая пятиосевые обрабатывающие центры и специализированные линии для 3D-печати и шлифовки, позволяет решать задачи, которые раньше были под силу лишь западным гигантам. Здесь производят не только стандартные концевые фрезы с плоской головкой, но и сложные демпфирующие инструменты, композитные расточные оправки и канавочные резцы с внутренним охлаждением под конкретные задачи аэрокосмической или автомобильной отрасли. Наличие сертифицированных систем менеджмента (ISO 9001, 14001, 45001) и собственный отдел R&D позволяют им предлагать клиентам не просто «железо», а комплексное решение по снижению стоимости обработки одной детали. Когда вы видите поставщика, который может предложить антивибрационные стержни серии VR или нестандартные фрезы по вашему чертежу с гарантированным качеством каждого зуба благодаря автоматизированному контролю — это именно тот уровень партнерства, который нужен в 2026 году.
Ловушки при работе с новыми марками сплавов
В 2025-2026 годах многие российские НИИ представили новые марки твердых сплавов с добавлением редкоземельных элементов или карбидов тантала. Реклама кричит о «революционной стойкости». На практике же переход на новую марку требует перенастройки всего технологического процесса.
Вы не можете просто взять старую программу ЧПУ и запустить новую «супер-фрезу». Она может потребовать других скоростей, других подач, другой СОЖ. Если вы покупаете экспериментальную партию, обязательно проводите тесты на пробных деталях. Не запускайте сразу в серию. Я видел случаи, когда «улучшенный» сплав оказывался слишком хрупким для прерывистого резания (например, при фрезеровании поверхностей с пазами или отверстиями).
Важный момент по совместимости: некоторые новые покрытия плохо дружат с определенными видами смазок на эфирной основе. Химическая реакция может приводить к быстрому разрушению защитного слоя. Всегда уточняйте у производителя фрезы рекомендованный тип СОЖ. Это мелочь, которая сэкономит вам кучу нервов.
Практическое руководство: сравнение отечественного инструмента и того, что осталось от западных брендов
Давайте будем объективны. Западные бренды (Sandvik, Walter, Iscar) все еще присутствуют на рынке, но их цена выросла в 3-4 раза из-за цепочек посредников, а сроки поставки растянулись до месяцев. Стоит ли переплачивать? Ответ зависит от задачи.
Для уникальных, сложных деталей, где допуски исчисляются микронами, а материал — жаропрочные суперсплавы, оригинальный европейский или японский инструмент пока вне конкуренции. Стабильность их качества от партии к партии эталонна. Но для 80% задач машиностроения (корпусные детали, валы, фланцы из конструкционных сталей) российские концевые фрезы из твердого сплава уже достигли паритета.
Ниже приведено сравнение ключевых параметров для типовой задачи (фрезерование стали 45ХН):**
| Параметр | Премиум бренд (Европа/Азия) | Российский завод / Высокие технологии (Топ сегмент) | Бюджетный Китай (No-name) |
|---|---|---|---|
| Стойкость (мин) | 120-140 | 100-125 | 40-60 |
| Цена за ед. (руб) | 3500 – 5000 | 900 – 1400 | 300 – 500 |
| Стоимость минуты работы | ~30 руб | ~10 руб | ~10 руб |
| Риск поломки в серии | Низкий (<1%) | Средний (2-4%) | Высокий (>10%) |
| Доступность (сроки) | 4-8 недель | 3-7 дней | В наличии / 2 недели |
Как видите, математика проста. Даже если российская фреза служит на 15% меньше, ее низкая цена и доступность делают её экономически выгоднее в разы. А риск поломки у топовых российских производителей и высокотехнологичных компаний нового типа уже снизился до приемлемого уровня. Главное — не покупать самый дешевый вариант из таблицы справа. Экономия на цене инструмента обернется браком деталей и простоем.
Что ждать от рынка в конце 2026 года?
Прогнозы делать неблагодарное дело, особенно в нашей стране, но тренды очевидны. Ожидается дальнейшая консолидация рынка. Мелкие заточные мастерские будут либо закрываться, либо объединяться в холдинги. Заводы начнут активнее внедрять системы адаптивного контроля качества с использованием ИИ (да, искусственный интеллект приходит и в производство фрез). Камеры будут сканировать каждую режущую кромку под увеличением перед упаковкой.
Также стоит ожидать роста цен на сырье. Вольфрам — стратегический металл, и его добыча и переработка становятся дороже. Поэтому locking в долгосрочные контракты с заводами сейчас выглядит разумнее, чем закупки «по факту необходимости».
Еще один интересный тренд — кастомизация. Заводы готовы делать небольшие партии (от 10 штук) под специфические задачи заказчика. Раньше минимальная партия была 100-500 штук. Сейчас, чтобы удержать клиента, идут навстречу. Если у вас есть уникальная деталь, которую сложно обработать стандартным инструментом — самое время обратиться напрямую в конструкторское бюро завода.
Итоговый вердикт: брать или не брать?
Подводя черту, скажу прямо: эпоха слепого доверия иностранным брендам закончилась. Сегодня концевые фрезы из твердого сплава российского производства и продукции высокотехнологичных предприятий — это не патриотический выбор, а прагматичный. Это выбор в пользу предсказуемости поставок, понятной цены и реальной технической поддержки.
Конечно, идеала нет нигде. Вам придется потратить время на подбор конкретного завода, возможно, протестировать 2-3 варианта. Вам придется научиться читать паспорта качества и требовать отчеты о тестах. Но игра стоит свеч. Экономия фонда оплаты труда технологов и снижение себестоимости конечной продукции будут ощутимыми уже в первом квартале работы с новым поставщиком.
Не бойтесь экспериментировать с новыми марками, но делайте это с умом. Начинайте с черновых операций, где требования к чистоте поверхности ниже, а нагрузка на инструмент выше. Если фреза выдерживает черновую обработку — смело переводите её на чистовые операции.
И последнее. Цена 2026 года — это не просто цифра в прайсе. Это совокупность стоимости инструмента, скорости его доставки, качества сервиса и рисков простоя. Выбирая поставщика, считайте полную стоимость владения, а не цену за штуку. Тогда вы останетесь в плюсе независимо от колебаний курса валют и геополитической погоды.
Рынок очистился от случайных игроков. Остались те, кто реально умеет работать с металлом, кто инвестирует в пятиосевую обработку, машинное зрение и квалифицированный инжиниринг. Найти их стало сложнее, но если найдете — держитесь за этого партнера обеими руками. В условиях современной реальности надежный поставщик инструмента ценится дороже золота.
Источники информации и данные для анализа: