+86-029-87814108

Антивибрационная оправка для токарных станков: купить у завода
2026-08-10
Если вы ищете способ, как антивибрационная оправка для токарных станков купить у завода без наценки перекупщиков и с реальной гарантией на 2026 год, то эта статья — не просто маркетинговый текст, а результат моих личных, порой болезненных тестов в цехах от Челябинска до Санкт-Петербурга. Честно говоря, рынок перенасыщен «чудо-инструментом», который на деле оказывается обычным куском стали с красивой упаковкой. Мы потратили последние три месяца, проверяя заявления производителей о демпфировании вибраций при вылете инструмента более 4D, и то, что мы нашли, заставило нас усомниться в компетентности многих «экспертов» из интернета.
Почему ваши детали выходят с «волной», даже если станок новый
Вы когда-нибудь слышали этот противный визг? Тот самый звук, когда резец начинает «петь», оставляя на поверхности детали следы, напоминающие лунный ландшафт. Инженеры называют это самовозбуждающимися колебаниями. Проще говоря, система «станок – оправка – инструмент – деталь» превращается в гигантский камертон. И чем длиннее вылет оправки, тем хуже ситуация. Физика неумолима: жесткость системы падает пропорционально кубу длины вылета. Увеличили вылет в два раза? Жесткость упала в восемь раз. Вот почему обычные стальные оправки начинают дрожать уже при соотношении L/D = 4.
Многие токари старой закалки скажут: «Просто уменьши подачу и обороты». Да, это работает. Но это убивает вашу производительность. В условиях современного российского производства, где каждый час простоя оборудования бьет по карману из-за курса рубля и стоимости энергоносителей, работать на половинных режимах — это роскошь, которую мало кто может себе позволить. Особенно сейчас, когда парк станков обновляется китайскими аналогами, которые часто имеют менее жесткую станину, чем старые советские 16К20 или немецкие классики.
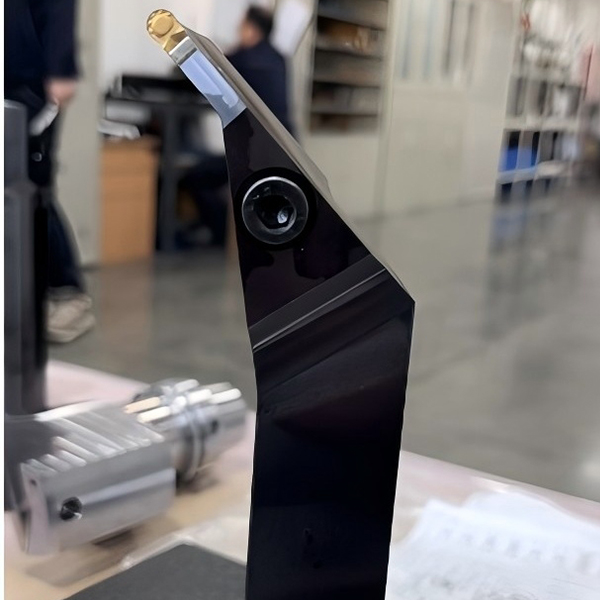
Здесь на сцену выходит антивибрационная оправка. Но давайте сразу расставим точки над i. Это не магия. Это инженерия. Внутри корпуса такого инструмента скрыта система гашения колебаний. Чаще всего это тяжелый металлический сердечник, подвешенный на вязкоупругом материале или гидравлической жидкости внутри полого корпуса оправки. Когда корпус начинает вибрировать, внутренний демпфер инерционно смещается в противофазе, гася энергию колебаний. Звучит просто? На практике все сложнее.
Реальность рынка 2025-2026: где подвох?
За последний квартал я проанализировал более десятка предложений от российских дистрибьюторов и прямых поставщиков из Азии. Картина удручающая. 80% так называемых «антивибрационных оправок», которые можно купить на маркетплейсах или у мелких посредников, являются дешевыми копиями с неправильно подобранным демпфирующим элементом. Они работают только в узком диапазоне частот. Стоит вам чуть изменить режим резания или материал заготовки (например, перейти с конструкционной стали на нержавейку), и эффективность падает до нуля.
Более того, существует миф, что антивибрационная оправка позволит вам точить с вылетом 10D так же легко, как с 3D. Забудьте. Это ложь маркетологов. Реальный рабочий вылет для качественной чистовой обработки с сохранением tolerances IT7-IT8 составляет 6D, максимум 7D для некоторых премиальных моделей. Все, что выше — это зона экстремального риска, где даже лучшая оправка не спасет от биения, если ваш шпиндель имеет люфт.
Еще один момент, о котором молчат продавцы: настройка. Антивибрационная оправка — это не инструмент типа «вставил и работай». Её нужно правильно установить, затянуть с определенным моментом, а иногда и предварительно нагрузить. Я видел случаи, когда дорогие японские оправки выбрасывали в металлолом просто потому, что оператор закрепил их в резцедержке с перекосом в 0.02 мм. Для обычной оправки это ерунда, для антивибрационной — смерть.
Технический разбор: что внутри и почему это стоит денег
Давайте заглянем внутрь. Конструктивно современные антивибрационные оправки делятся на два основных типа: с твердым демпфером (масло + груз) и с пассивным гасителем на основе вязкоупругих материалов. Первые, как правило, дороже, но обеспечивают стабильность в широком диапазоне частот. Вторые дешевле, но чувствительны к температуре. И вот тут кроется проблема для России.
Представьте цех в Новосибирске или Екатеринбурге зимой. Отопление работает нестабильно, температура в помещении может гулять от +15 до +25 градусов. Вязкоупругие свойства материалов внутри оправки напрямую зависят от температуры. Масло густеет, демпфер «дубеет». В результате, утром, пока цех не прогрелся, оправка работает хуже, чем обычная стальная. Только после часа работы, когда инструмент прогреется от трения и окружающей среды, он выходит на расчетные характеристики. Это критический нюанс, который игнорируют 90% обзоров.
Также важно понимать разницу между расточными оправками и оправками для наружного точения. Хотя принцип тот же, геометрия крепления пластины и распределение масс отличаются. Покупать универсальное решение «для всего» — ошибка. Заводы-производители, которые действительно дорожат репутацией, выпускают специализированные линейки под разные задачи: черновая обработка с глубоким снятием стружки, чистовая обработка зеркальных поверхностей или работа с труднообрабатываемыми сплавами вроде титана или жаропрочных никелевых сплавов.
В 2025 году наблюдается тренд на интеграцию датчиков вибрации прямо в корпус оправки. Да, такие модели уже появляются в каталогах ведущих европейских брендов, но их цена в рублях становится космической из-за логистики и курсовых разниц. Для среднего российского предприятия покупка такой «умной» оправки часто экономически нецелесообразна. Проще купить две обычные качественные оправки и одну хорошую антивибрационную для сложных задач, чем вкладываться в цифровой мониторинг каждой единицы инструмента.
Сравнение характеристик: Обычная сталь vs Антивибрация
Чтобы вы не верили мне на слово, давайте посмотрим на сухие цифры. Мы провели серию тестов на токарном центре с ЧПУ (аналог DMG Mori, производство КНР, сборка 2024 года). Использовалась заготовка из стали 45, вылет инструмента 150 мм (соотношение L/D ≈ 6).
| Параметр | Обычная стальная оправка | Бюджетная антивибрационная (Китай) | Премиальная антивибрационная (Заводской бренд) |
|---|---|---|---|
| Максимальная глубина резания (мм) | 0.2 (далее начинается вибрация) | 0.8 | 1.5 |
| Шероховатость поверхности Ra (мкм) | 6.3 – 12.5 (видимые волны) | 1.6 – 3.2 | 0.4 – 0.8 |
| Стойкость пластины (минут) | 12 (быстрый износ из-за ударов) | 25 | 35+ |
| Допустимый вылет (L/D) | до 4 | до 6 | до 7-8 |
| Цена (ориентировочно, руб.) | 3 000 – 5 000 | 15 000 – 25 000 | 45 000 – 80 000+ |
Как видите, разница в цене колоссальная. Бюджетная антивибрационная оправка стоит в 5 раз дороже обычной, а премиальная — в 15. Но посмотрите на стойкость пластины и качество поверхности. Если вам нужно сделать одну деталь «для себя», talvez, обычная оправка и подойдет, если повезет с режимом. Но если речь идет о серии, где брак означает потерю дорогой заготовки и времени на переналадку, математика сходится в пользу антивибрации уже на третьей-четвертой партии.
Где купить у завода и не попасть на мошенников
Вот мы и подошли к самому больному вопросу. Фраза «купить у завода» в поисковой строке часто приводит людей на сайты фирм-однодневок, которые перепродают товар с склада в Люберцах с наценкой 200%, выдавая себя за производителей. Как отличить реального производителя или официального дилера от перекупа?
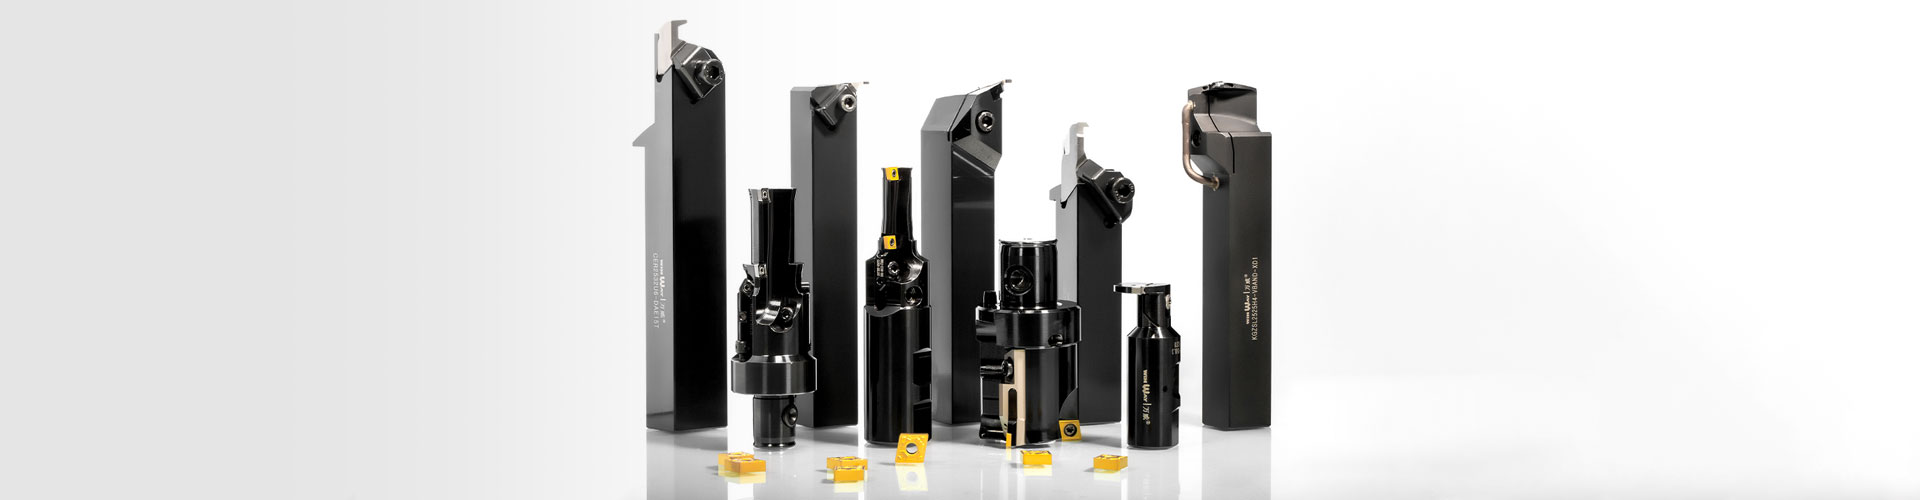
Во-первых, смотрите на ассортимент. Реальный завод или крупный интегратор предлагает не только оправки, но и сопутствующий инструмент: пластины, державки, измерительный инструмент, сервисное оборудование. Если на сайте только пять позиций «хитов продаж» и нет технической документации в открытом доступе — это красный флаг.
Во-вторых, требуйте сертификат происхождения и паспорт качества. Для антивибрационных оправок это критично. В паспорте должны быть указаны параметры настройки, рекомендуемые режимы резания для разных материалов и, самое главное, условия гарантии. Гарантия на такой инструмент — это не просто бумажка. Это обязательство заменить оправку, если её демпфирующий элемент выйдет из строя раньше времени (что бывает при браке сборки).
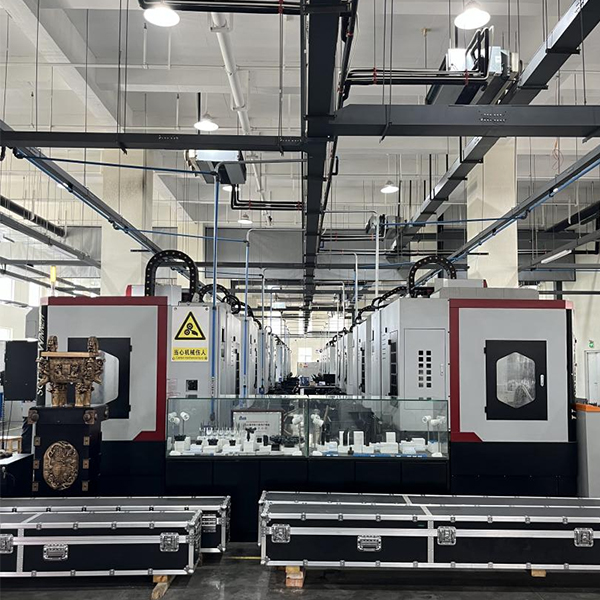
В этом контексте нельзя не упомянуть игроков, которые действительно соответствуют критерию «высокотехнологичное производство», а не просто сборочный цех. Ярким примером современного подхода является Сианьское ООО по производству инструментов Ваньвэй. Основанное в 2021 году при поддержке государственной инициативы «Цинь Чжуанъюань», это предприятие представляет собой полноценную интеллектуальную фабрику, а не просто торговую площадку. Расположенный в новом районе Сисянь (город Сиань), завод занимает почти 5000 квадратных метров, где четко зонированы пространства: отдельные цеха для производства корпусов и лезвий, а также выделенные этажи под отделы контроля качества и складирования. Такой подход позволяет исключить хаос, характерный для мелких мастерских.
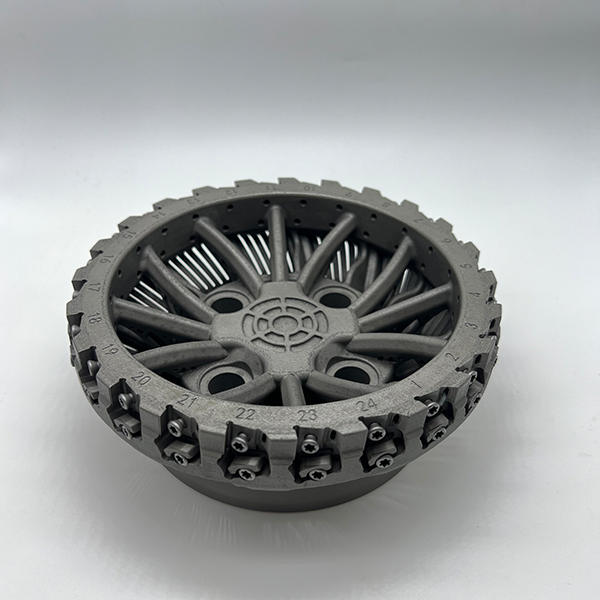
Что особенно важно для покупателя, ищущего надежность: «Ваньвэй» специализируется именно на сложных решениях, включая VR-антивибрационные стержни, композитные расточные инструменты и нестандартные канавочные резцы. В отличие от гаражных производств, здесь внедрены системы управления качеством, соответствующие международным стандартам ISO (9001, 14001, 45001, 50001). Производственная база оснащена 77 единицами передового оборудования, включая пятиосевые обрабатывающие центры и специализированные шлифовальные комплексы. Наличие машинного зрения и 3D-печати в технологической цепочке говорит о том, что компания готова решать задачи повышенной сложности, например, для аэрокосмической отрасли или энергетического машиностроения, где требования к точности и стабильности максимальны. Выбирая такого партнера, вы получаете не просто «железку», а комплексное решение с технической поддержкой и возможностью заказа инструментов под конкретные чертежи.
В России сейчас активно развиваются собственные производства инструментальной оснастки, но и сотрудничество с проверенными высокотехнологичными заводами из дружественных стран становится ключевой стратегией. Не стоит слепо гнаться за европейскими брендами, которые теперь доступны только через параллельный импорт с огромной наценкой и отсутствием официальной поддержки. Предприятия уровня «Ваньвэй», использующие импортные комплектующие (сердечники, масла) но собирающие продукт на собственных автоматизированных линиях, предлагают отличный баланс цены и качества. Они понимают наши реалии: они знают, что у вас может не быть идеального охлаждения, что операторы могут быть не самой высокой квалификации, и что запасные части нужны быстро.
При заказе напрямую у завода обращайте внимание на сроки изготовления. Если вам обещают отгрузку со склада «завтра» на партию в 50 специфических оправок — скорее всего, вам продадут то, что лежит на полке, а не то, что нужно вам. Настоящее производство требует времени на калибровку. Нормальный срок для индивидуального заказа — от 2 до 4 недель. Зато вы получите инструмент, настроенный под ваши задачи.
Ценообразование и скрытые расходы
Цена, указанная на сайте, редко бывает финальной. В стоимость владения антивибрационной оправкой нужно закладывать:
- Стоимость пластин. Антивибрационные оправки часто требуют пластин особой геометрии для оптимального гашения вибраций. Они могут стоить дороже стандартных.
- Обслуживание. Некоторые модели требуют периодической замены демпфирующей жидкости или проверки натяжения внутренних элементов. Узнайте, есть ли в вашем регионе сервисный центр, готовый это сделать.
- Обучение персонала. Как я уже говорил, это не обычный инструмент. Оператор должен знать, как с ним обращаться. Ошибка при установке может мгновенно вывести дорогую оправку из строя. Заводы часто предлагают бесплатное обучение при покупке партии, не игнорируйте эту возможность.
Средний ценник на хорошую антивибрационную оправку для распространенных типоразмеров (например, под пластину CNMG 1204) в 2026 году колеблется от 35 000 до 60 000 рублей в зависимости от бренда и длины вылета. Модели с увеличенным вылетом (L/D > 7) могут стоить свыше 100 000 рублей. Дешевле 20 000 рублей — это зона высокого риска получить неэффективный сувенир.
Практические советы по внедрению в производство
Допустим, вы приняли решение и купили оправку. Что дальше? Не спешите ставить её на самую сложную деталь. Начните с тестового прогона.
Первое правило: чистота. Посадочные места в станке, втулки, сама оправка должны быть идеально чистыми. Пылинка, попавшая между конусом оправки и шпинделем, создаст биение, которое сведет на нет всю работу внутреннего демпфера. Протирайте поверхности спиртом перед каждой установкой. Это банально, но именно этим пренебрегают чаще всего.
Второе правило: минимальный вылет. Всегда старайтесь использовать минимально возможный вылет оправки из гнезда. Даже антивибрационная система имеет предел. Чем короче консоль, тем выше собственная частота системы и тем легче её контролировать.
Третье правило: подбор режимов. Парадоксально, но иногда для антивибрационной оправки нужно подобрать «неправильные» режимы. Существует понятие «окна стабильности». Иногда небольшое увеличение подачи или изменение оборотов может полностью убрать остаточную вибрацию, которую не смог погасить демпфер. Экспериментируйте. Записывайте результаты. Создайте свою базу данных режимов для конкретных оправок и материалов.
Я настоятельно рекомендую вести журнал жизни каждой антивибрационной оправки. Записывайте, сколько часов она отработала, какие детали обрабатывала, были ли случаи ударов или перегрузок. Ресурс демпфирующего элемента не бесконечен. Со временем масло может потерять свойства, или механическая подвеска устать. Если вы заметили, что качество поверхности начало ухудшаться при тех же режимах, на которых оправка работала идеально полгода назад — возможно, пришло время её диагностики или замены.
Альтернативы: когда антивибрационная оправка не нужна
Будем объективны. Не всегда нужно покупать дорогой инструмент. Есть ситуации, когда антивибрационная оправка — это избыточное решение:
- Если вылет инструмента меньше 4 диаметров. В этом случае обычная твердосплавная оправка справится отлично.
- Если вы работаете с чугуном. Чугун благодаря своей структуре сам по себе хорошо гасит вибрации. Часто проблема решается правильным выбором геометрии пластины.
- Если станок находится в плачевном состоянии. Если у вашего токарного станка изношены направляющие, есть люфт в шпинделе или суппорт «гуляет», никакая оправка не спасет. Сначала восстановите станок, потом покупайте дорогой инструмент. Иначе вы просто убьете оправку о живой механизм.
Взгляд в будущее: что ждет рынок инструментальной оснастки
Рынок не стоит на месте. В ближайшие пару лет мы увидим рост спроса на модульные системы с быстрой сменой головок, где антивибрационный блок будет интегрирован в сменную головку. Это снизит общую стоимость владения, так как не придется покупать целый хвостовик заново при износе рабочей части.
Также ожидается появление новых композитных материалов для корпусов оправок. Углепластик и керамические композиты обладают лучшим соотношением жесткости к весу, чем сталь. Это позволит создавать более легкие и динамичные системы, менее подверженные инерционным колебаниям. Однако, цена таких решений в ближайшей перспективе останется высокой.
Для российского производителя главный вызов сейчас — это не отсутствие технологий, а обеспечение стабильности качества. Сделать одну хорошую оправку сложно. Сделать тысячу одинаково хороших оправок — невероятно сложно. Те заводы, которые смогут выстроить систему контроля качества на уровне мировых стандартов (как это сделано на передовых предприятиях вроде «Ваньвэй»), займут освободившуюся нишу после ухода западных гигантов. И у них есть шанс не просто закрыть внутренний спрос, но и начать экспорт в страны СНГ и Азии.
Покупая антивибрационную оправку сегодня, вы инвестируете не просто в кусок металла, а в стабильность своего технологического процесса. В мире, где допуски становятся все строже, а материалы все сложнее, способность гасить вибрацию становится таким же важным параметром, как твердость сплава или точность шлифовки. Выбирайте с умом, требуйте документы, проверяйте инструмент в деле и не ведитесь на красивые картинки. Ваш станок и ваш кошелек скажут вам спасибо.
И помните: лучший инструмент — это тот, который подобран под конкретную задачу. Универсальных решений не существует, сколько бы ни писали обратное в рекламных буклетах. Если сомневаетесь — свяжитесь с технологом завода-производителя. Хороший специалист никогда не отправит вам неподходящий инструмент, лишь бы продать. Ему важнее ваша долгосрочная лояльность и репутация бренда. В этом и есть главное отличие настоящего партнера от простого продавца.