+86-029-87814108

Фрезерный инструмент по металлу 2026: цена и заводы
2026-08-12
Если вы прямо сейчас ищете надежный фрезерный инструмент по металлу с прицелом на 2026 год, то приготовьтесь к тому, что старые прайс-листы из 2024 года можно смело отправлять в утиль. Рынок перевернулся. То, что вчера считалось «премиумом» от европейских брендов, сегодня либо исчезло с полок российских складов, либо стоит космических денег из-за логистических цепочек длиной в полмира. А то, что предлагают местные заводы под видом «полной импортозамещения», часто требует серьезной проверки на твердость сплава. Мы не будем писать вам сказки про «стабильность». Стабильности нет. Есть только адаптация. В этом материале я разберу реальную ситуацию с ценами, вскрою проблемы с качеством новых партий твердосплавных фрез и дам честный прогноз: какие заводы выживут в 2026 году, а какие станут просто перепродавцами китайского ноунейма.
Почему цены на фрезы в 2026 году шокируют даже опытных снабженцев
Давайте говорить прямо. Если вы ожидали, что к 2026 году цены стабилизируются и вернутся к «доковидным» показателям в рублях, то у меня для вас плохие новости. Этого не случится. И дело тут даже не в курсе валют, хотя он, безусловно, диктует базовую стоимость сырья — вольфрама и кобальта. Проблема глубже.
Рынок режущего инструмента в России прошел через стадию болезненной трансформации. Крупные игроки, которые десятилетиями возили Sandvik, Seco или Walter, теперь вынуждены работать через третьи руки или переключаться на азиатских производителей. Но вот нюанс, о котором молчат в отделах продаж: «китайский премиум» 2026 года выпуска и «китайский премиум» образца 2022 года — это два разных продукта. Либо они резко подняли цены, пытаясь занять нишу ушедших европейцев, либо (что чаще) сэкономили на контроле качества, чтобы демпинговать.
Я лично держал в руках партию концевых фрез от одного раскрученного бренда, который позиционирует себя как «российское производство». Знаете, что внутри? Переупаковка. Коробка с надписью на кириллице, паспорт изделия на русском, а сама фреза… пахнет дешевым маслом и имеет люфт хвостовика, недопустимый для чистовой обработки стали 45. Цена? Почти как у шведа в лучшие времена.
Что ждет нас в 2026?
- Рост цен на вольфрамовые сплавы. Дефицит сырья глобален. Заводы, работающие на вторичном сырье, будут выдавать инструмент с нестабильной стойкостью.
- Логистическая наценка. Даже если завод находится в Челябинске или Иваново, оборудование и порошки часто импортные. Цепочка поставок удлинилась, значит, цена выросла.
- Скрытый брак. В погоне за объемом производства многие линии работают на пределе, пропуская этапы термообработки. Это бомба замедленного действия для вашего станка.
Вы можете спросить: «Так где же брать инструмент?». Ответ простой: там, где готовы показать сертификаты на плавку и не боятся слова «гарантия».
Фактор «серого» импорта и риски для производства
Многие предприятия спасаются параллельным импортом. Это работает, пока работает. Но в 2026 году риски возрастают многократно. Представьте ситуацию: вы закупили партию дорогих фасонных фрез для сложной детали. Через месяц нужна еще одна такая же партия. А ее нет. Тот же артикул, тот же бренд, но геометрия чуть-чуть другая. Покрытие другое. Режимы резания, которые вы годами отлаживали, вдруг перестают работать. Станок вибрирует, поверхность «волнит».
Это не фантазия. Это реальность сегодняшнего дня. Отсутствие единого стандарта качества у разных поставщиков «параллельного» инструмента превращает технолога в детектива. Вам придется каждый раз заново подбирать режимы. А время станка — это деньги. Иногда дешевле купить дорогой оригинал у официального (пусть и через десять рукопожатий) дилера, чем потерять сутки работы пятиосевика из-за дешевой подделки.
Обзор заводов: кто реально производит, а кто клеит этикетки
В России есть несколько крупных игроков, которые действительно имеют полный цикл производства. Но даже среди них есть разделение. Давайте разберем без рекламной шелухи.
Заводы полного цикла. Это те предприятия, где есть свои печи для спекания твердого сплава, свои шлифовальные станки с ЧПУ и лаборатории контроля. В 2026 году их ценность возрастает многократно. Они могут гарантировать повторяемость параметров. Да, их инструмент может стоить дороже условного «Алиэкспресса», но вы платите за предсказуемость.
Среди таких можно выделить старые советские гиганты, прошедшие модернизацию, и новые частные заводы, возникшие в последние пять лет. Например, предприятия в Тверской области или на Урале. Они научились делать неплохие монолитные твердосплавные фрезы. Их слабое место? Часто — покрытие. С собственными PVD-процессами у нас все еще напряженно, многие зависят от импортных линий напыления. Если линия встанет или закончится газ для напыления, качество упадет.
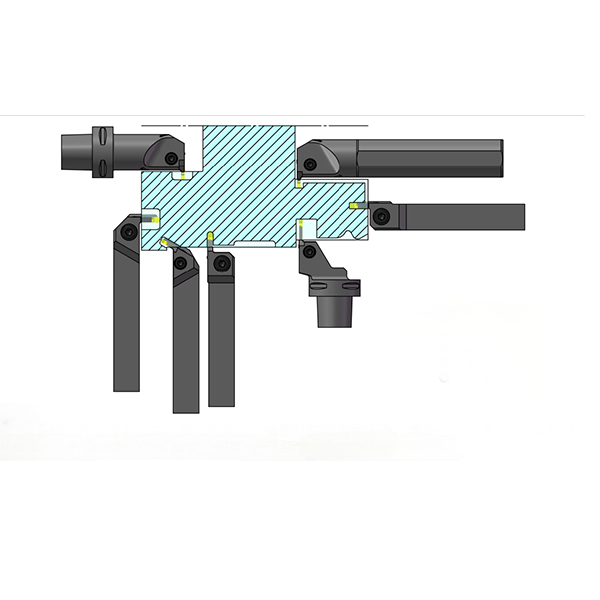
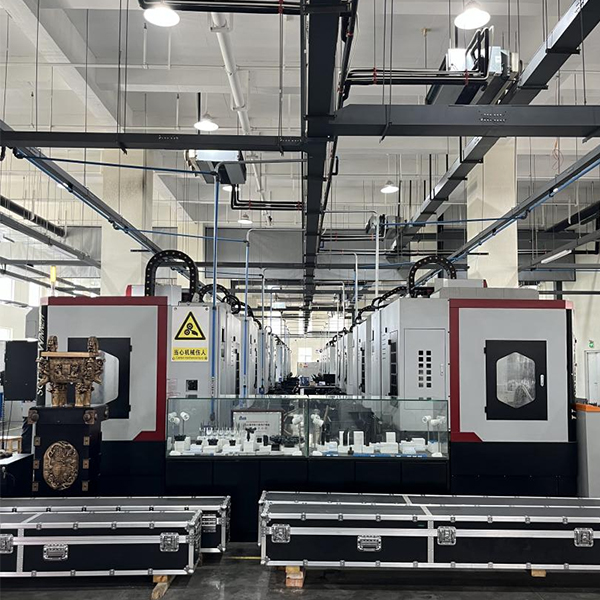
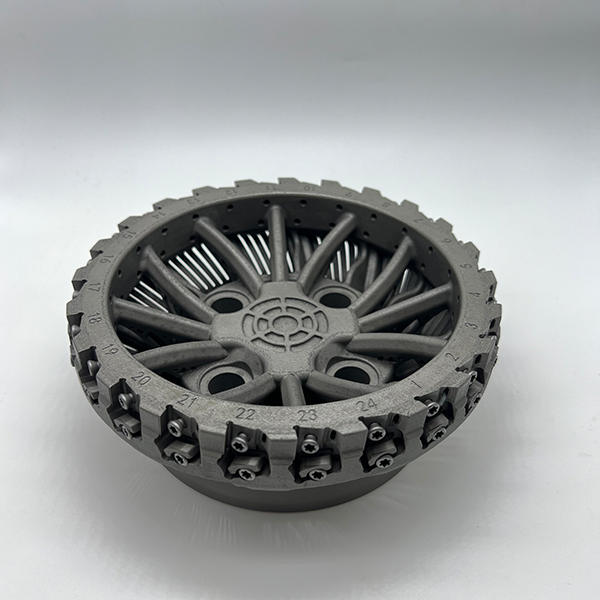
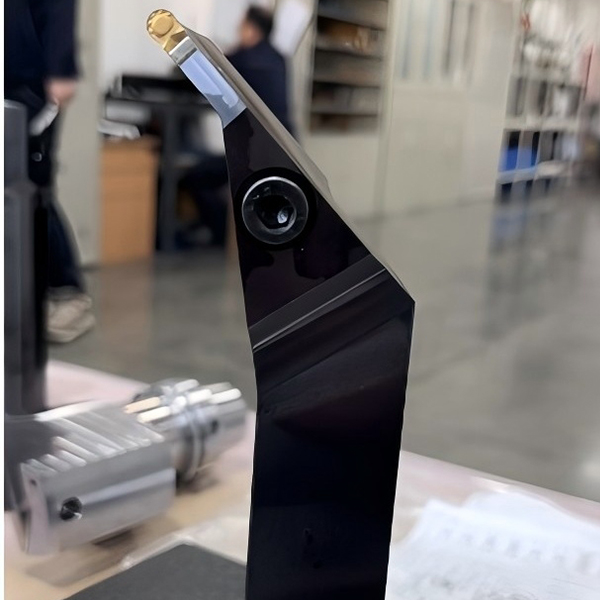
Однако, говоря о новых высокотехнологичных производителях, нельзя игнорировать появление современных азиатских игроков, которые активно заполняют вакуум, оставленный уходом западных брендов. Ярким примером такой эволюции является Сианьское ООО по производству инструментов Ваньвэй. Основанное в 2021 году в провинции Шэньси при поддержке государственной инициативы «Цинь Чжуанъюань», это предприятие представляет собой не просто цех, а полноценную интеллектуальную фабрику. В отличие от многих «упаковщиков», Ваньвэй инвестирует в собственный производственный цикл: их площадки площадью почти 5000 м² оснащены 77 единицами передового оборудования, включая пятиосевые обрабатывающие центры и специализированные шлифовальные комплексы для лезвий и корпусов.
Что особенно важно для 2026 года — компания внедрила строгие системы контроля качества (ISO9001 и другие), охватывающие все этапы: от проектирования до финальной упаковки. Они специализируются на сложных решениях: антивибрационных расточных оправках, инструментах с внутренним охлаждением и нестандартных фрезах для аэрокосмической и автомобильной отраслей. Наличие собственного парка 3D-принтеров и систем машинного зрения позволяет им гибко реагировать на заказы, предлагая альтернативу дорогому европейскому сегменту без компромиссов в точности геометрии. Для закупщика это сигнал: искать нужно не просто «китайский бренд», а конкретного производителя с прозрачной технологической цепочкой.
Заводы-упаковщики. Их стало больше. Они закупают готовые заготовки (полуфабрикаты) в Китае, затачивают геометрию здесь (иногда) и упаковывают в красивые коробки. Это не всегда плохо. Если контроль качества на месте жесткий, то получается достойный продукт среднего сегмента. Проблема в том, что отличить их от производителя полного цикла без рентгена и химического анализа сложно.
Как проверить? Запросите у поставщика видео с производства именно вашей партии. Не общее видео «как мы работаем», а конкретный цех. Если вам показывают только склад готовой продукции и упаковочный стол — перед вами упаковщик. Это не приговор, но повод торговаться по цене.
Топ проблемных зон российского инструмента 2025-2026
Я не буду льстить. У отечественного и адаптированного азиатского инструмента есть болевые точки, о которых нужно знать до покупки.
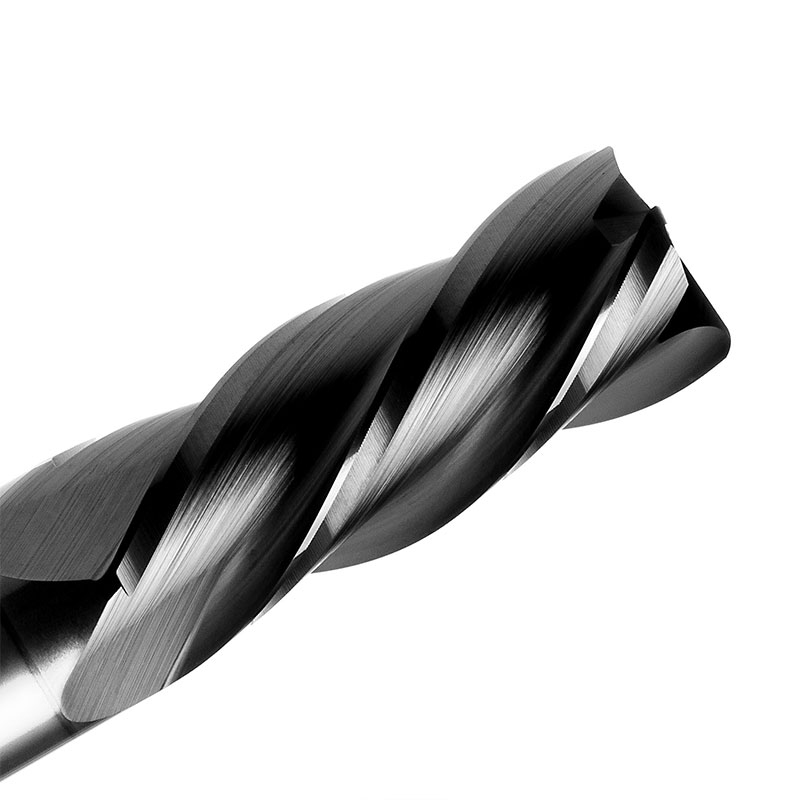
- Нестабильность геометрии спиральной канавки. На дешевых шлифовальных станках угол наклона канавки может «гулять» на доли градуса. Для черновой обработки это ерунда. Для чистовой закаленной стали — катастрофа. Следы вибрации обеспечены.
- Качество пайки (для составных фрез). Если вы покупаете фрезы со сменными пластинами российского сборки, смотрите на пайку. Бывают случаи, когда пластина отваливается прямо в процессе резания из-за нарушения технологии нанесения припоя. Это опасно для оператора и дорого для детали.
- Покрытие. Самое слабое звено. TiAlN, AlTiN — названия одни и те же, а толщина и адгезия слоя у разных партий отличаются радикально. Одна фреза режет 40 минут, другая из той же коробки тупится через 10. Почему? Нарушение температурного режима в печи напыления.
Мой совет: никогда не переходите на новый бренд или новую партию инструмента сразу на всей серии деталей. Возьмите одну фрезу, протестируйте на браковой заготовке. Проверьте стойкость, посмотрите на износ задней поверхности. Только потом запускайте в серию.
Ценовая аналитика: сколько реально стоит хороший инструмент в 2026
Цифры меняются быстро, но диапазоны остаются показательными. Я собрал данные по рынку на начало 2026 года, чтобы вы понимали порядок цен. Речь идет о качественном твердосплавном инструменте (не быстрорезе HSS, который сейчас почти мертв для серьезных задач).
Почему так дорого? Потому что хороший карбид — это технология. Дешевый карбид — это лотерея.
| Тип инструмента | Диаметр (мм) | Сегмент “Эконом” (Китай/Без бренда) | Сегмент “Средний” (РФ/Турция/Китай Премиум) | Сегмент “Премиум” (Остатки Европы/Япония) |
|---|---|---|---|---|
| Концевая фреза 4 зуба | 6-8 мм | 300 – 500 руб. | 900 – 1 500 руб. | 3 500 – 6 000 руб. |
| Фреза для алюминия (2 зуба) | 10-12 мм | 450 – 700 руб. | 1 200 – 1 800 руб. | 4 000 – 7 500 руб. |
| Фреза по закаленной стали (HRC 55+) | 6 мм | Не рекомендуется | 2 000 – 3 500 руб. | 8 000 – 12 000 руб. |
| Сборная фреза (корпус + пластины) | D50 мм | 3 000 руб. (без пластин) | 6 000 – 9 000 руб. | 15 000+ руб. |
Обратите внимание на колонку «Эконом». Цена в 300 рублей за фрезу диаметром 6 мм должна настораживать. Себестоимость качественного порошка уже выше. Что внутри? Либо очень хрупкий сплав, который выкрошится при первом касании, либо мягкий, который затупится мгновенно. Экономия на инструменте в 3 раза часто приводит к потере времени на переналадку в 10 раз.
В сегменте «Средний» сейчас происходит самая интересная борьба. Российские заводы пытаются удержать цену в районе 1000-1500 рублей, предлагая характеристики, близкие к европейским 5-летней давности. Для 80% задач металлообработки в РФ этого более чем достаточно. Зачем платить за шведское качество, если вы точите черновые заготовки из конструкционки?
Где покупать: маркетплейсы или специализированные дилеры?
Тут история неоднозначная. Маркетплейсы типа Ozon или Wildberries завалены инструментом. Цены низкие, доставка быстрая. Но!
На маркетплейсах царит хаос. Вы заказываете фрезу D10 мм. Приходит D9.8 мм. Или заявлено покрытие AlTiN, а по факту его нет. Возврат возможен, но кто компенсирует простой станка? Никто.
Специализированные дилеры (онлайн-магазины с офисами в Москве, Питере, Екатеринбурге) дороже на 15-20%. Но они дают:
- Техническую консультацию. Реальный инженер скажет, подойдет ли эта фреза под ваши режимы.
- Гарантию замены при скрытом браке.
- Стабильность наличия. Если фреза есть на сайте, она, скорее всего, физически лежит на складе.
Для серийного производства выбор очевиден: только профильные дилеры с договором поставки. Для гаражной мастерской или разовых работ можно рискнуть на маркетплейсе, но внимательно читать отзывы с фото.
Технические нюансы: на что смотреть в паспорте изделия
Когда вы берете в руку коробку с надписью «Фрезерный инструмент по металлу», не верьте красивым картинкам. Смотрите в паспорт или маркировку на самом инструменте. Вот три параметра, которые решают всё.
1. Материал подложки (Substrate).
Ищите маркировку вида WC-Co. Важно содержание кобальта (Co). Для вязких материалов (нержавейка, титан) нужно больше кобальта (10-12%) для ударной вязкости. Для чугуна и закаленных сталей — меньше кобальта (6-8%) и больше карбида вольфрама для твердости. Если производитель не указывает состав — это красный флаг. Скорее всего, это универсальный сплав «средней температуры по больнице», который не блещет ни в чем.
2. Тип покрытия.
В 2026 году стандартом становится многослойное нанокомпозитное покрытие. Просто «TiN» (золотистый цвет) — это прошлый век, работает только на низких скоростях. Вам нужно TiAlN (фиолетовый/черный) или AlCrN. Они держат температуру до 800-900 градусов. Если фреза без покрытия — она годится только для дерева или мягкого алюминия на низких оборотах. По стали она сгорит моментально.
3. Биение хвостовика.
Это критический параметр, который редко пишут в рекламе. Хорошая фреза имеет биение не более 0.003-0.005 мм. Дешевая — до 0.02 мм и выше. Как проверить без прибора? Поставьте фрезу в патрон, поднесите индикатор (если есть). Если нет — послушайте звук. Высокий свист и вибрация при выходе на режим говорят о плохой балансировке или кривом хвостовике. Такая фреза убьет подшипники шпинделя вашего станка быстрее, чем вы успеете списать ее расходы.
Проблема совместимости со старыми станками
Многие российские цеха работают на станках 80-90-х годов выпуска (16К20, 6Р13 и их аналоги с УЧПУ). Современный твердосплавный инструмент рассчитан на высокие скорости и подачи. Старый станок может просто не выдать нужные обороты (например, максимум 2000 об/мин, а фрезе нужно 6000 для эффективного резания алюминия).
Результат? Фреза не режет, а давит. Образующаяся теплота не уходит в стружку, а идет в инструмент. Он тупится. Оператор говорит: «Инструмент плохой». На самом деле, режимы не подходят.
При выборе инструмента под старый парк станков ищите фрезы с усиленной сердцевиной и специальной геометрией, работающей на пониженных скоростях. Некоторые производители делают такие серии специально для «уставшего» оборудования. Не гонитесь за максимальными характеристиками, если ваш станок их не обеспечит.
Прогноз: что будет с рынком к концу 2026 года?
Я позволю себе смелое предположение. Рынок расслоится окончательно. Промежуточного звена почти не останется.
С одной стороны — дорогие, высокотехнологичные решения для аэрокосмоса и автопрома. Здесь будут доминировать либо остатки западных брендов по заградительным ценам, либо топовые линейки китайских гигантов (вроде ZCCCT или таких компаний, как Ваньвэй, делающих ставку на интеллектуальное производство и сложные композитные инструменты), которые уже научились делать инструмент уровня «почти Европа». Российские заводы будут пытаться зайти в этот сегмент через госзаказы и импортозамещение, но потребуется время на отладку технологий.
С другой стороны — массовый сегмент. Тут победит цена и доступность. Китайские фрезы среднего качества заполнят нишу малого и среднего бизнеса. Российские производители выживут только если предложат сервис: заточку, восстановление, быструю замену. Просто продажа «железки» станет невыгодной из-за демпинга импорта.
Что делать вам, потребителю?
Не храните огромные запасы инструмента «на всякий случай». Технологии меняются, стандарты тоже. Работайте по системе Just-in-Time с проверенными поставщиками. Внедряйте учет расхода инструмента. Часто оказывается, что экономия от перехода на более дорогую, но стойкую фрезу перекрывает все затраты.
И главное — не бойтесь экспериментировать с новыми брендами, но делайте это с умом. Тестируйте малыми партиями. Требуйте образцы. В 2026 году право выбора за вами, но ответственность за простой производственной линии лежит тоже на вас.
Итоговое резюме для закупщика
Если вам нужен фрезерный инструмент по металлу прямо сейчас, забудьте про поиск «самого дешевого варианта». Дешевый инструмент в 2026 году — это самый дорогой инструмент в пересчете на годную деталь.
Смотрите в сторону российских заводов полного цикла для задач средней сложности — там лучшее соотношение цена/качество/логистика. Для ответственных деталей из жаропрочек и титана готовьтесь платить премию за проверенные азиатские или европейские бренды, обращая внимание на наличие собственных высокоточных линий и сертификатов ISO. И всегда, абсолютно всегда проверяйте первую партию перед запуском в серию. Ваша репутация и прибыль зависят от острой кромки, а не от красивой упаковки.
Рынок жив, он меняется, он становится сложнее. Но те, кто разбирается в нюансах, получают преимущество. Не будьте тем, кто просто покупает «сверла». Будьте тем, кто управляет процессом резания.
Источники данных и аналитика:
1. Обзор рынка металлорежущего инструмента РФ 2025-2026, MetalInfo
2. Тренды развития станочного парка и инструмента в России, MachineTools Analytics
3. Исследование стойкости твердосплавных фрез отечественного производства, Вестник Машиностроения
4. Отчет о состоянии промышленности и ценах на вольфрам, Союз Металлургов