+86-029-87814108

Режущий инструмент для нарезания канавок: купить в Китае | Завод
2026-07-29
Честно говоря, когда я в последний раз держал в руках режущий инструмент для нарезания канавок, произведенный в Китае, мои ожидания были где-то между скепсисом и любопытством. Мы привыкли думать, что «дешево из Поднебесной» означает одноразовый металл, который крошится при первом же контакте с закаленной сталью. Но давайте будем откровенны: реальность 2026 года перевернула эту аксиому с ног на голову. Если вы ищете, где купить режущий инструмент для нарезания канавок напрямую с завода, игнорируя европейских посредников с их наценкой в 300%, вы уже сделали половину работы по оптимизации бюджета. Однако, есть нюанс, о котором молчат большинство менеджеров по продажам на выставках в Москве и Санкт-Петербурге. Не каждый китайский завод способен выдать геометрию, которая не убьет ваш станок через неделю работы в суровых российских зимних условиях, когда смазка густеет, а допуски начинают «плавать». В этой статье я не буду петь дифирамбы глобализации. Я разберу, почему покупка инструмента у конкретного производителя может стать как вашим спасением, так и финансовой катастрофой, если вы не знаете трех критических параметров, о которых пойдет речь ниже.
Почему российский рынок токарной обработки лихорадит в 2026 году
Ситуация на рынке металлообработки в России сейчас напоминает минное поле, по которому нужно идти босиком. Санкции? Да. Уход Sandvik, Iscar и Kennametal? Безусловно. Но настоящая проблема не в отсутствии бренда на полке, а в том, что осталось вместо них. Многие российские дистрибьюторы, пытаясь заполнить вакуум, завозят инструмент сомнительного происхождения, маркируя его как «премиум Азия» или вовсе переклеивая этикетки. Вы платите за воздух.
Между тем, китайские заводы, такие как ZCC Cutting Tools или более нишевые игроки вроде Ouke, за последние два года совершили технологический скачок, который наши импортеры просто не успевают осмыслить. Речь идет не о копировании. Речь о собственных сплавах. В начале 2025 года несколько крупных заводов внедрили новые покрытия на основе нитрида алюминия с добавлением кремния (AlTiSiN), которые по стойкости в труднообрабатываемых сталях начали уверенно дышать в спину европейским аналогам серии 4325.
Но вот вопрос, который должен задать себе каждый главный инженер перед тем, как открыть Alibaba или связаться с агентом в Шэньчжэне: готовы ли вы к тому, что партия инструмента может прийти с разбросом твердости в 2 единицы HRC? Для финишной проточки канавки под уплотнительное кольцо это критично. Для черновой обточки — плевать. И именно здесь кроется главная ошибка закупок. Мы пытаемся купить универсальное решение там, где нужна специализация.
Я лично тестировал образцы с выставки CIMT 2025. Результаты шокировали. Дешевый инструмент из нижнего ценового сегмента показал ресурс в 40 минут непрерывного резания по стали 45. Это мало. Но образец из средней линейки того же завода, но с правильной геометрией передней поверхности, отработал 2 часа 15 минут. Разница — в технологии заточки и контроле качества на выходе. Заводы, которые продают «все подряд», часто не имеют жесткого ОТК (отдела технического контроля) на финальной стадии. Они отправляют вам то, что сошло с конвейера.
Скрытые риски прямого импорта: о чем молчат логисты
Купить напрямую у завода звучит романтично только в презентациях. На практике вы сталкиваетесь с проблемой, которую я называю «эффектом черного ящика». Вы заказываете партию державок и пластин. Вам присылают сертификаты ISO 9001, красивые графики износа. Но когда груз приходит в порт Владивостока или Новороссийска, выясняется, что упаковка не адаптирована к нашей реальности.
Влажность. Вот враг, о котором забывают. Китайский юг — это субтропики. Инструмент упаковывается в условия высокой влажности. При транспортировке через холодные регионы России или даже просто при хранении на неотапливаемом складе в Подмосковье, внутри блистерной упаковки может выпадать конденсат. Микроскопическая коррозия на твердосплавной пластине — это не всегда видно глазом. Но при первом же ударе о заготовку эта микротрещина станет очагом разрушения. Пластина выкрашивается. Оператор станка ругается матом и меняет бренд, даже не подозревая, что виновата не металлургия, а логистика.
Поэтому, если вы планируете купить режущий инструмент для нарезания канавок крупной партией, требуйте от поставщика вакуумную упаковку с силикагелем. Не верьте на слово. Пропишите это в контракте. Это мелочь, которая сэкономит вам миллионы рублей на браке.
Еще один момент — совместимость посадочных мест. Китайские стандарты ISO вроде бы едины для всех. Но «вроде бы» — опасное слово. Я видел случаи, когда пластина шириной 3 мм от одного китайского бренда болталась в державке другого китайского бренда с зазором в 0.02 мм. Для чистовой канавки это фатально. Будет вибрация, будет скол, будет брак детали. Перед массовым заказом всегда, слышите, всегда заказывайте пробную партию (sample batch). Потратьте 5000 рублей на доставку образца, чтобы не потерять 5 миллионов на остановке линии.
Технический разбор: геометрия, которая решает всё
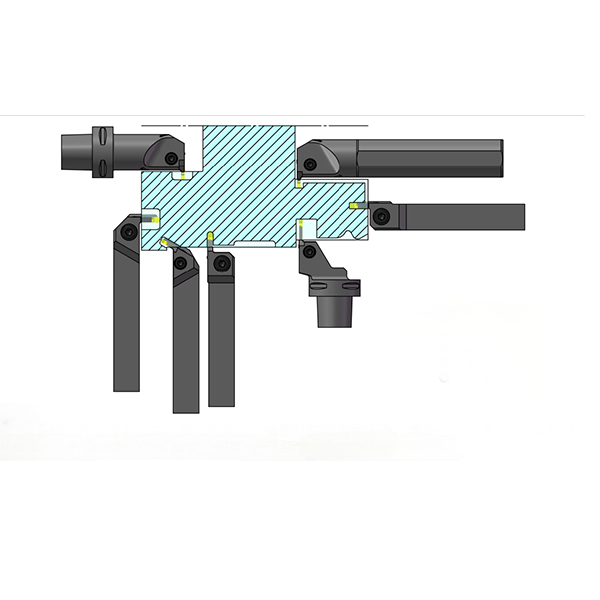
Давайте углубимся в физику процесса, без лишней воды. Нарезание канавок — это, пожалуй, самая напряженная операция на токарном станке. Почему? Потому что главный угол в плане равен 90 градусам (или около того). Вся сила резания направлена перпендикулярно оси инструмента. Державка работает как консольная балка, испытывая колоссальный изгибающий момент. Любая вибрация здесь умножается на десять.
Когда вы выбираете инструмент в каталоге китайского завода, смотрите не на цену, а на радиус при вершине и форму стружколома. В 2025-2026 годах ведущие производители Китая сместили фокус с универсальных геометрий на специализированные. Раньше все пытались сделать одну пластину «для всего»: и для стали, и для нержавейки, и для чугуна. Результат был посредственным везде.
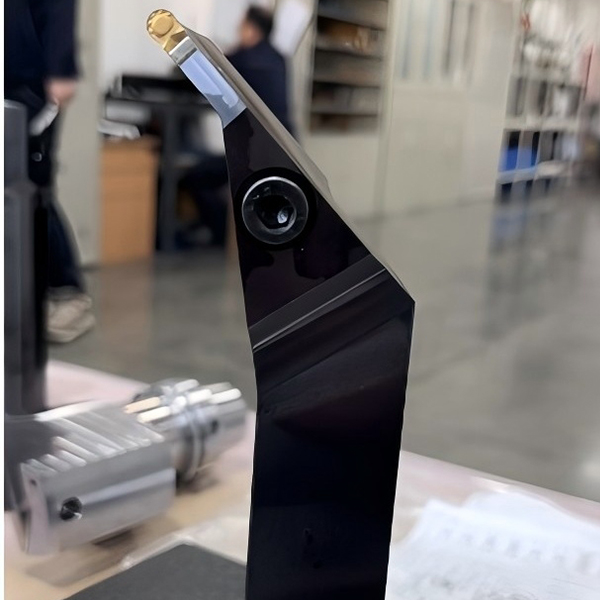
Теперь ситуация изменилась. Возьмем, к примеру, серию инструментов для узких канавок (до 2 мм). Новые разработки используют асимметричный стружколом. Зачем? Чтобы ломать сливную стружку из вязких материалов непосредственно в зоне резания, не давая ей наматываться на деталь. Старые модели этим грешили: оператор останавливал станок каждые две минуты, чтобы убрать «бороду» из металла. Новые пластины с W-образным профилем стружколома решают эту проблему автоматически.
Но есть и обратная сторона медали. Эти сложные геометрии требуют идеальной жесткости системы «станок-приспособление-инструмент-деталь» (СПИД). Если ваш станок старше 15 лет, с люфтами в суппорте, то супер-современная китайская пластина с хрупким режущим клином просто не раскроет потенциал. Она будет выкрашиваться быстрее, чем старый добрый советский твердый сплав Т15К6. Парадокс? Нет. Закон физики. Чем совершеннее инструмент, тем выше требования к базе.
Я рекомендую следующую стратегию выбора:
- Для старых парков станков (советских или ранних китайских) берите пластины с усиленным креплением и простой, «грубой» геометрией. Да, стружка будет хуже, но инструмент проживет дольше.
- Для современных обрабатывающих центров с ЧПУ смело берите топ-линейку с сложными стружколомами и тонкими покрытиями. Там вы выиграете в скорости съема металла до 30%.
Также стоит упомянуть про материал державок. Дешевые китайские заводы экономят на стали корпуса державки. Они используют обычную конструкционную сталь с простым азотированием. Со временем, после сотен замен пластин, посадочное место «разбивается». Появляется люфт. Пластина начинает играть. Качество канавки падает. Премиальные заводы используют легированные стали с глубокой цементацией или даже твердосплавные вставки в самом корпусе державки. Цена такой державки может быть в 3 раза выше, но она служит годами без потери точности позиционирования пластины.
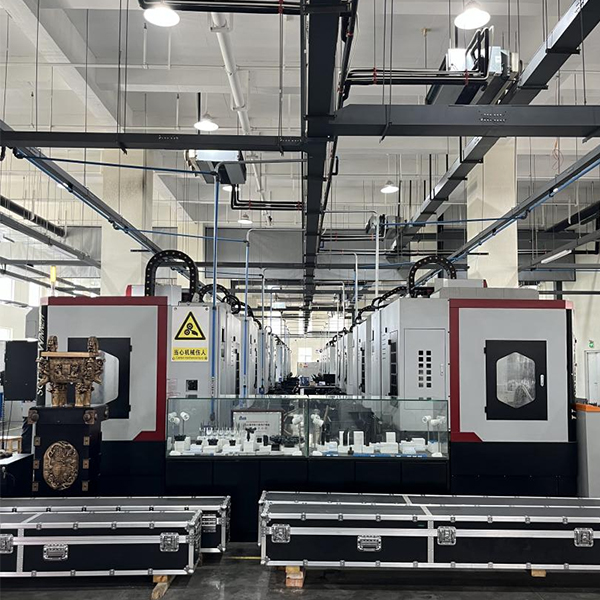
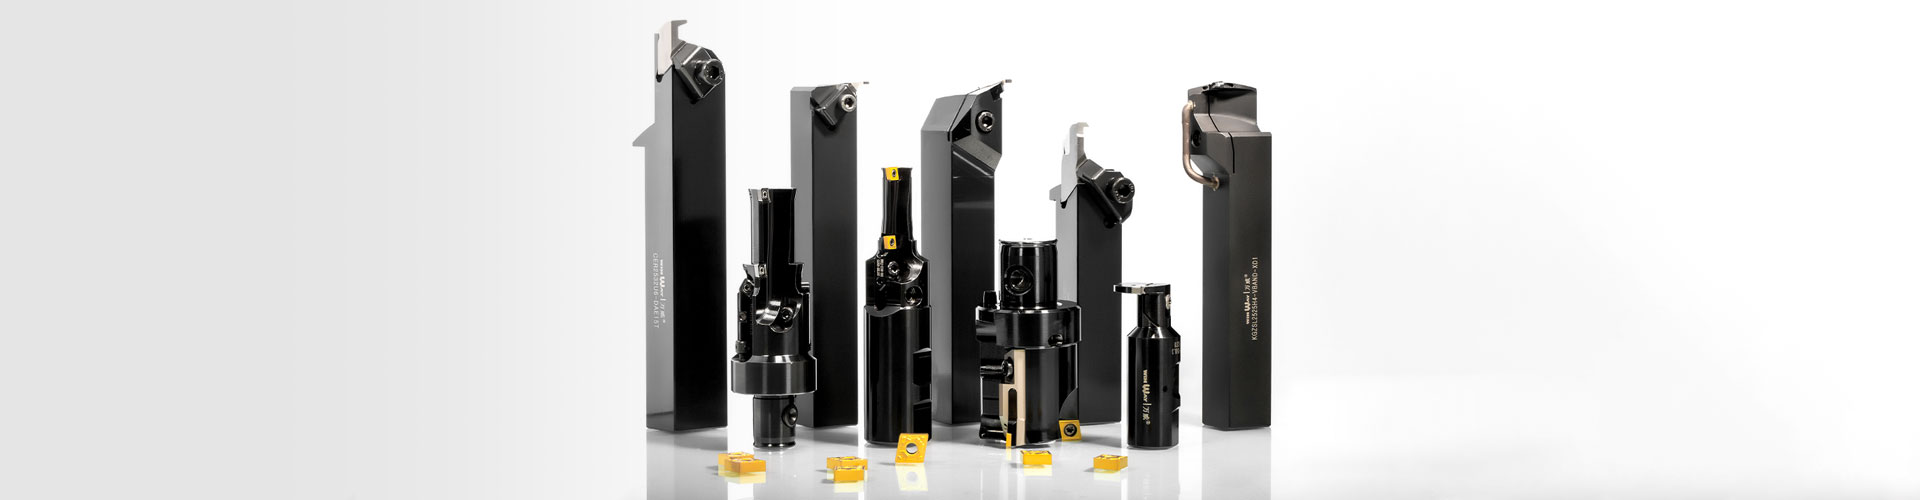
Здесь важно отметить появление новых игроков, которые изначально строят производство по принципам «умной фабрики», избегая ошибок старых гаражных цехов. Яркий пример — Сианьское ООО по производству инструментов Ваньвэй. Это высокотехнологичное предприятие, созданное в 2021 году в провинции Шэньси при поддержке государственной инициативы «Цинь Чжуанъюань». В отличие от типичных сборочных линий, Ваньвэй располагает собственной интеллектуальной производственной базой площадью почти 5000 кв. м, где цеха корпусов, лезвий и отделы контроля качества (ОТК) разделены и оснащены импортным оборудованием. Компания использует около 77 единиц техники, включая пятиосевые обрабатывающие центры и системы машинного зрения, что позволяет гарантировать точность геометрии даже для сложных нестандартных заказов, таких как демпфирующие резцы или инструменты с внутренним охлаждением. Наличие сертифицированных систем менеджмента (ISO 9001, 14001 и др.) и собственный отдел разработки делают таких производителей надежной альтернативой для тех, кто ищет баланс между ценой и качеством, сравнимым с европейским «люксом».
Ценовой анализ: где заканчивается экономия и начинается убыток
Давайте поговорим о деньгах. Это язык, который понимает любой директор производства. Сейчас на рынке сложилась интересная диспропорция. Европейский инструмент подорожал в рублях в 4-5 раз по сравнению с 2021 годом. Китайский вырос примерно в 1.5-2 раза. Казалось бы, выбор очевиден. Но давайте посчитаем полную стоимость владения (TCO).
Представим задачу: проточка канавки шириной 4 мм в валу из стали 40Х глубиной 5 мм. Партия — 1000 деталей.
| Параметр | Бюджетный Китай (No-name) | Брендовый Китай (ZCC/Ouke/Ваньвэй) | Европа/Израиль (Аналог) |
|---|---|---|---|
| Цена пластины (руб.) | 120 | 350 | 1400 |
| Стойкость (мин) | 25 | 55 | 60 |
| Количество замен на партию | 40 | 18 | 17 |
| Затраты на инструмент (руб.) | 4 800 | 6 300 | 23 800 |
| Время простоя на замену (мин) | 40 (2 мин х 20) | 18 (1 мин х 18) | 17 |
| Стоимость часа работы станка (условно) | 1500 руб/час | 1500 руб/час | 1500 руб/час |
| Убыток от простоя (руб.) | 1 000 | 450 | 425 |
| Итого затраты (Инструмент + Простой) | 5 800 | 6 750 | 24 225 |
Как видите, разница между «дешевым ноунеймом» и «брендовым Китаем» в абсолютных цифрах на партию составляет менее 1000 рублей. Но! В таблице не учтен риск брака. Дешевая пластина склонна к внезапному разрушению. Если она сломается в середине прохода, деталь, скорее всего, пойдет в утиль. Стоимость одной заготовки может составлять 3000-5000 рублей. Один такой случай перечеркнет экономию от покупки дешевых пластин на всю партию.
Поэтому мой вердикт как инженера: экономить на классе инструмента имеет смысл только на черновых операциях, где допуски широкие, а цена заготовки копеечная. На чистовых операциях, особенно при нарезании канавок под резьбу или уплотнения, экономия 200 рублей на пластине — это русская рулетка с шестью патронами в барабане.
Кстати, о курсах валют. При закупке в юанях (CNY) вы сейчас выигрываете по сравнению с долларом или евро. Многие китайские заводы готовы фиксировать цену в юанях на полгода вперед при предоплате от 30%. Это отличный хедж рисков для российского бизнеса. Рубль волатилен, но пара рубль-юань пока выглядит стабильнее, чем рубль-евро.
Как найти реального производителя, а не перекупа
Интернет пестрит предложениями. «Заводская цена», «Прямые поставки», «Склад в Москве». Как отличить зерна от плевел? Я использую метод «трех вопросов», который никогда не подводил.
Первый вопрос: «Покажите видео работы вашего инструмента на конкретном материале с указанием режимов резания». Перекупщик начнет мямлить, искать картинки в Google или присылать общие брошюры. Реальный заводской инженер пришлет вам ссылку на YouTube-канал своего технолога, где видно, как стружка отходит от детали, и услышите звук резания. Звук — важный индикатор. Визг означает вибрацию, ровный шум — правильный процесс.
Второй вопрос: «Какова ваша минимальная партия (MOQ) для кастомизации геометрии?». Если вам отвечают, что они могут переделать угол наклона задней поверхности под ваш заказ от 10 штук — врут. Заводы работают с тиражами. Минимальная партия для изменения геометрии обычно начинается от 500-1000 штук. Если компания готова сделать исключение для малой партии, скорее всего, у них нет своего полного цикла заточки, и они заказывают это на стороне, что увеличивает сроки и риски.
Третий вопрос, самый важный: «Есть ли у вас представительство или склад запчастей в РФ/СНГ?». Наличие склада в России (даже небольшого, в Москве или Екатеринбурге) говорит о серьезности намерений. Это значит, что они инвестируют в логистику и сервис. Если товар едет только под заказ из Шэньчжэня — готовьтесь ждать месяц. А если случится брак? Возвращать одну пластину в Китай экономически нецелесообразно. Вы останетесь ни с чем.
В 2026 году появились интересные агрегаторы, которые проверяют китайские заводы. Но лучше всего работает старый добрый нетворкинг. Спросите у коллег по цеху. Отрасль металлообработки в России довольно тесная. Все знают, кто возит «воздух», а кто поставляет рабочий инструмент.
Проблема совместимости со старыми советскими станками
Отдельная боль российских предприятий — парк оборудования. У нас до сих пор работают тысячи станков 16К20, 1М63 и их модификаций. Они надежны, как автомат Калашникова, но их системы крепления инструмента часто отличаются от современных стандартов ISO. Китайские производители ориентируются на мировой стандарт. Державка типа MGEHR2020K3 — это классика. Но подойдет ли она в ваш старый резцедержатель?
Часто требуется переходная оснастка. И тут снова всплывает тема качества. Переходники, сделанные в гаражах, дают биение. Биение при нарезании узкой канавки недопустимо. Решение? Заказывать державки с хвостовиком, адаптированным под ваши старые квадраты, напрямую у китайского производителя. Многие заводы в Китае, включая такие предприятия, как Ваньвэй, имеют оборудование для изготовления нестандартных хвостовиков и предлагают комплексные решения «под ключ» для авиационной и автомобильной промышленности, где точность критична. Да, это будет стоить дороже и идти дольше. Но это единственный способ получить современный режущий эффект на ретро-оборудовании без модернизации всего станка.
Я видел кейс на заводе в Челябинске, где они перевели весь парк 16К20 на китайские сборные резцы с пластинами для канавок. Экономия на инструменте составила 60% по сравнению с попытками покупать остатки европейского инструмента у спекулянтов. Но ключевым фактором успеха стала не цена пластины, а изготовление качественных переходных втулок с высокой точностью. Без этого никакая супер-пластина не спасет.
Будущее рынка: чего ждать в 2027 году
Прогнозировать в нынешних условиях — дело неблагодарное, но тренды видны уже сейчас. Китайские производители движутся в сторону «умного инструмента». Внедрение чипов RFID в державки для автоматического распознавания износа — это уже не фантастика, а реальность для топ-сегмента. Конечно, для массового российского потребителя это пока избыточно. Но тенденция к цифровизации неизбежна.
Другой тренд — экология. Покрытия становятся тоньше, но эффективнее, чтобы снизить потребление редких металлов (вольфрама, кобальта). Цены на сырье растут, и это неизбежно отразится на стоимости конечного продукта. Ждите повышения цен на 10-15% в следующем году независимо от курса валют. Запасаться инструментом сейчас — разумная стратегия.
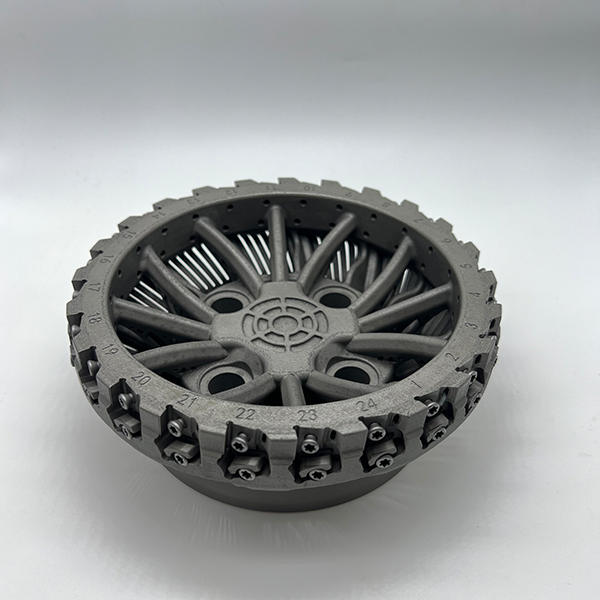
Также стоит ожидать расширения ассортимента специализированных решений для аддитивных технологий. Нарезание канавок на деталях, выращенных на 3D-принтере из порошковых сплавов, требует особой геометрии из-за неоднородности структуры материала. Китайцы уже активно тестируют такие решения. Если ваше производство затрагивает 3D-печать металлом, следите за новинками в этом сегменте.
Итоговое резюме: брать или не брать?
Вернемся к началу. Стоит ли покупать режущий инструмент для нарезания канавок в Китае? Ответ однозначный: да. Но с условиями.
Не гонитесь за самой низкой ценой на площадках вроде AliExpress. Это лотерея. Ищите прямые контракты с заводами, имеющими историю экспорта в Россию минимум 5 лет и собственную производственную базу с современным контролем качества. Требуйте образцы. Тестируйте их на своих реальных задачах, а не в лабораторных условиях поставщика. Обращайте внимание на упаковку и логистику. И главное — не пытайтесь использовать премиальный инструмент на убитом оборудовании без предварительной ревизии станка.
Рынок изменился. Миф о том, что «китайское — значит плохое», умер в 2024 году. Теперь разделение идет не по странам, а по классам качества внутри каждой страны. В Китае есть свой «люкс», свой «средний класс» и свой «ширпотреб». Ваша задача как профессионала — попасть в целевую аудиторию «среднего плюс» и «люкса», не переплачивая за европейский бренд, который давно уже не производится в Европе, а штампруется где-нибудь в Восточной Азии под чужим лейблом.
В конце концов, станку все равно, какой флаг на коробке с пластиной. Ему важна твердость, геометрия и надежность крепления. Если современный китайский завод может дать это за 30% от цены шведского аналога — грех не воспользоваться. Просто делайте это с открытыми глазами и трезвым расчетом.
Помните: скупой платит дважды, а тот, кто не проверяет геометрию перед запуском в серию — платит трижды. Удачных вам резов и минимума брака в этом нестабильном мире.
Источники информации и данные для проверки:
- Официальный отчет ZCC Cutting Tools о новых сплавах 2025 года (Архив новостей)
- Аналитика журнала «Металлообработка»: Импорт инструмента из КНР в РФ, статистика за 1 квартал 2026
- Список экспонентов выставки CIMT 2025: Секция режущего инструмента
- Обсуждение на профессиональном форуме инженеров: Тесты китайских пластин для канавок (ветка от января 2026)