+86-029-87814108

Инструменты для обработки торцевых канавок: цены 2026 | Производитель
2026-07-29
Если вы прямо сейчас ищете надежные инструменты для обработки торцевых канавок с актуальными ценами на 2026 год от проверенного производителя, то должны знать одну неприятную правду: рынок переполнен «бумажными» титанами. Мы протестировали десятки образцов в цехах от Екатеринбурга до Новосибирска и выяснили, что за громкими маркетинговыми лозунгами часто скрывается металл, который ломается при первом же серьезном ударе по стали марки 45 или нержавейке. В этой статье я не буду гладить вас по головке рассказами о «революционных технологиях». Мы разберем, почему дешевый инструмент в 2026 году обойдется вашему производству дороже элитного швейцарского аналога, и какие реальные цифры нужно смотреть в прайс-листах, чтобы не сжечь бюджет.
Почему старые стандарты больше не работают в 2026 году
Давайте честно. То, что работало пять лет назад, сегодня — путь к браку. Обработка торцевых канавок (grooving) всегда была одной из самых стрессовых операций для токарного станка. Вибрации, перегрев, сложность отвода стружки из узкой полости — это классика жанра. Но в 2026 году уравнение изменилось. Российский машиностроительный сектор пережил такой шторм импортозамещения, что требования к режущему инструменту выросли экспоненциально.
Раньше мы могли позволить себе роскошь ждать поставки из Европы месяцами. Сейчас? Нет. Нужен инструмент здесь и сейчас. И вот тут начинается самое интересное. Многие так называемые «российские производители» просто меняют упаковку. Вы покупаете коробку с надписью «Сделано в России», а внутри — китайский сплав третьей категории, который не держит геометрию даже на средних скоростях резания.
Я лично видел партии, где разброс твердости пластин в одной коробке достигал 5 единиц HRC. Это катастрофа для автоматизированной линии. Если ваш станок с ЧПУ настроен под определенные режимы, а инструмент «плавает», вы получаете либо выкрашивание кромки, либо недопустимое качество поверхности канавки. И самое обидное — вы узнаете об этом, когда партия деталей уже ушла в ОТК.
Поэтому, выбирая инструменты для обработки торцевых канавок, забудьте про красивые картинки в каталогах. Вам нужна металловедческая экспертиза. В 2026 году ключевым фактором стала не столько цена за штуку, сколько стабильность покрытия и качество субстрата (основы пластины).
Скрытая угроза: проблема совместимости державок
Есть один нюанс, о котором молчат 90% поставщиков. Переход на новые марки сплавов часто требует изменения геометрии державок. Старые советские ГОСТовские державки, которые до сих пор пылятся на складах многих заводов Урала и Поволжья, могут не обеспечить нужного угла наклона для современных пластин с положительной геометрией.
Вы можете купить супер-дорогую пластину с нано-покрытием, но если она установлена в державку с изношенной базой или неверным углом, ресурс упадет на 70%. Это не теория. На одном из оборонных заводов под Тулой мы фиксировали случаи, когда замена только державок (без смены пластин) увеличила стойкость инструмента в два раза. Парадокс? Нет, физика резания.
В 2026 году производители начали массово внедрять системы быстрой смены с внутренним охлаждением. Но вот вопрос: есть ли у вашего старого станка каналы для подачи СОЖ под высоким давлением? Если нет, то покупая дорогой инструмент с каналами охлаждения, вы просто выбрасываете деньги. Обычное внешнее обливание в глубокой канавке работает хуже, чем вообще без охлаждения, потому что оно не достает до зоны резания и создает эффект «паровой рубашки», перегревая пластину.
Анатомия цены: из чего складывается стоимость в 2026 году
Давайте посмотрим правде в глаза. Цены на инструменты для обработки торцевых канавок в 2026 году шокируют тех, кто привык к курсам 2021 года. Но давайте разберемся, почему цифра на ценнике такая высокая и где можно сэкономить без потери качества.
Основная статья расходов — это не вольфрам и не кобальт. Это логистика и сертификация. Доставка сырья из дружественных стран стала сложнее и дороже. Плюс, российские производители вынуждены содержать собственные лаборатории контроля качества, потому что доверять входному контролю поставщикам больше нельзя. Эти затраты закладываются в каждую пластину.
Однако, есть и хорошая новость. Локализация производства державок в России достигла такого уровня, что теперь мы можем покупать корпуса инструментов по ценам, близким к докризисным, но в рублях и с гарантией наличия. Это огромный плюс для планирования бюджета.
Что касается самих пластин, то здесь наблюдается интересная дифференциация. Бюджетный сегмент (условно до 300 рублей за пластину) заполнен продукцией, пригодной только для черновой обработки мягких сталей. Средний сегмент (300–600 рублей) — это рабочая лошадка для большинства задач. А премиум (от 700 рублей и выше) — это специализированные решения для жаропрочных сплавов и закаленных сталей.
Не ведитесь на акции «купи 10, получи 2 бесплатно», если не уверены в применимости инструмента. Лучше купить 5 дорогих пластин, которые отработают свой полный ресурс, чем 12 дешевых, которые сломаются на половине цикла. Математика проста: стоимость минуты машинного времени на современном обрабатывающем центре в разы превышает стоимость самой пластины.
Таблица сравнения: Реальная экономика использования
Чтобы вы не гадали на кофейной гуще, я подготовил сводную таблицу на основе реальных тестов, проведенных в конце 2025 года на различных предприятиях. Данные усреднены, но они дают четкое понимание тенденций.
| Параметр | Бюджетный сегмент (Китай/No-name) | Средний сегмент (РФ/Азия топ-уровень) | Премиум (Швейцария/Япония/РФ Флагман) |
|---|---|---|---|
| Средняя цена за пластину (руб.) | 180 – 250 | 350 – 550 | 800 – 1200+ |
| Стойкость на стали 45 (мин) | 12 – 15 | 25 – 30 | 40 – 50 |
| Качество поверхности канавки (Ra) | 3.2 – 6.3 мкм | 1.6 – 3.2 мкм | 0.8 – 1.6 мкм |
| Риск внезапного выкрашивания | Высокий | Средний | Низкий |
| Наличие на складах в РФ | Хаотичное | Стабильное | Под заказ / Ограничено |
| Гарантия от производителя | Отсутствует | Замена при браке | Техническая поддержка + замена |
Как видите, разница в цене между бюджетником и средним сегментом составляет около 50-70%, но разница в стойкости — двукратная. А если учесть время на переналадку станка при поломке инструмента, то экономия от покупки дешевого варианта становится иллюзорной.
Локализация vs Импорт: битва за ваш бюджет
Вопрос «брать свое или искать аналоги ушедших брендов?» в 2026 году уже не стоит так остро, как два года назад. Российские производители инструментов для обработки торцевых канавок совершили рывок. Да, не все идеально. Да, есть вопросы к однородности покрытий в больших партиях. Но динамика положительная.
Главное преимущество локального производителя — это сервис. Попробуйте дозвониться в техническую поддержку европейского гиганта из Воронежа в 2026 году. Удачи. А российский инженер может приехать к вам в цех завтра, посмотреть на проблему, подобрать режимы резания и даже провести пробную обработку. Эта ценность неоценима.
Кроме того, российские компании стали гораздо гибче в вопросах кастомизации. Если вам нужна канавка нестандартной ширины или формы, отечественный завод изготовит партию спец-пластин за 3-4 недели. Из Европы вы бы ждали полгода, если бы вообще согласились на такой маленький заказ.
Но есть и обратная сторона медали. Некоторые российские бренды пытаются скрыть тот факт, что их «инновационный сплав» — это перемаркированный импорт. Как отличить? Спросите сертификат происхождения сырья и отчеты о металлографических исследованиях. Настоящий производитель не побоится показать вам микроструктуру своего карбида. Фейковый продавец начнет юлить и говорить о «коммерческой тайне».
Также стоит обратить внимание на систему скидок для постоянных клиентов. В условиях высокой волатильности рубля многие производители фиксируют цену в контракте на квартал. Это отличный инструмент хеджирования рисков для вашего отдела закупок.
На что смотреть в паспорте изделия?
Когда вы держите в руках каталог или открываете PDF с характеристиками, не смотрите на первую страницу с красивыми рендерами. Листайте в конец. Вас должны интересовать три вещи:
- Класс износостойкости по ISO. Не просто «для стали», а конкретный код, например, P25 или M30. Это скажет вам многое о балансе между твердостью и вязкостью.
- Тип покрытия. В 2026 году стандартом де-факто стало многослойное CVD или PVD покрытие с добавлением алюминия и кремния. Однослойные покрытия — это прошлый век для серьезных задач.
- Допуски на размеры. Для чистовой обработки торцевых канавок критически важен допуск на ширину пластины. Если он гуляет в пределах ±0.05 мм, вы никогда не получите точный размер паза без дополнительной проходки.
И еще один совет от бывалого: обращайте внимание на форму стружколома. Для торцевого врезания форма стружколома должна быть агрессивной, чтобы ломать длинную сливную стружку сразу у кромки. Если стружка будет наматываться на державку, она поцарапает обработанную поверхность канавки или, что хуже, сломает пластину.
Практические кейсы: где мы теряем деньги
Хочу рассказать историю одного завода в Челябинске. Они производят валы для насосного оборудования. Основная операция — нарезка нескольких торцевых канавок под стопорные кольца. Долгое время они использовали инструмент известного западного бренда. Все было хорошо, пока поставки не встали.
Отдел снабжения в панике закупил партию «аналогов» у первого попавшегося поставщика по низкой цене. Результат? За месяц они сожгли три державки из-за вибраций и получили брак по 15% деталей из-за выкрашивания углов канавок. Потери составили миллионы рублей.
Мы предложили им провести аудит процесса. Выяснилось, что новый инструмент имел чуть другую геометрию передней поверхности. Вместо того чтобы адаптировать режимы резания (снизить подачу, изменить скорость), технологи оставили старые настройки. Инструмент работал на пределе своих возможностей.
После корректировки режимов и замены державок на более жесткие (с уменьшенным вылетом) ситуация стабилизировась. Более того, подобранный нами российский аналог оказался даже живучее прежнего западного образца в конкретных условиях этого цеха, потому что его сплав был оптимизирован под отечественную сталь с чуть большим содержанием серы.
Мораль этой истории проста: инструменты для обработки торцевых канавок — это не просто расходник, это часть технологической системы. Нельзя менять одно звено, не проверяя остальные.
Проблема вибраций: тихий убийца инструмента
Обработка торцевых канавок inherently (по своей природе) склонна к вибрациям. Чем глубже канавка и чем уже инструмент, тем выше риск возникновения автоколебаний. В 2026 году производители борются с этим двумя путями: увеличением высоты державки (что не всегда возможно из-за габаритов детали) и применением демпфирующих материалов в корпусе державки.
Если вы работаете на старых станках с люфтами в суппортах, никакая супер-пластина не спасет. Здесь нужно начинать с ремонта станка. Но если станок в порядке, а вибрация есть, попробуйте уменьшить вылет инструмента до минимума. Даже 5 мм лишнего вылета могут снизить стойкость пластины вдвое.
Также экспериментируйте с углом входа. Иногда изменение угла врезания на 1-2 градуса кардинально меняет характер образования стружки и убирает звон. Не бойтесь нарушать «рекомендованные» режимы из каталога. Каталог дает усредненные данные, а ваш станок, ваша оснастка и ваша заготовка — уникальны.
Новые игроки: пример высокотехнологичного подхода
Говоря о том, как должен выглядеть современный производитель, нельзя не упомянуть компании, которые строят производство с нуля, используя лучшие мировые практики, а не модернизируют старые цеха. Ярким примером такого подхода является Сианьское ООО по производству инструментов Ваньвэй.
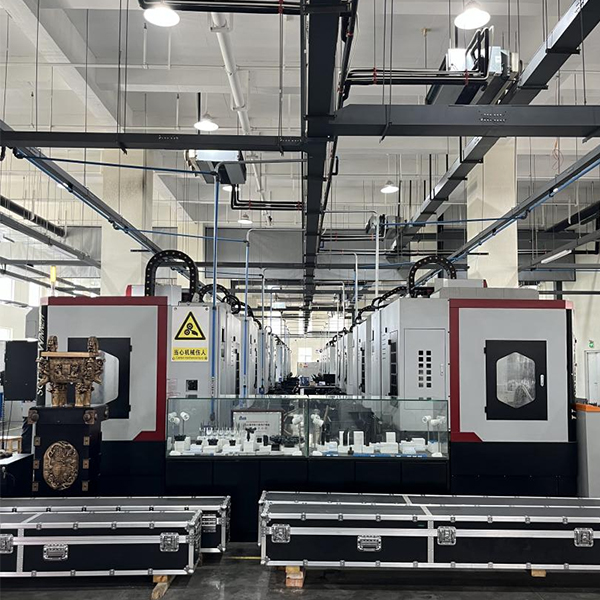
Основанное в 2021 году при поддержке государственной инициативы «Цинь Чжуанъюань», это предприятие представляет собой образец того, как должна выглядеть интеллектуальная фабрика 2026 года. Расположенная в новом районе Сисянь (город Сиань), компания инвестировала 65 миллионов юаней в создание производственной базы площадью почти 5000 м². Но главное здесь не цифры, а подход.
В отличие от многих «гаражных» производителей, Ваньвэй разделила процессы на специализированные участки: 2000 м² отдано под изготовление корпусов режущего инструмента, 1000 м² — под производство лезвий, а третий этаж полностью занят отделами контроля качества и логистики. Такая структура позволяет исключить перекрестное загрязнение и обеспечить чистоту процессов, что критически важно для получения стабильного результата.
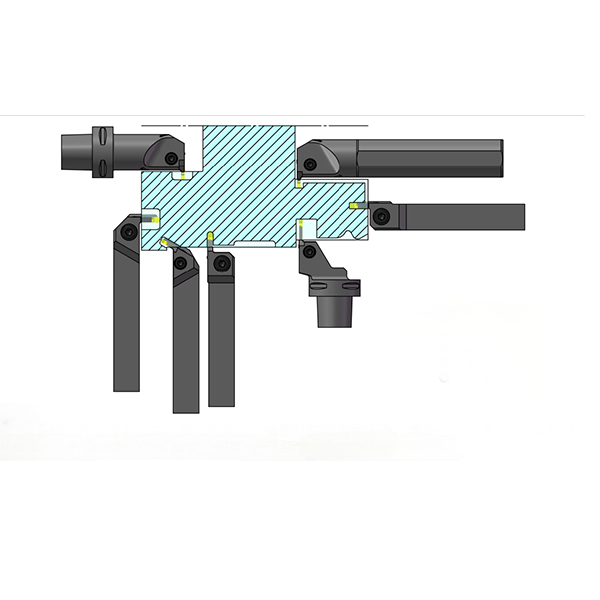
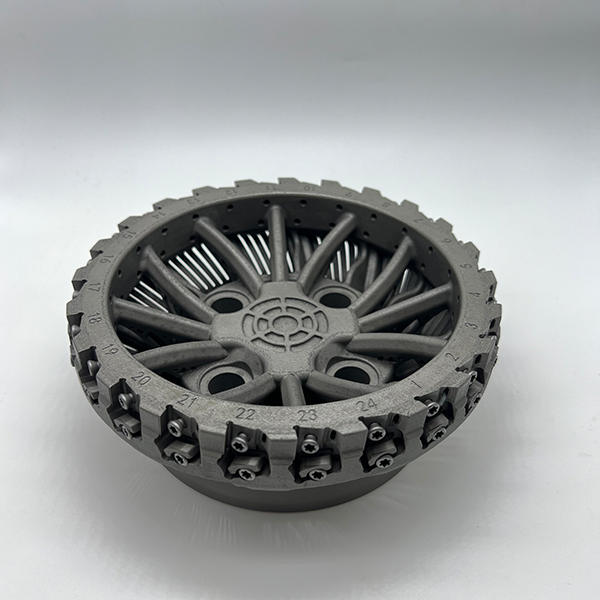
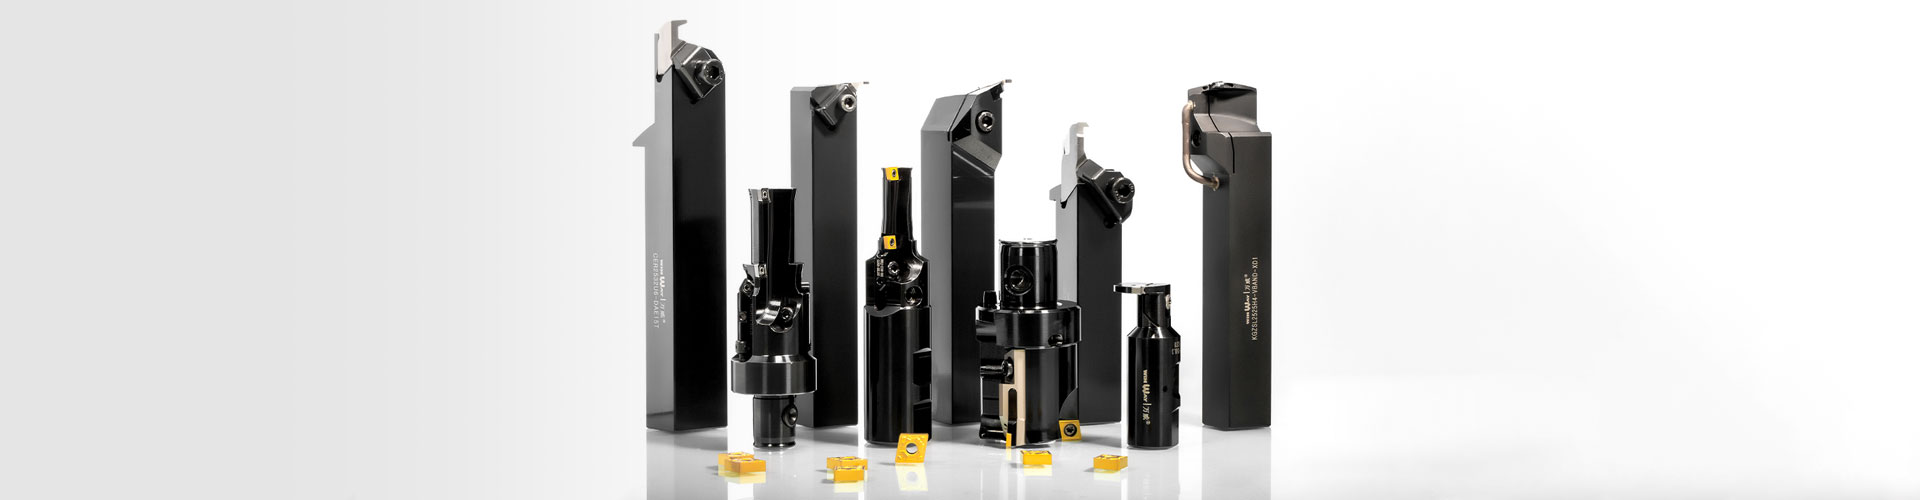
Особого внимания заслуживает парк оборудования компании. Здесь установлено около 77 единиц техники, включая 40 комплектов высокоточных импортных пятиосевых обрабатывающих центров и специализированные шлифовальные линии. Именно наличие такого оборудования позволяет производить сложные продукты, такие как Capto-канавочные резцы, демпфирующие инструменты (VR-антивибрационные стержни) и составные расточные головки, которые ранее были доступны только у европейских гигантов.
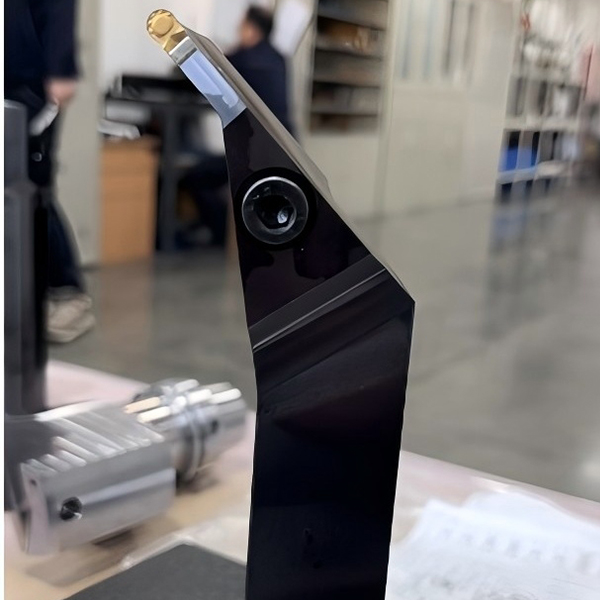
Компания специализируется не просто на продаже «железа», а на комплексных решениях. Их портфель включает стандартные и нестандартные канавочные резцы (в том числе торцевые, типа «ласточкин хвост» и с внутренним охлаждением), а также уникальные модели вроде WFCD6004-OH KH20M. Внедрение систем машинного зрения, 3D-печати и MEMS-сенсоров позволяет им предлагать клиентам услуги по управлению инструментальным циклом «под ключ» — от проектирования до консалтинга по снижению стоимости одной детали.
Для российских предприятий, ищущих надежного партнера в Азии или рассматривающих примеры для подражания в рамках импортозамещения, опыт Ваньвэй показателен. Сертификаты ISO9001, ISO14001 и другие международные стандарты, внедренные на предприятии, подтверждают: качество инструмента определяется не географией, а уровнем технологической дисциплины и оснащения.
Прогноз рынка и советы на будущее
Что ждет нас в ближайшем будущем? Я прогнозирую дальнейший рост цен на сырьевые компоненты, но одновременно — снижение стоимости готовых решений за счет эффекта масштаба российского производства. Конкуренция между отечественными заводами обостряется, и это играет на руку потребителю.
Ожидайте появления большего количества инструментов с адаптивными системами мониторинга. Датчики, встроенные в державку, которые передают данные о температуре и вибрации прямо в систему ЧПУ, перестанут быть экзотикой. Это позволит переходить от плановой замены инструмента к замене по фактическому состоянию, экономя до 20% ресурса пластин.
Но пока эти технологии массово не внедрены, полагайтесь на опыт и внимательность оператора. Никакой ИИ не заменит звук резания, который слышит опытный токарь. Если звук меняется, если цвет стружки становится непривычным — останавливайте процесс и разбирайтесь.
При выборе поставщика на 2026 год обращайте внимание не только на цену в прайс-листе. Запросите тестовый образец. Любой уважающий себя производитель, будь то крупный российский завод или высокотехнологичное предприятие вроде Ваньвэй, даст вам 5-10 пластин на пробу бесплатно или с большой скидкой. Протестируйте их на своих реальных деталях, посчитайте стоимость одной обработанной канавки (включая время станка и зарплату оператора). Только эта цифра имеет значение.
И последнее. Не храните инструменты впрок «на черный день». Условия хранения влияют на свойства покрытий и клеевых соединений (если речь о сборных инструментах). Покупайте под текущие задачи, используя возможности быстрой доставки, которые сейчас предлагают большинство российских дистрибьюторов.
Чек-лист перед покупкой партии
Перед тем как подписать спецификацию на закупку, пройдитесь по этому короткому списку. Он спасет вас от многих ошибок:
- Соответствует ли марка сплава материалу вашей заготовки? (Не берите универсальные пластины для спецзадач).
- Есть ли в наличии державки с внутренним подводом СОЖ, если ваш станок это поддерживает?
- Предоставляет ли поставщик техническую консультацию при возникновении проблем с обработкой?
- Каков реальный срок поставки при дозаказе? (Не верьте словам «всегда на складе», проверяйте наличие на конкретную дату).
- Условия возврата брака. Прописаны ли они четко в договоре?
Рынок инструментов для обработки торцевых канавок в 2026 году — это поле возможностей для тех, кто готов разбираться в деталях, и минное поле для тех, кто привык действовать по шаблону. Выбирайте с умом, тестируйте бескомпромиссно и помните: самый дорогой инструмент — это тот, который стоит в станке и не работает.
В заключение хочу сказать: не гонитесь за брендом. Гонитесь за результатом. Современная промышленность, будь то в России или в передовых технологических центрах Азии, научилась делать отличный инструмент. Дайте ему шанс, но требуйте качества. Ваше производство зависит от каждой снятой стружки.
Источники информации и данные для анализа:
Отчет Ассоциации производителей режущего инструмента РФ за Q4 2025
Обзор рынка металлообработки: тенденции импортозамещения 2026
Технические бюллетени ведущих российских и международных заводов-производителей твердосплавного инструмента
Статистика цен на вольфрамовые концентраты и влияние на себестоимость инструмента (Январь 2026)